
Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-09-01 Původ: místo


Přechod od tradičního prodeje celých zrnek nebo mleté kávy k výrobě jednorázových K-Cup představuje tok příjmů s vysokou marží. Zavádí přísné mechanické tolerance a požadavky na kontrolu kvality. Pro mnoho speciálních pekáčů začínají K-Cups jako doplňková nabídka. Škálování této výroby bez vyhrazeného spolehlivého zařízení rychle naruší základní operace s celozrnnými produkty a zatěžuje zdroje zařízení. Spoléhání na neadekvátní strojní zařízení vede k nekonzistentnímu odsávání v důsledku kolísání dávkování, rychlému zatuhnutí kvůli špatným těsněním nebo nedostatečnému proplachování dusíkem a značnému plýtvání materiálem z vysoké míry zmetkovitosti a mechanických prostojů. Aby byla chráněna pověst značky a zachována provozní efektivita, musí pražírny a spolubaliči zařízení hodnotit na základě ověřitelné propustnosti, přesnosti dávkování a integrity těsnění. Výběr vpravo Stroj na plnění kávových kapslí vyžaduje pohled nad rámec základních specifikací, abyste pochopili, jak mechanická konstrukce ovlivňuje každodenní výrobu. Ideální systém zajišťuje stálou kvalitu šálků a zároveň se hladce integruje do stávajících pracovních postupů zařízení.
Konfigurace diktuje škálovatelnost: Volba mezi lineárními a rotačními architekturami strojů zásadně ovlivňuje půdorys zařízení, propustnost (šálků za hodinu) a dostupnost údržby.
Přesnost a konzervace jsou nesporné: Servopoháněné šnekové dávkování (zachovávání tolerance 5-15 g) a integrované proplachování dusíkem (cílení < 1 % zbytkového kyslíku) jsou rozhodující pro konzistenci produktu a skladovatelnost.
Technologie těsnění pohání výtěžnost: Spolehlivá součást zařízení na uzavírání kávových kapslí musí nabízet nastavitelné nastavení tepla a tlaku prostřednictvím HMI, aby se přizpůsobila vyvíjejícím se materiálům kapslí, včetně kompostovatelných.
Hodnocení rychlosti stroje vyžaduje rozlišení mezi teoretickým maximálním výkonem a skutečným provozním výnosem. Stroj určený pro 12 000 šálků za hodinu pracuje při této rychlosti pouze za perfektních podmínek. Skutečný výtěžek odpovídá mikrozástávkám, spojování rolí filmu, hromadnému doplňování kávy a denním sanitačním cyklům. Při výpočtu požadované propustnosti analyzujte aktuální poptávku a přidejte 36měsíční projekci růstu, abyste se vyhnuli předčasnému přerůstání zařízení. Spoléhat se na a Plnicí stroj K Cup , který sotva splňuje současné kvóty, zaručuje úzká místa ve výrobě během hlavní sezóny.
Účinné škálování výstupu často závisí na konfiguracích s více drahami a počtu dutin. Upgrade ze 2dutinového na 4dutinový systém zdvojnásobí výkon na strojní cyklus bez zdvojnásobení mechanické rychlosti. Provoz stroje při nižších cyklických rychlostech s větším počtem dutin snižuje opotřebení pohyblivých částí, snižuje vibrace a zlepšuje přesnost dávkování ve srovnání s provozem stroje s jedním pruhem na jeho absolutní maximální mechanické hranici. Pochopení celkové efektivity zařízení (OEE) poskytuje realistický obraz každodenních výrobních schopností.
| Konfigurace výroby | Teoretický výstup (šálky/min.) | Skutečný provozní výnos (85 % OEE) | Ideální aplikace |
|---|---|---|---|
| 2-pruhový systém | 120 | 102 | Mikropražírny a pilotní programy |
| 4-pruhový systém | 240 | 204 | Střední komerční co-packers |
| 6-pruhový systém | 360 | 306 | Velkoobjemová průmyslová zařízení |
Fyzická stopa určuje výběr stroje, zejména pro malé a střední podniky s omezenou podlahovou plochou. Operátoři potřebují kolem stroje dostatečný volný prostor pro nakládání surovin, odstraňování uvíznutí a provádění běžné údržby. Stroj umístěný příliš blízko zdi omezuje přístup k zadním panelům, což mění pětiminutové nastavení senzoru na prodloužené vypnutí. Musíte také vzít v úvahu svislou vůli, kterou vyžadují velkoobjemové podavače kávy a horní násypky.
Komerční výroba lusku vyžaduje specifické průmyslové nástroje. Standardní výkon zařízení je zřídka dostačující. Před instalací implementujte tyto upgrady nástroje:
Ověřte, zda jsou k dispozici třífázové poklesy výkonu pro pohon výkonných servomotorů a udržení stabilních topných prvků bez poklesu napětí.
Nainstalujte speciální rotační šroubový vzduchový kompresor s integrovaným vysoušečem vzduchu. Pneumatické válce vyžadují čistý, suchý stlačený vzduch. Vlhkost ve vzduchovém potrubí znečišťuje pneumatické ventily a kontaminuje kávu.
Proveďte potrubí tuhého dusíku ze zásobníku kapalného dusíku nebo z místního generátoru dusíku. Spoléhání se na standardní vysokotlaké lahve má za následek neustálé přepínání a nekonzistentní průtok plynu.
Zmapujte trasy pro chodce operátora, abyste zajistili, že suroviny mohou být umístěny v blízkosti stroje bez blokování provozu vysokozdvižných vozíků.
Lineární stroje využívají in-line mechanismus s kráčejícím paprskem pro posun pohárků přes různé stanice. Tato architektura vyniká škálovatelností více pruhů. Výrobci mohou snadno rozšířit lineární rámy tak, aby vyhovovaly čtyřem, šesti nebo osmi pruhům, čímž dosáhli masivní propustnosti. Týmy údržby obecně dávají přednost lineárnímu designu, protože všechny stanice – oddělování kalíšek, plnění, pěchování, těsnění a vyhazování – jsou rozmístěny v přímé linii a nabízejí volný přístup ke komponentám. Primárním kompromisem je značná požadovaná podlahová plocha.
Rotační stroje pracují na karuselovém otočném kotouči. Stanice jsou umístěny v kruhu kolem centrálního uzlu. Tento design je vysoce kompaktní, takže je vhodný pro zařízení s úzkými prostorovými omezeními. Jediný operátor může snadno sledovat všechny stanice z jedné pozice. Údržba rotačních systémů však vyžaduje navigaci v hustším shluku vnitřních součástí. Přístup k centrálnímu potrubí nebo výměna vačky pod číselníkem vyžaduje více technického úsilí než servis lineární dráhy.
| Funkce | Lineární konfigurace | Rotační konfigurace |
|---|---|---|
| Stopa | Dlouhá a úzká, vyžaduje značnou podlahovou plochu | Kompaktní a čtvercový, hodí se do těsných prostorových uspořádání |
| Škálovatelnost | Vysoká (snadno přidejte další pruhy do rámu) | Nízká (pevná velikost číselníku omezuje expanzi) |
| Přístup k údržbě | Vynikající (otevřené strany umožňují snadný přístup ke komponentům) | Náročné (hustý vnitřní rozbočovač omezuje přístup) |
Poloautomatické modely slouží jako základní nástroje pro testování receptur nebo mikropražírny, které prozkoumávají trh s jednou porcí. Tyto jednotky vyžadují, aby obsluha ručně vložila prázdné kelímky do přídržných desek a někdy ručně zahájila cykly plnění nebo uzavírání. I když jsou užitečné pro testování v malých objemech, zavádějí vysokou závislost na pracovní síle a zvyšují riziko lidské chyby při kontrole kvality, což vede k nekonzistentním těsněním a proměnným hmotnostem náplně. Nemůžete vytvořit škálovatelný výrobní plán na základě ručního vkládání pohárků.
Komerční životaschopnost vyžaduje plně automatický stroj na plnění kapslí . Tyto systémy zvládají celý proces bez ručního zásahu. Automatizované denestery odstraňují kelímky ze stohu a vhazují je do transportních desek pomocí vakuového odsávání. Senzory ověřují přítomnost šálku předtím, než servopohonný šnek vydá kávu. Automatická ramena pro výběr a umístění umístí víčka a pneumatické těsnicí hlavy zajišťují uzávěr. Tato automatizace zajišťuje přísné dodržování kvalitativních parametrů, drasticky snižuje plýtvání materiálem a umožňuje operátorům soustředit se spíše na přípravu materiálů než na mikrořízení cyklu stroje.
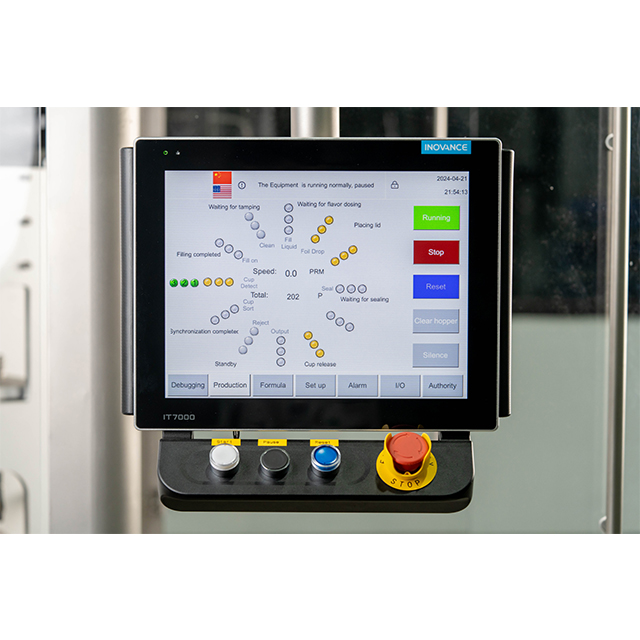
Hustota kávy kolísá v závislosti na původu, profilu pražení a okolní vlhkosti. Tmavé pečeně jsou méně husté a zabírají větší objem než světlé pečeně o stejné hmotnosti. Servopohonné šnekové plničky zvládají tyto variace tím, že poskytují přesnou kontrolu nad rotací šneku. Operátoři mohou upravit objem plnění až na zlomky gramu prostřednictvím rozhraní člověk-stroj (HMI). Udržování přísné tolerance 5-15g je zásadní. Přeplnění brání správnému utěsnění, protože usazeniny kontaminují okraj pohárku. Nedostatečné plnění má za následek slabou, nedostatečně extrahovanou kávu, která poškozuje pověst vaší značky.
Pokročilé systémy zahrnují automatizované zpětnovazební smyčky využívající in-line kontrolní váhy. Stroj zváží vzorek naplněných kelímků a automaticky nastaví servo šnek, pokud se hmotnosti začnou vymykat z tolerance. Tento uzavřený systém zabraňuje nepřetržité výrobě vyřazených lusků. Kromě standardních základů nabízejí vysoce kvalitní stroje všestrannost pro zpracování rozpustných čajů, prášků horké čokolády a ochucených káv. To vyžaduje specializované nástroje šneku, jako jsou různé rozteče letů, aby se zabránilo přemostění jemného prášku v násypce nebo nekontrolovatelnému volnému proudění tryskou.
Čerstvě pražená káva uvolňuje těkavé aromatické sloučeniny, které se po vystavení kyslíku rychle rozkládají. Proplachování dusíkem vytěsňuje okolní kyslík uvnitř kapsle, zastavuje oxidaci lipidů a prodlužuje trvanlivost z týdnů na měsíce. Průmyslový standard vyžaduje dosažení méně než 1 % zbytkového kyslíku uvnitř uzavřeného pouzdra. Dosažení této metriky důsledně odděluje profesionální vybavení od základních alternativ.
Efektivní proplachování dusíkem závisí na konstrukci proplachovacího tunelu. Stroj musí udržovat kontrolované, uzavřené prostředí od plnicí stanice až po uzavírací stanici. Pouhým vháněním plynu do šálku vzniká turbulentní proudění, které přimíchává kyslík zpět do pouzdra. Správně navržený systém využívá laminární proudění k pokrytí otevřených pohárků těžkým dusíkem. Účinnost tohoto tunelu přímo ovlivňuje spotřebu plynu. Špatně utěsněné tunely vyžadují k dosažení cílových hladin kyslíku obrovské objemy dusíku, což namáhá energetické kapacity zařízení a způsobuje zbytečné provozní bolesti hlavy.
Celistvost pouzdra zcela závisí na těsnícím mechanismu. Spolehlivý Součást stroje na uzavírání kávových kapslí pracuje na triádě času, teploty a tlaku. Tepelné svařování vyžaduje přesné, nezávislé řízení teploty pro každou svařovací hlavu. Pokud stroj s více drahami používá jeden topný blok, změny teploty napříč drahami způsobí, že některé lusky se připálí, zatímco jiné se nepřilepí. Regulátory PID (Proportional-Integral-Derivative) jsou povinné pro udržování přesných teplot ve všech uzavíracích stanicích.
Aplikace tlaku musí být konzistentní, aby se zabránilo mikroúnikům. Pneumatické válce posouvají těsnicí hlavy dolů na okraje pohárků. Operátoři musí být schopni tento tlak snadno upravit pomocí HMI tak, aby vyhovoval různým materiálům víka. Systém musí také podporovat různé formáty víka. Předřezaná fóliová víčka vyžadují přesné vakuové mechanismy pro vybírání a umísťování, aby bylo zajištěno, že padnou dokonale vystředěná na šálek. Rolovaná fólie vyžaduje přesnou kontrolu napětí a vysekávací nože, aby byly zajištěny čisté okraje bez plastových výztuh viset z hotového pouzdra.
Trh s jednorázovým podáváním se odklání od standardních polystyrenových (PS) a polypropylenových (PP) kelímků směrem k udržitelnějším možnostem. Zařízení se musí přizpůsobit hliníkovým kapslím a vznikajícím kompostovatelným nebo biologicky rozložitelným materiálům. Standardní plastové kelímky nabízejí široké těsnicí okénko, což znamená, že dobře přilnou v širokém rozsahu teplot. Alternativní materiály se za tepla a tlaku chovají odlišně, což vyžaduje vysoce adaptabilní technologii těsnění.
Kompostovatelné materiály, jako je PLA (polylactic Acid), představují významné problémy s balením. Mají velmi úzkou toleranci teploty těsnění. Pokud je těsnicí hlava příliš horká, kompostovatelný okraj se roztaví, deformuje a přilepí se k nástroji. Pokud je příliš studená, víčko nepřilne, což má za následek prasknutí během vaření. Plnicí stroj musí obsahovat vysoce citlivé regulátory teploty a specializované nepřilnavé povlaky na uzavíracích hlavách, aby se tyto udržitelné materiály zpracovávaly efektivně, aniž by docházelo k masivním zásekům.
Zařízení produkující více formátů podů potřebují modulární vybavení. Možnost přepínat mezi formáty K-Cup, Nespresso a Dolce Gusto na jednom stroji zvyšuje provozní flexibilitu. Vyhodnoťte technickou odbornost potřebnou pro tyto přechody. Výměna transportních desek, dávkovacích trysek a těsnicích hlav by měla využívat mechanismy rychlého uvolnění, spíše než vyžadovat složitou rekalibraci zkušeným technikem. Přijatelné doby přechodu se pohybují od 30 do 60 minut. Cokoli delšího vážně ovlivňuje denní dobu provozuschopnosti a narušuje výrobní plány.
Sanitační protokoly jsou stejně důležité, zejména při přechodu mezi tradiční praženou a ochucenou kávou. Záblesk chuti nastává, když zbytkové oleje z lískových oříšků nebo pražených vanilky kontaminují následnou várku kávy s jedním původem. Beznástrojová demontáž dávkovací násypky a šneku je povinná. Prvky sanitárního designu, jako jsou strmě úhlové kónické násypky a kontaktní části z leštěné nerezové oceli, eliminují slepá místa, kde se hromadí prášek. To zajišťuje důkladné čištění během mytí a chrání integritu chuti vaší kávy.
Materiálové plýtvání přímo ovlivňuje efektivitu zařízení. Stroj pracující s 5% zmetkovitostí ničí marže za rok nepřetržité výroby. Vysoká míra zmetkovitosti obvykle pramení ze špatné integrace snímače nebo nekonzistentního mechanického indexování. Potřebujete vybavení navržené tak, aby identifikovalo a izolovalo chyby dříve, než se spojí s masivními materiálními ztrátami.
Hledejte stroje vybavené logikou senzoru 'žádný pohár, žádné plnění' a 'žádné víko, žádné těsnění'. Pokud se denesteru nepodaří vhodit kalíšek do konkrétní dutiny, optický senzor detekuje prázdnou štěrbinu a signalizuje PLC, aby vynechalo kroky plnění a utěsnění pro tuto specifickou dráhu. Tím se zabrání vysypávání kávy přímo do šasi stroje, což by vyžadovalo okamžité odstavení z důvodu čištění. Podobně, pokud víko nespadne, těsnicí hlava nezapadne, což zabrání přilnutí roztaveného plastu k holému topnému prvku.
Původ vnitřních součástí určuje, jak rychle se můžete zotavit z mechanické poruchy. Stroje vyrobené s proprietárními PLC, vlastními pneumatickými rozvody nebo obskurními servomotory vás nutí spoléhat se zcela na výrobce, pokud jde o náhradní díly. Pokud selže proprietární senzor, můžete čekat týdny na zámořskou zásilku, takže vaše výrobní linka bude zcela paralyzována.
Upřednostňujte stroje vyrobené z běžně dostupných, celosvětově uznávaných komponent. Systémy využívající PLC Allen-Bradley, Siemens nebo Omron spolu s pneumatikami Festo nebo SMC umožňují vašemu týmu údržby získat náhradní díly od místních průmyslových dodavatelů. Tento standardizovaný přístup ke konstrukci strojů drasticky snižuje prostoje a zjednodušuje řešení problémů pro vaše interní techniky.
Nákup složitých strojů bez adekvátní lokalizované podpory představuje vážné provozní riziko. Vysoce sofistikované zařízení vyžaduje operátory, kteří rozumí tomu, jak ovládat HMI, interpretovat chybové kódy a provádět běžnou preventivní údržbu. Spoléhat se pouze na manuál je pro průmyslové balicí linky nedostatečné. Operátoři musí vědět, jak nastavit stroj pro různé profily pečení a odstraňovat drobné pneumatické závady.
Upřednostněte výrobce originálního vybavení (OEM), kteří poskytují komplexní školení na místě během uvádění do provozu. HMI musí být k dispozici v rodném jazyce operátora s jasnými a intuitivními diagnostickými obrazovkami. Funkce vzdálené diagnostiky umožňují technikům OEM přihlásit se do PLC stroje prostřednictvím zabezpečeného internetového připojení, aby mohli řešit problémy se softwarem. To obchází potřebu okamžitých návštěv na místě a drasticky snižuje prostoje během kritických prvních měsíců provozu.
Vysokorychlostní plnicí stroj vytváří překážku, pokud proces balení na konci linky spoléhá na ruční práci. Vyrábět 200 šálků za minutu je k ničemu, pokud operátoři mohou do maloobchodních kartonů zabalit pouze 50 šálků za minutu. Skutečná efektivita end-to-end vyžaduje bezproblémovou integraci s navazujícím zařízením pro udržení nepřetržitého toku.
Zhodnoťte, jak se balicí stroj kávových kapslí komunikuje s automatickými kartonovacími stroji, balicími boxy a paletizátory. Plnicí linka by měla obsahovat akumulační stoly nebo nárazníkové zóny, které dočasně udrží zatavené kapsle, pokud kartonář zaznamená menší zaseknutí. Integrace prostřednictvím standardizovaných komunikačních protokolů zajišťuje, že pokud se následné zařízení zastaví, plnicí stroj se automaticky zastaví. Tím se zabrání masivnímu přetečení uvolněných kapslí na výrobní hale a operátorům umožňuje bezpečně odstranit uvíznutí.
Před schválením expedice stroje si naplánujte Factory Acceptance Test (FAT) s použitím vašich specifických profilů pražení, ochucených prášků a materiálů pohárů.
Prověřte kapacitu výroby stlačeného vzduchu a dusíku ve vašem zařízení, abyste se ujistili, že splňují nepřetržité požadavky CFM nového zařízení.
Standardizujte své dodavatele materiálu víček a pohárků, abyste předešli neočekávaným selháním těsnění způsobeným různým složením plastů.
Vytvořte plán preventivní údržby se zaměřením na mazání pneumatického válce, čištění senzorů a kalibraci těsnicí hlavy.
Odpověď: Výrobní rychlosti se značně liší v závislosti na architektuře stroje. Automatizované modely základní úrovně obvykle vydávají 1 500 až 3 000 šálků za hodinu. Lineární systémy střední třídy zvládnou 4 000 až 8 000 šálků za hodinu. Průmyslové víceproudové, 4dutinové systémy mohou překročit 12 000 šálků za hodinu. Skutečná provozní výtěžnost závisí na kvalitě materiálu, efektivitě obsluhy a četnosti doplňování kávy.
Odpověď: Proplachování dusíkem zahrnuje zaplavení dávkovací a těsnicí komory těžkým dusíkem. Tento proces vytlačí okolní kyslík uvnitř kapsle před nasazením víčka. Odstraněním kyslíku stroj zastaví oxidaci lipidů, čímž zabrání ztuchnutí kávy a výrazně prodlouží trvanlivost produktu.
Odpověď: Zatímco některé stroje nabízejí vyměnitelné nástroje pro různé formáty, proces výměny vyžaduje výměnu přepravních desek, dávkovacích trysek a těsnicích hlav. To může být pracné a vyžaduje rekalibraci. Velkoobjemová výrobní zařízení obvykle vyčleňují specifické stroje pro jeden formát, aby se maximalizovala denní doba provozuschopnosti.
Odpověď: Ano, kvalitní stroje zvládnou různé rozpustné prášky a čaje. To vyžaduje nastavitelné nastavení šneku poháněného servomotorem pro přizpůsobení různým objemovým hustotám a průtokovým charakteristikám. Snadno čistitelné násypky a demontáž bez použití nářadí jsou povinné, aby se zabránilo křížové kontaminaci a zdvojení chuti mezi různými sériemi produktů.
Odpověď: Špatné těsnění je primárně způsobeno nekonzistentním rozložením tepla mezi těsnicími hlavami, nesprávným pneumatickým tlakem nebo nekompatibilními materiály víka a pohárku. Kromě toho může statická elektřina způsobit, že kávová sedlina během plnění vyskočí na okraj šálku a zabrání tak čistému přilnutí fóliového víčka k plastu.
Odpověď: Komerční normy vyžadují přísné tolerance dávkování, typicky v rozmezí ±0,15g až ±0,2g na tobolku. Zachování této přesnosti zajišťuje konzistentní extrakční a chuťové profily pro konečného spotřebitele. K dosažení a udržení těchto těsných tolerancí jsou nezbytné servopohony šneky spárované s in-line kontrolními váhami.
Odpověď: Provoz komerční plnicí linky vyžaduje třífázovou elektřinu pro trvalé napájení servomotorů a topných těles. Vyžaduje také robustní dodávku čistého, suchého stlačeného vzduchu pro pneumatické válce a zásobu dusíku nebo generátor dusíku na místě pro proces proplachování plynu.


