
Visualizações: 0 Autor: Editor do site Horário de publicação: 01/09/2026 Origem: Site


A transição das vendas tradicionais de café integral ou moído para a produção de K-Cup de porção única representa um fluxo de receita de alta margem. Introduz tolerâncias mecânicas rigorosas e exigências de controle de qualidade. Para muitos torrefadores especializados, os K-Cups começam como uma oferta auxiliar. Escalar essa produção sem equipamentos dedicados e confiáveis interrompe rapidamente as principais operações de grãos inteiros e sobrecarrega os recursos das instalações. Depender de maquinário inadequado leva a uma extração inconsistente devido a variações de dosagem, envelhecimento rápido devido a vedações deficientes ou descarga inadequada de nitrogênio e desperdício significativo de material devido a altas taxas de refugo e tempo de inatividade mecânica. Para proteger a reputação da marca e manter a eficiência operacional, os torrefadores e co-packers devem avaliar os equipamentos com base no rendimento verificável, na precisão da dosagem e na integridade da vedação. Selecionando o certo A máquina de envase de cápsulas de café exige olhar além das especificações básicas para entender como o design mecânico afeta a produção diária. O sistema ideal garante uma qualidade consistente do copo, ao mesmo tempo que se integra perfeitamente aos fluxos de trabalho existentes nas instalações.
A configuração determina a escalabilidade: A escolha entre arquiteturas de máquinas lineares e rotativas impacta fundamentalmente a área ocupada pelas instalações, o rendimento (xícaras por hora) e a acessibilidade à manutenção.
Precisão e preservação não são negociáveis: a dosagem por parafuso sem-fim servoacionado (mantendo tolerâncias de 5 a 15g) e a descarga de nitrogênio integrada (direcionando <1% de oxigênio residual) são essenciais para a consistência do produto e a vida útil.
A tecnologia de selagem impulsiona o rendimento: um componente confiável da máquina seladora de cápsulas de café deve oferecer configurações ajustáveis de calor e pressão por meio da IHM para acomodar materiais de cápsulas em evolução, incluindo compostáveis.
Avaliar a velocidade da máquina requer distinguir entre a produção máxima teórica e o rendimento operacional real. Uma máquina com capacidade para 12.000 xícaras por hora opera nessa velocidade apenas em condições perfeitas. O rendimento real leva em conta microparadas, emendas de rolos de filme, reabastecimento de café a granel e ciclos diários de higienização. Ao calcular o rendimento necessário, analise a demanda atual e adicione uma projeção de crescimento de 36 meses para evitar o crescimento prematuro do equipamento. Confiando em um A máquina de envase K Cup que mal atende às cotas atuais garante gargalos de produção durante os períodos de pico.
O dimensionamento eficiente da saída geralmente depende de configurações de múltiplas pistas e contagens de cavidades. A atualização de um sistema de 2 cavidades para um sistema de 4 cavidades duplica a produção por ciclo da máquina sem duplicar a velocidade mecânica. Operar uma máquina em velocidades cíclicas mais baixas com mais cavidades reduz o desgaste das peças móveis, diminui a vibração e melhora a precisão da dosagem em comparação com a operação de uma máquina de pista única em seu limite mecânico máximo absoluto. Compreender a eficácia geral do equipamento (OEE) fornece uma imagem realista das capacidades diárias de produção.
| Configuração de produção | Produção teórica (copos/min) | Rendimento operacional real (85% OEE) | Aplicação ideal |
|---|---|---|---|
| Sistema de 2 pistas | 120 | 102 | Micro-torrefadores e programas piloto |
| Sistema de 4 pistas | 240 | 204 | Co-packers comerciais de médio porte |
| Sistema de 6 pistas | 360 | 306 | Instalações industriais de alto volume |
A pegada física determina a seleção da máquina, especialmente para pequenas e médias empresas com espaço limitado. Os operadores precisam de espaço suficiente ao redor da máquina para carregar matérias-primas, eliminar atolamentos e realizar manutenção de rotina. Uma máquina colocada muito perto de uma parede restringe o acesso aos painéis traseiros, transformando um ajuste de cinco minutos do sensor em um desligamento prolongado. Você também deve levar em conta o espaço vertical exigido pelos alimentadores de café a granel e pelas tremonhas suspensas.
A produção comercial de cápsulas exige utilidades industriais específicas. A energia padrão das instalações raramente é suficiente. Implemente estas atualizações de utilitário antes da instalação:
Verifique se há quedas de energia trifásicas disponíveis para acionar servomotores de serviço pesado e manter elementos de aquecimento estáveis sem quedas de tensão.
Instale um compressor de ar de parafuso rotativo dedicado com um secador de ar integrado. Os cilindros pneumáticos requerem ar comprimido limpo e seco. A umidade nas linhas de ar obstruirá as válvulas pneumáticas e contaminará o café.
Plume linhas rígidas de nitrogênio de um tanque de nitrogênio líquido a granel ou de um gerador de nitrogênio no local. Depender de cilindros padrão de alta pressão resulta em trocas constantes e fluxo de gás inconsistente.
Mapeie os caminhos de caminhada do operador para garantir que as matérias-primas possam ser armazenadas perto da máquina sem bloquear o tráfego de empilhadeiras.
As máquinas lineares utilizam um mecanismo de viga móvel em linha para avançar os copos através de várias estações. Essa arquitetura é excelente em escalabilidade multivias. Os fabricantes podem facilmente expandir estruturas lineares para acomodar quatro, seis ou oito pistas, alcançando um rendimento massivo. As equipes de manutenção geralmente preferem projetos lineares porque todas as estações – desencaixe de copos, enchimento, compactação, vedação e ejeção – são dispostas em linha reta, oferecendo acesso desobstruído aos componentes. A principal compensação é o espaço significativo necessário.
As máquinas rotativas operam em uma placa de indexação tipo carrossel. As estações são posicionadas em círculo ao redor do centro central. Este design é altamente compacto, tornando-o adequado para instalações com restrições espaciais restritas. Um único operador pode monitorar facilmente todas as estações a partir de uma posição. No entanto, a manutenção de sistemas rotativos requer a navegação em um cluster mais denso de componentes internos. Acessar o coletor central ou substituir um came abaixo da placa do mostrador exige mais esforço técnico do que fazer a manutenção de uma pista linear.
| recurso | Configuração linear do | Configuração rotativa |
|---|---|---|
| Pegada | Longo e estreito, requer espaço significativo | Compacto e quadrado, cabe em layouts de instalações apertados |
| Escalabilidade | Alto (adicione facilmente mais pistas ao quadro) | Baixo (o tamanho fixo da placa do mostrador limita a expansão) |
| Acesso de manutenção | Excelente (os lados abertos permitem fácil acesso aos componentes) | Desafiador (hub interno denso restringe o acesso) |
Os modelos semiautomáticos servem como ferramentas básicas para testes de receitas ou microtorrefadores que exploram o mercado de porção única. Essas unidades exigem que os operadores carreguem manualmente os copos vazios nas placas de retenção e, às vezes, iniciem manualmente os ciclos de enchimento ou selagem. Embora úteis para testes de baixo volume, eles introduzem alta dependência de mão de obra e aumentam o risco de erro humano no controle de qualidade, levando a vedações inconsistentes e pesos de enchimento variáveis. Você não pode criar um cronograma de produção escalonável baseado no carregamento manual de copos.
A viabilidade comercial requer uma plena máquina automática de enchimento de cápsulas . Esses sistemas cuidam de todo o processo sem intervenção manual. Os desembaçadores automatizados retiram os copos das pilhas e os colocam nas placas de transporte usando sucção a vácuo. Sensores verificam a presença da xícara antes que o sem-fim servo-acionado distribua o café. Os braços automatizados de coleta e colocação posicionam as tampas e as cabeças de vedação pneumáticas protegem o fechamento. Essa automação garante o cumprimento rigoroso dos parâmetros de qualidade, reduz drasticamente o desperdício de materiais e permite que os operadores se concentrem na preparação dos materiais em vez de no microgerenciamento do ciclo da máquina.
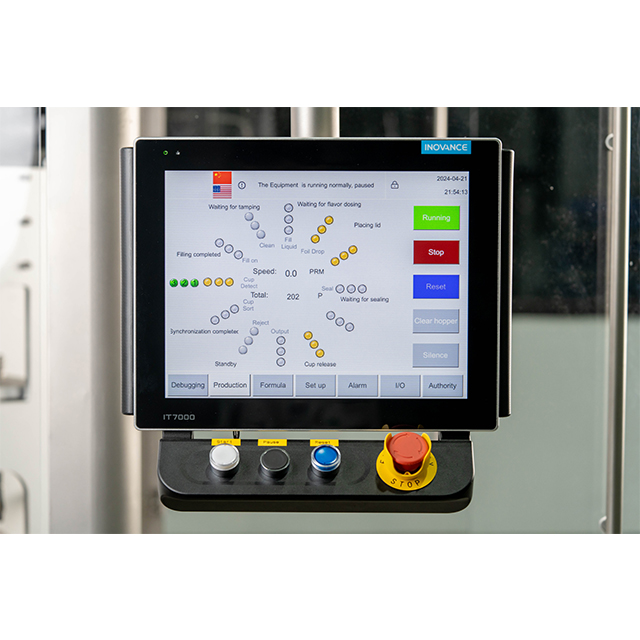
A densidade do café varia de acordo com a origem, o perfil de torra e a umidade ambiente. As torradas escuras são menos densas e ocupam mais volume do que as torradas claras do mesmo peso. Os enchedores de sem-fim servoacionados lidam com essas variações, fornecendo controle exato sobre a rotação do parafuso sem-fim. Os operadores podem ajustar o volume de enchimento até frações de grama por meio da Interface Homem-Máquina (HMI). Manter uma tolerância estrita de 5 a 15g é fundamental. O enchimento excessivo impede a vedação adequada porque o pó contamina a borda do copo. O enchimento insuficiente resulta em café fraco e subextraído, o que prejudica a reputação da sua marca.
Sistemas avançados incorporam ciclos de feedback automatizados usando controladores de peso em linha. A máquina pesa uma amostra de copos cheios e ajusta automaticamente o servo-trado se os pesos começarem a sair da tolerância. Este sistema de circuito fechado evita a produção contínua de frutos rejeitados. Além dos grãos padrão, as máquinas de alta qualidade oferecem versatilidade para lidar com chás solúveis, chocolate quente em pó e cafés aromatizados. Isso requer ferramentas especializadas do sem-fim, como diferentes passos de voo, para evitar que pós finos se acumulem na tremonha ou fluam livremente de forma incontrolável através do bocal.
O café recém-torrado libera compostos aromáticos voláteis que se degradam rapidamente quando expostos ao oxigênio. A liberação de nitrogênio desloca o oxigênio ambiente dentro da cápsula, interrompendo a oxidação lipídica e estendendo a vida útil de semanas para meses. O padrão da indústria exige atingir menos de 1% de oxigênio residual dentro da cápsula selada. Alcançar essa métrica separa consistentemente os equipamentos profissionais das alternativas básicas.
A lavagem eficaz com nitrogênio depende do projeto do túnel de lavagem. A máquina deve manter um ambiente fechado e controlado desde o posto de abastecimento até o posto de selagem. Simplesmente soprar gás no copo cria um fluxo turbulento, que mistura o oxigênio de volta ao casulo. Um sistema adequadamente projetado usa fluxo laminar para cobrir os copos abertos com gás nitrogênio pesado. A eficiência deste túnel impacta diretamente no consumo de gás. Túneis mal vedados requerem grandes volumes de nitrogênio para atingir os níveis desejados de oxigênio, sobrecarregando as capacidades das instalações e causando dores de cabeça operacionais desnecessárias.
A integridade da cápsula depende inteiramente do mecanismo de vedação. Um confiável O componente da máquina seladora de cápsulas de café opera na tríade de tempo, temperatura e pressão. A vedação térmica requer controles de temperatura precisos e independentes para cada cabeça de vedação. Se uma máquina de múltiplas pistas usar um único bloco de aquecimento, as variações de temperatura entre as pistas farão com que alguns frutos queimem enquanto outros não se unem. Os controladores PID (Proporcional-Integral-Derivativo) são obrigatórios para manter temperaturas exatas em todas as estações de vedação.
A aplicação de pressão deve ser consistente para evitar microvazamentos. Cilindros pneumáticos conduzem as cabeças de vedação para baixo nas bordas do copo. Os operadores devem ser capazes de ajustar facilmente essa pressão por meio da IHM para acomodar diferentes materiais de tampa. O sistema também deve suportar diferentes formatos de tampa. As tampas de alumínio pré-cortadas requerem mecanismos precisos de coleta e colocação a vácuo para garantir que caiam perfeitamente centralizadas no copo. O filme em rolo requer controle preciso de tensão e lâminas de corte para garantir bordas limpas, sem longarinas de plástico penduradas na cápsula acabada.
O mercado de dose única está migrando dos copos padrão de poliestireno (PS) e polipropileno (PP) para opções mais sustentáveis. Os equipamentos devem se adaptar às cápsulas de alumínio e aos materiais compostáveis ou biodegradáveis emergentes. Os copos de plástico padrão oferecem uma ampla janela de vedação, o que significa que aderem bem em uma ampla faixa de temperaturas. Materiais alternativos comportam-se de maneira diferente sob calor e pressão, exigindo tecnologia de vedação altamente adaptável.
Materiais compostáveis, como o PLA (ácido polilático), apresentam desafios significativos em termos de embalagem. Eles possuem uma tolerância de temperatura de vedação muito estreita. Se a cabeça de vedação estiver muito quente, o aro compostável derrete, deforma e gruda na ferramenta. Se estiver muito frio, a tampa não adere, resultando em estouros durante o preparo. A máquina de envase deve apresentar controladores de temperatura altamente responsivos e revestimentos antiaderentes especializados nas cabeças de vedação para processar esses materiais sustentáveis de forma eficiente, sem causar grandes congestionamentos.
Instalações que produzem vários formatos de cápsulas precisam de equipamentos modulares. A capacidade de alternar entre os formatos K-Cup, Nespresso e Dolce Gusto em uma única máquina aumenta a flexibilidade operacional. Avalie o conhecimento técnico necessário para essas mudanças. A troca de placas de transporte, bicos dosadores e cabeçotes de vedação deve utilizar mecanismos de liberação rápida, em vez de exigir uma recalibração complexa por um técnico sênior. Os tempos de troca aceitáveis variam de 30 a 60 minutos. Qualquer coisa mais longa impacta severamente o tempo de atividade diário e interrompe os cronogramas de produção.
Os protocolos de saneamento são igualmente críticos, especialmente ao alternar entre cafés torrados tradicionais e cafés aromatizados. O fantasma de sabor ocorre quando óleos residuais de uma torra de avelã ou baunilha contaminam um lote subsequente de café de origem única. A desmontagem sem ferramentas da tremonha de dosagem e do sem-fim é obrigatória. Os recursos de design sanitário, como funis cônicos com ângulos acentuados e peças de contato em aço inoxidável polido, eliminam pontos cegos onde o pó se acumula. Isso garante uma limpeza completa durante as lavagens e protege a integridade do sabor do seu café.
O desperdício de materiais impacta diretamente a eficiência das instalações. Uma máquina operando com uma taxa de refugo de 5% destrói as margens ao longo de um ano de produção contínua. Altas taxas de refugo geralmente resultam de má integração do sensor ou indexação mecânica inconsistente. Você precisa de equipamentos projetados para identificar e isolar erros antes que eles se agravem em perdas massivas de material.
Procure máquinas equipadas com lógica de sensor “sem copo, sem enchimento” e “sem tampa, sem vedação”. Se o desempilhador não conseguir colocar um copo em uma cavidade específica, o sensor óptico detecta o slot vazio e sinaliza ao PLC para pular as etapas de enchimento e vedação para aquela pista específica. Isso evita que o café caia diretamente no chassi da máquina, o que exigiria um desligamento imediato para limpeza. Da mesma forma, se a tampa não cair, a cabeça de vedação não engatará, evitando que o plástico derretido adira ao elemento de aquecimento descoberto.
A origem dos componentes internos determina a rapidez com que você pode se recuperar de uma falha mecânica. Máquinas construídas com CLPs proprietários, coletores pneumáticos personalizados ou servomotores obscuros forçam você a confiar inteiramente no fabricante para peças de reposição. Se um sensor proprietário falhar, você poderá esperar semanas por uma remessa internacional, deixando sua linha de produção completamente paralisada.
Priorize máquinas construídas com componentes prontos para uso e reconhecidos globalmente. Os sistemas que utilizam PLCs Allen-Bradley, Siemens ou Omron, juntamente com sistemas pneumáticos Festo ou SMC, permitem que sua equipe de manutenção obtenha peças de reposição de fornecedores industriais locais. Essa abordagem padronizada para a construção de máquinas reduz drasticamente o tempo de inatividade e simplifica a solução de problemas para seus técnicos internos.
A aquisição de maquinaria complexa sem suporte localizado adequado introduz um grave risco operacional. Equipamentos altamente sofisticados exigem operadores que entendam como navegar na IHM, interpretar códigos de falha e realizar manutenção preventiva de rotina. Depender apenas de um manual é insuficiente para linhas de embalagens industriais. Os operadores devem saber como ajustar a máquina para diferentes perfis de torra e solucionar pequenas falhas pneumáticas.
Priorize os fabricantes de equipamentos originais (OEMs) que fornecem treinamento abrangente no local durante o comissionamento. A IHM deve estar disponível no idioma nativo dos operadores, com telas de diagnóstico claras e intuitivas. Os recursos de diagnóstico remoto permitem que os técnicos OEM façam login no PLC da máquina por meio de uma conexão segura com a Internet para solucionar problemas de software. Isto evita a necessidade de visitas imediatas ao local e reduz drasticamente o tempo de inatividade durante os primeiros meses críticos de operação.
Uma máquina de envase de alta velocidade cria um gargalo se o processo de embalagem de final de linha depender de trabalho manual. Produzir 200 xícaras por minuto é inútil se os operadores só puderem embalar 50 xícaras por minuto em caixas de varejo. A verdadeira eficiência de ponta a ponta requer integração perfeita com equipamentos downstream para manter o fluxo contínuo.
Avalie como o A máquina de embalagem de cápsulas de café se comunica com máquinas de embalagem automatizadas, empacotadoras e paletizadoras. A linha de envase deve apresentar mesas de acumulação ou zonas tampão para armazenar cápsulas seladas temporariamente caso o encartuchador sofra um pequeno atolamento. A integração por meio de protocolos de comunicação padronizados garante que, se o equipamento posterior parar, a máquina de envase será automaticamente pausada. Isso evita um grande transbordamento de cápsulas soltas no chão de fábrica e permite que os operadores eliminem o congestionamento com segurança.
Agende um Teste de Aceitação de Fábrica (FAT) usando seus perfis de torra específicos, pós aromatizados e materiais de xícara antes de autorizar o envio da máquina.
Audite a capacidade de geração de ar comprimido e nitrogênio de sua instalação para garantir que eles atendam aos requisitos contínuos de CFM do novo equipamento.
Padronize seus fornecedores de materiais para tampas e copos para evitar falhas inesperadas de vedação causadas por composições plásticas variadas.
Estabeleça um cronograma de manutenção preventiva com foco na lubrificação do cilindro pneumático, limpeza do sensor e calibração do cabeçote de vedação.
R: As velocidades de produção variam muito com base na arquitetura da máquina. Modelos automatizados básicos normalmente produzem de 1.500 a 3.000 xícaras por hora. Os sistemas lineares de médio porte lidam com 4.000 a 8.000 xícaras por hora. Os sistemas industriais de múltiplas pistas e 4 cavidades podem exceder 12.000 xícaras por hora. O rendimento operacional real depende da qualidade do material, da eficiência do operador e da frequência de reposição do café a granel.
R: A lavagem com nitrogênio envolve inundar as câmaras de dosagem e vedação com gás nitrogênio pesado. Este processo desloca o oxigênio ambiente dentro da cápsula antes que a tampa seja aplicada. Ao remover o oxigênio, a máquina interrompe a oxidação lipídica, evitando que o café estrague e prolongando significativamente a vida útil do produto.
R: Embora algumas máquinas ofereçam ferramentas intercambiáveis para diferentes formatos, o processo de troca requer a troca de placas de transporte, bicos dosadores e cabeçotes de vedação. Isso pode ser trabalhoso e requer recalibração. Instalações de produção de alto volume normalmente dedicam máquinas específicas a um único formato para maximizar o tempo de atividade diário.
R: Sim, máquinas de alta qualidade podem lidar com vários pós e chás solúveis. Isso requer configurações ajustáveis do sem-fim acionado por servo para acomodar diferentes densidades aparentes e características de fluxo. Funis de fácil limpeza e desmontagem sem ferramentas são obrigatórios para evitar contaminação cruzada e fantasmas de sabor entre diferentes execuções de produtos.
R: As más vedações são causadas principalmente pela distribuição inconsistente de calor nas cabeças de vedação, pressão pneumática incorreta ou materiais incompatíveis da tampa e do copo. Além disso, a eletricidade estática pode fazer com que os grãos de café saltem para a borda do copo durante o enchimento, impedindo que a tampa de alumínio adira perfeitamente ao plástico.
R: Os padrões comerciais exigem tolerâncias de dosagem rigorosas, normalmente variando de ±0,15g a ±0,2g por cápsula. Manter essa precisão garante extração e perfis de sabor consistentes para o consumidor final. Brocas servoacionadas combinadas com controladores de peso em linha são necessárias para atingir e manter essas tolerâncias rígidas.
R: Operar uma linha de envase comercial requer eletricidade trifásica para alimentar servomotores e elementos de aquecimento de forma constante. Também requer um fornecimento robusto de ar comprimido limpo e seco para cilindros pneumáticos e um fornecimento de nitrogênio a granel ou gerador de nitrogênio no local para o processo de lavagem de gás.


