
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-01 Origine: Sito


Il passaggio dalla tradizionale vendita di caffè in grani o macinato alla produzione di K-Cup monodose rappresenta un flusso di entrate ad alto margine. Introduce rigide tolleranze meccaniche e requisiti di controllo qualità. Per molti torrefattori specializzati, le K-Cup iniziano come un'offerta accessoria. Il ridimensionamento di questa produzione senza apparecchiature dedicate e affidabili interrompe rapidamente le operazioni principali di produzione di fagioli interi e mette a dura prova le risorse della struttura. Affidarsi a macchinari inadeguati porta a un'estrazione incoerente a causa di variazioni di dosaggio, a un rapido invecchiamento dovuto a guarnizioni inadeguate o a un lavaggio inadeguato di azoto e a un significativo spreco di materiale dovuto a tassi di scarto elevati e tempi di fermo macchina. Per proteggere la reputazione del marchio e mantenere l'efficienza operativa, i torrefattori e i co-packer devono valutare le attrezzature in base alla produttività verificabile, alla precisione del dosaggio e all'integrità della tenuta. Selezionando il diritto La macchina per il riempimento di capsule di caffè richiede di guardare oltre le specifiche di base per capire in che modo la progettazione meccanica influisce sulla produzione quotidiana. Il sistema ideale garantisce una qualità costante della tazza integrandosi perfettamente nei flussi di lavoro della struttura esistente.
La configurazione determina la scalabilità: la scelta tra architetture di macchine lineari e rotative ha un impatto fondamentale sull'ingombro della struttura, sulla produttività (tazze all'ora) e sull'accessibilità alla manutenzione.
Precisione e conservazione non sono negoziabili: il dosaggio a coclea servoassistita (mantenendo tolleranze di 5-15 g) e il lavaggio con azoto integrato (puntando a <1% di ossigeno residuo) sono fondamentali per la consistenza del prodotto e la durata di conservazione.
La tecnologia di sigillatura determina la resa: un componente affidabile della macchina per sigillare le capsule di caffè deve offrire impostazioni di calore e pressione regolabili tramite l'HMI per adattarsi all'evoluzione dei materiali delle cialde, compresi i materiali compostabili.
Per valutare la velocità della macchina è necessario distinguere tra la produzione massima teorica e la resa operativa effettiva. Una macchina da 12.000 tazze all’ora funziona a quella velocità solo in condizioni perfette. La resa effettiva tiene conto dei micro-interruzioni, delle giunzioni dei rulli di pellicola, del rifornimento di caffè sfuso e dei cicli di sanificazione giornalieri. Quando si calcola la produttività richiesta, analizzare la domanda attuale e aggiungere una proiezione di crescita di 36 mesi per evitare che le attrezzature diventino troppo grandi prematuramente. Basandosi su a La riempitrice K Cup che raggiunge a malapena le quote attuali garantisce colli di bottiglia nella produzione durante le stagioni di punta.
Il dimensionamento efficiente dell'output spesso dipende dalle configurazioni multi-linea e dal numero di cavità. Il passaggio da un sistema a 2 cavità a uno a 4 cavità raddoppia la produzione per ciclo macchina senza raddoppiare la velocità meccanica. Il funzionamento di una macchina a velocità cicliche inferiori con più cavità riduce l'usura delle parti mobili, diminuisce le vibrazioni e migliora la precisione del dosaggio rispetto al funzionamento di una macchina a corsia singola al suo limite meccanico massimo assoluto. Comprendere l’efficacia complessiva delle apparecchiature (OEE) fornisce un quadro realistico delle capacità di produzione quotidiana.
| Configurazione della produzione | Produzione teorica (tazze/min) | Resa operativa effettiva (85% OEE) | Applicazione ideale |
|---|---|---|---|
| Sistema a 2 corsie | 120 | 102 | Micro-torrefazioni e programmi pilota |
| Sistema a 4 corsie | 240 | 204 | Co-packer commerciali di medie dimensioni |
| Sistema a 6 corsie | 360 | 306 | Impianti industriali ad alto volume |
L'ingombro fisico determina la scelta della macchina, soprattutto per le piccole e medie imprese con spazio limitato. Gli operatori necessitano di spazio sufficiente intorno alla macchina per caricare le materie prime, eliminare gli inceppamenti ed eseguire la manutenzione ordinaria. Una macchina posizionata troppo vicino a un muro limita l'accesso ai pannelli posteriori, trasformando una regolazione del sensore di cinque minuti in uno spegnimento prolungato. È inoltre necessario tenere conto dello spazio verticale richiesto dagli alimentatori di caffè sfuso e dalle tramogge sopraelevate.
La produzione commerciale di capsule richiede utilità industriali specifiche. La potenza dell’impianto standard raramente è sufficiente. Implementare questi aggiornamenti dell'utilità prima dell'installazione:
Verificare che siano disponibili cadute di potenza trifase per azionare servomotori per carichi pesanti e mantenere stabili gli elementi riscaldanti senza cadute di tensione.
Installare un compressore d'aria rotativo a vite dedicato con un essiccatore d'aria integrato. I cilindri pneumatici richiedono aria compressa pulita e asciutta. L'umidità nelle linee dell'aria sporcherà le valvole pneumatiche e contaminerà il caffè.
Collegare le linee rigide dell'azoto da un serbatoio di azoto liquido sfuso o da un generatore di azoto in loco. Affidarsi a bombole ad alta pressione standard comporta cambi costanti e un flusso di gas incoerente.
Tracciare i percorsi pedonali degli operatori per garantire che le materie prime possano essere posizionate vicino alla macchina senza bloccare il traffico dei carrelli elevatori.
Le macchine lineari utilizzano un meccanismo a trave mobile in linea per far avanzare le tazze attraverso varie stazioni. Questa architettura eccelle nella scalabilità multi-lane. I produttori possono facilmente espandere i telai lineari per ospitare quattro, sei o otto corsie, ottenendo una produttività enorme. I team di manutenzione generalmente preferiscono i design lineari perché tutte le stazioni (disinserimento, riempimento, compattazione, sigillatura ed espulsione) delle tazze sono disposte in linea retta, offrendo accesso senza ostacoli ai componenti. Il compromesso principale è lo spazio significativo richiesto.
Le macchine rotanti funzionano su un quadrante indicizzato in stile carosello. Le stazioni sono posizionate in cerchio attorno all'hub centrale. Questo design è estremamente compatto, rendendolo adatto a strutture con vincoli di spazio ristretti. Un singolo operatore può facilmente monitorare tutte le stazioni da un'unica posizione. Tuttavia, la manutenzione dei sistemi rotanti richiede la navigazione in un gruppo più denso di componenti interni. L'accesso al collettore centrale o la sostituzione di una camma sotto il quadrante richiedono uno sforzo tecnico maggiore rispetto alla manutenzione di un binario lineare.
| Caratteristica | Configurazione lineare | Configurazione rotativa |
|---|---|---|
| Orma | Lungo e stretto, richiede uno spazio significativo | Compatto e quadrato, si adatta a strutture ristrette |
| Scalabilità | Alto (aggiungi facilmente più corsie al frame) | Basso (la dimensione fissa del quadrante limita l'espansione) |
| Accesso per la manutenzione | Eccellente (i lati aperti consentono un facile raggiungimento dei componenti) | Difficoltoso (l'hub interno denso limita l'accesso) |
I modelli semiautomatici fungono da strumenti entry-level per testare ricette o micro-torrefazioni che esplorano il mercato delle monodose. Queste unità richiedono agli operatori di caricare manualmente le tazze vuote nelle piastre di supporto e talvolta di avviare manualmente i cicli di riempimento o sigillatura. Sebbene siano utili per i test a basso volume, introducono un'elevata dipendenza dalla manodopera e aumentano il rischio di errore umano nel controllo di qualità, portando a sigillature incoerenti e pesi di riempimento variabili. Non è possibile creare un programma di produzione scalabile basato sul caricamento manuale delle tazze.
La fattibilità commerciale richiede una piena riempitrice automatica di capsule . Questi sistemi gestiscono l'intero processo senza intervento manuale. I disimpilatori automatizzati prelevano i bicchieri dalle pile e li depositano nelle piastre di trasporto utilizzando l'aspirazione a vuoto. I sensori verificano la presenza della tazza prima che la coclea servoassistita eroghi il caffè. I bracci automatici di prelievo e posizionamento posizionano i coperchi e le teste di sigillatura pneumatiche assicurano la chiusura. Questa automazione garantisce il rigoroso rispetto dei parametri di qualità, riduce drasticamente gli sprechi di materiale e consente agli operatori di concentrarsi sull'allestimento dei materiali anziché sulla microgestione del ciclo della macchina.
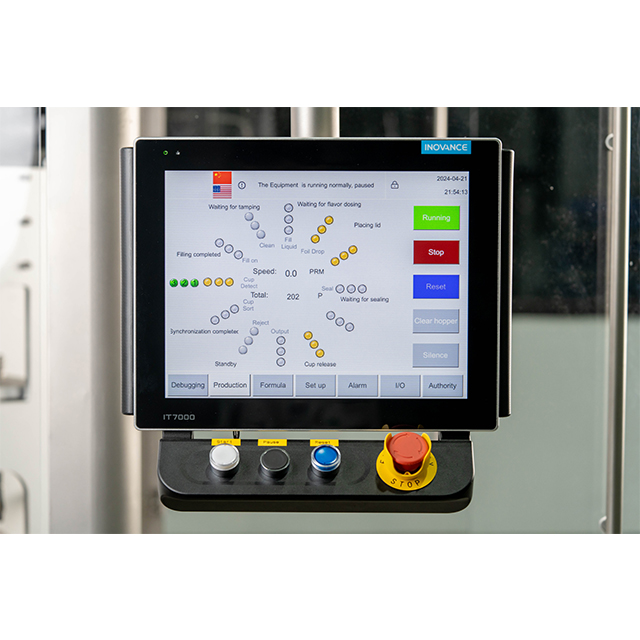
La densità del caffè varia in base all'origine, al profilo della tostatura e all'umidità ambientale. Le tostature scure sono meno dense e occupano più volume delle tostature chiare di pari peso. Le riempitrici a coclea servoazionate gestiscono queste variazioni fornendo un controllo esatto sulla rotazione della coclea. Gli operatori possono regolare il volume di riempimento fino a frazioni di grammo tramite l'interfaccia uomo-macchina (HMI). Mantenere una rigida tolleranza di 5-15 g è fondamentale. Un riempimento eccessivo impedisce una corretta sigillatura perché i fondi contaminano il bordo della tazza. Un riempimento insufficiente determina un caffè debole e sottoestratto che danneggia la reputazione del marchio.
I sistemi avanzati incorporano circuiti di feedback automatizzati utilizzando sistemi di controllo peso in linea. La macchina pesa un campione di tazze piene e regola automaticamente la servococlea se i pesi iniziano ad andare fuori tolleranza. Questo sistema a circuito chiuso impedisce la produzione continua di cialde scartate. Oltre ai fondi standard, le macchine di alta qualità offrono la versatilità per gestire tè solubili, polveri di cioccolata calda e caffè aromatizzati. Ciò richiede attrezzature specializzate della coclea, come diversi passi di volo, per evitare che le polveri fini si formino a ponte nella tramoggia o fluiscano liberamente in modo incontrollabile attraverso l'ugello.
Il caffè appena tostato rilascia composti aromatici volatili che si degradano rapidamente con l'esposizione all'ossigeno. Il flusso di azoto sposta l'ossigeno ambientale all'interno della capsula, arrestando l'ossidazione dei lipidi e prolungando la durata di conservazione da settimane a mesi. Lo standard del settore richiede il raggiungimento di meno dell'1% di ossigeno residuo all'interno della capsula sigillata. Il raggiungimento di questo parametro distingue costantemente le apparecchiature professionali dalle alternative entry-level.
Un efficace lavaggio con azoto si basa sulla progettazione del tunnel di lavaggio. La macchina deve mantenere un ambiente chiuso e controllato dalla stazione di riempimento fino alla stazione di sigillatura. Semplicemente soffiando gas nella tazza si crea un flusso turbolento, che rimescola l'ossigeno nella capsula. Un sistema adeguatamente progettato utilizza il flusso laminare per ricoprire le coppe aperte con azoto pesante. L’efficienza di questo tunnel incide direttamente sul consumo di gas. I tunnel scarsamente sigillati richiedono enormi volumi di azoto per raggiungere i livelli di ossigeno desiderati, mettendo a dura prova le capacità delle strutture e causando inutili grattacapi operativi.
L'integrità del pod dipende interamente dal meccanismo di chiusura. Un affidabile Il componente della macchina per sigillare le capsule di caffè funziona sulla triade di tempo, temperatura e pressione. La termosaldatura richiede controlli della temperatura precisi e indipendenti per ciascuna testa saldante. Se una macchina a più corsie utilizza un singolo blocco riscaldante, le variazioni di temperatura tra le corsie causeranno la bruciatura di alcuni baccelli mentre altri non si uniranno. I controller PID (proporzionale-integrale-derivativo) sono obbligatori per mantenere la temperatura esatta in tutte le stazioni di sigillatura.
L'applicazione della pressione deve essere costante per evitare microperdite. I cilindri pneumatici spingono le teste sigillanti sui bordi della tazza. Gli operatori devono essere in grado di regolare facilmente questa pressione tramite l'HMI per adattarsi a diversi materiali del coperchio. Il sistema deve inoltre supportare diversi formati di coperchio. I coperchi in alluminio pretagliato richiedono precisi meccanismi di prelievo e posizionamento a vuoto per garantire che cadano perfettamente centrati sulla tazza. La pellicola in bobina richiede un accurato controllo della tensione e lame di fustellatura per garantire bordi puliti senza traverse di plastica che pendono dal contenitore finito.
Il mercato monodose si sta allontanando dai bicchieri standard in polistirene (PS) e polipropilene (PP) verso opzioni più sostenibili. Le attrezzature devono adattarsi alle capsule di alluminio e ai materiali compostabili o biodegradabili emergenti. I bicchieri di plastica standard offrono un'ampia finestra di tenuta, il che significa che aderiscono bene a un'ampia gamma di temperature. I materiali alternativi si comportano diversamente sotto calore e pressione, richiedendo una tecnologia di tenuta altamente adattabile.
I materiali compostabili, come il PLA (acido polilattico), presentano sfide significative per l'imballaggio. Possiedono una tolleranza della temperatura di saldatura molto ristretta. Se la testa saldante è troppo calda, il bordo compostabile si scioglie, si deforma e si attacca all'utensile. Se fa troppo freddo, il coperchio non aderisce, provocando scoppi durante la preparazione. La macchina riempitrice deve essere dotata di termoregolatori altamente reattivi e rivestimenti antiaderenti specializzati sulle teste di sigillatura per lavorare questi materiali sostenibili in modo efficiente senza causare massicci inceppamenti.
Le strutture che producono più formati di cialde necessitano di attrezzature modulari. La possibilità di passare tra i formati K-Cup, Nespresso e Dolce Gusto su un'unica macchina aumenta la flessibilità operativa. Valutare le competenze tecniche necessarie per questi passaggi. Lo scambio di piastre di trasporto, ugelli di dosaggio e teste di sigillatura dovrebbe utilizzare meccanismi di rilascio rapido anziché richiedere una complessa ricalibrazione da parte di un tecnico esperto. I tempi di cambio accettabili vanno da 30 a 60 minuti. Qualsiasi cosa più lunga incide gravemente sui tempi di attività giornalieri e interrompe i programmi di produzione.
I protocolli di sanificazione sono altrettanto critici, in particolare quando si passa dalla torrefazione tradizionale ai caffè aromatizzati. L'effetto fantasma si verifica quando gli oli residui di una tostatura di nocciole o vaniglia contaminano un lotto successivo di caffè monorigine. Lo smontaggio senza attrezzi della tramoggia di dosaggio e della coclea è obbligatorio. Le caratteristiche di progettazione sanitaria, come le tramogge coniche ad angolo ripido e le parti di contatto in acciaio inossidabile lucidato, eliminano i punti ciechi in cui si accumula la polvere. Ciò garantisce una pulizia accurata durante i lavaggi e protegge l'integrità del sapore del caffè.
Lo spreco di materiale ha un impatto diretto sull’efficienza della struttura. Una macchina che funziona con un tasso di scarto del 5% distrugge i margini in un anno di produzione continua. Gli elevati tassi di scarto derivano solitamente da una scarsa integrazione dei sensori o da un'indicizzazione meccanica incoerente. Sono necessarie apparecchiature progettate per identificare e isolare gli errori prima che si trasformino in ingenti perdite di materiale.
Cerca macchine dotate di logica del sensore 'senza tazza, senza riempimento' e 'senza coperchio, senza sigillo'. Se il disimpilatore non riesce a far cadere una tazza in una cavità specifica, il sensore ottico rileva lo slot vuoto e segnala al PLC di saltare le fasi di riempimento e sigillatura per quella corsia specifica. Ciò impedisce al caffè di fuoriuscire direttamente nel telaio della macchina, cosa che richiederebbe un immediato spegnimento per la pulizia. Allo stesso modo, se il coperchio non si abbassa, la testa sigillante non si innesta, impedendo alla plastica fusa di aderire all'elemento riscaldante nudo.
L'origine dei componenti interni determina la rapidità con cui è possibile recuperare da un guasto meccanico. Le macchine costruite con PLC proprietari, collettori pneumatici personalizzati o servomotori sconosciuti ti costringono a fare affidamento interamente sul produttore per le parti di ricambio. Se un sensore proprietario si guasta, potresti attendere settimane per una spedizione all'estero, lasciando la tua linea di produzione completamente paralizzata.
Dai la priorità alle macchine costruite con componenti standardizzati e riconosciuti a livello globale. I sistemi che utilizzano PLC Allen-Bradley, Siemens o Omron, insieme ai componenti pneumatici Festo o SMC, consentono al team di manutenzione di procurarsi pezzi di ricambio dai fornitori industriali locali. Questo approccio standardizzato alla costruzione delle macchine riduce drasticamente i tempi di inattività e semplifica la risoluzione dei problemi per i tecnici interni.
L’acquisto di macchinari complessi senza un adeguato supporto localizzato introduce gravi rischi operativi. Le apparecchiature altamente sofisticate richiedono operatori che sappiano come navigare nell'HMI, interpretare i codici di errore ed eseguire la manutenzione preventiva di routine. Affidarsi esclusivamente ad un manuale non è sufficiente per le linee di confezionamento industriale. Gli operatori devono sapere come impostare la macchina per diversi profili di tostatura e risolvere piccoli guasti pneumatici.
Dai priorità ai produttori di apparecchiature originali (OEM) che forniscono una formazione completa in loco durante la messa in servizio. L'HMI deve essere disponibile nella lingua madre degli operatori, con schermate diagnostiche chiare e intuitive. Le funzionalità di diagnostica remota consentono ai tecnici OEM di accedere al PLC della macchina tramite una connessione Internet sicura per risolvere i problemi del software. Ciò evita la necessità di visite immediate in loco e riduce drasticamente i tempi di inattività durante i primi mesi critici di funzionamento.
Una macchina riempitrice ad alta velocità crea un collo di bottiglia se il processo di confezionamento di fine linea si basa sul lavoro manuale. Produrre 200 tazze al minuto è inutile se gli operatori possono confezionarne solo 50 tazze al minuto nei cartoni per la vendita al dettaglio. La vera efficienza end-to-end richiede un'integrazione perfetta con le apparecchiature a valle per mantenere un flusso continuo.
Valutare come La confezionatrice per cialde di caffè comunica con astucciatrici automatizzate, incartonatrici e pallettizzatori. La linea di riempimento dovrebbe essere dotata di tavoli di accumulo o zone buffer per trattenere temporaneamente le cialde sigillate nel caso in cui l'astucciatrice subisca un lieve inceppamento. L'integrazione tramite protocolli di comunicazione standardizzati garantisce che se l'apparecchiatura a valle si ferma, la riempitrice si ferma automaticamente. Ciò impedisce un massiccio traboccamento di baccelli sfusi sul pavimento della fabbrica e consente agli operatori di eliminare l'inceppamento in sicurezza.
Pianifica un test di accettazione in fabbrica (FAT) utilizzando i tuoi profili di tostatura, polveri aromatizzate e materiali delle tazze specifici prima di autorizzare la spedizione della macchina.
Controlla la capacità di generazione di aria compressa e azoto della tua struttura per garantire che soddisfino i requisiti CFM continui delle nuove apparecchiature.
Standardizza i fornitori di materiali per coperchi e tazze per evitare guasti di tenuta imprevisti causati da composizioni plastiche variabili.
Stabilire un programma di manutenzione preventiva incentrato sulla lubrificazione del cilindro pneumatico, sulla pulizia del sensore e sulla calibrazione della testa di tenuta.
R: Le velocità di produzione variano notevolmente in base all'architettura della macchina. I modelli automatizzati entry-level producono in genere da 1.500 a 3.000 tazze all'ora. I sistemi lineari di fascia media gestiscono da 4.000 a 8.000 tazze all'ora. I sistemi industriali multipista e 4 cavità possono superare le 12.000 tazze all'ora. La resa operativa effettiva dipende dalla qualità del materiale, dall'efficienza dell'operatore e dalla frequenza del rifornimento di caffè sfuso.
R: Il lavaggio con azoto comporta l'allagamento delle camere di dosaggio e di tenuta con azoto pesante. Questo processo sposta l'ossigeno ambientale all'interno della capsula prima che venga applicato il coperchio. Rimuovendo l'ossigeno, la macchina arresta l'ossidazione dei lipidi, evitando che il caffè diventi stantio e prolungando notevolmente la durata di conservazione del prodotto.
R: Sebbene alcune macchine offrano attrezzature intercambiabili per formati diversi, il processo di cambio richiede lo scambio di piastre di trasporto, ugelli di dosaggio e teste di sigillatura. Questo può essere laborioso e richiede una ricalibrazione. Gli impianti di produzione ad alto volume in genere dedicano macchine specifiche a un singolo formato per massimizzare i tempi di attività giornalieri.
R: Sì, le macchine di alta qualità possono gestire varie polveri e tè solubili. Ciò richiede impostazioni regolabili della coclea servoassistita per adattarsi a diverse densità apparenti e caratteristiche di flusso. Le tramogge facili da pulire e lo smontaggio senza attrezzi sono obbligatori per prevenire la contaminazione incrociata e l'effetto fantasma tra i diversi cicli di prodotto.
R: Le scarsa tenuta sono causate principalmente da una distribuzione incoerente del calore attraverso le teste di sigillatura, da una pressione pneumatica errata o da materiali incompatibili del coperchio e della tazza. Inoltre, l'elettricità statica può far sì che i fondi di caffè saltino sul bordo della tazza durante il riempimento, impedendo al coperchio in alluminio di aderire perfettamente alla plastica.
R: Gli standard commerciali richiedono tolleranze di dosaggio rigorose, che in genere vanno da ±0,15 g a ±0,2 g per capsula. Mantenere questa precisione garantisce profili di estrazione e sapore coerenti per il consumatore finale. Per raggiungere e mantenere queste tolleranze strette sono necessarie coclee servoazionate abbinate a selezionatrici ponderali in linea.
R: Il funzionamento di una linea di riempimento commerciale richiede elettricità trifase per alimentare costantemente i servomotori e gli elementi riscaldanti. Richiede inoltre una solida fornitura di aria compressa pulita e secca per i cilindri pneumatici e una fornitura di azoto sfuso o un generatore di azoto in loco per il processo di lavaggio del gas.


