
Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-09-07 Původ: místo


Skutečné úzké hrdlo v automatizovaném balení zřídka zahrnuje samotný mechanismus balení. Důsledně vidíme, že skutečný problém spočívá v synchronizaci mezi pytlem a plničem. Manažeři závodů často upgradují svá pytlovací zařízení s očekáváním masivního zvýšení propustnosti, jen aby zjistili, že rychlý pytlovač nemůže kompenzovat pomalé nebo nepřesné plnění. Celá linka se pohybuje jen tak rychle, jak rychle se pohybuje její nejslabší článek. Neodpovídající systémy způsobují vážné provozní bolesti hlavy. Nadměrné rozdávání produktů ničí výtěžnost materiálu. Nesprávné kapky produktu způsobují kontaminaci těsnění, což vede k odmítnutí sáčků a nepořádku při přepracování. Celková efektivita zařízení (OEE) prudce klesá, zatímco operátoři čelí častým prostojům kvůli čištění a odstraňování zaseknutí. Tyto problémy nevyřešíte pouhým zvýšením rychlosti stroje. Celý systém musíte vyhodnotit jako jeden integrovaný celek. Tento rámec technického hodnocení pomáhá manažerům závodů a balicím technikům spárovat systém sáčků se správnou technologií dávkování na základě fyziky produktu, požadavků na průchodnost, omezení zařízení a tolerancí přesnosti.
Fyzika produktu určuje náplň: Fyzikální stav produktu (prášek, granule, kapalina, nepravidelná pevná látka, křehký) je nesporným výchozím bodem pro výběr automatického dávkovacího systému.
Synchronizace je kritická: Vysokorychlostní balicí stroj je pouze tak účinný, jako je doba usazování a rychlost cyklu jeho spárované dávkovací jednotky.
Přesnost vs. prozradí: Investice do vysoce přesného dávkování (jako je kombinovaná váha) omezuje rozhazování produktů a přímo kompenzuje vyšší počáteční kapitálové výdaje u velkoobjemových operací.
Rizika integrace: Nezávislé PLC mezi plničem a sběračem mohou způsobit časové zpoždění; Pro optimální OEE jsou vyžadovány jednotné nebo hladce integrované ovládací prvky.
Před hodnocením vybavení musíte stanovit přísné základní metriky. Sáčky za minutu (BPM) slouží jako standardní metrika propustnosti, ale teoretická BPM často ignoruje skutečné podmínky závodu. Musíte definovat cílová procenta OEE. OEE zohledňuje dostupnost, výkon a kvalitu. Přijatelné doby přechodu také hrají obrovskou roli ve skutečné denní produkci. Stroj, který běží rychlostí 150 BPM, ale čištění mezi jednotlivými běhy produktu trvá čtyři hodiny, poskytne nižší denní výkon než stroj s rychlostí 100 BPM, který čistí za dvacet minut.
Očekávaná propustnost musí zohledňovat celou dobu cyklu systému. Mechanický limit bagru nic neznamená, pokud plnička zaostává. Musíte vypočítat skutečnou dobu cyklu sečtením každé sekvenční akce v procesu.
Doba vážení a dávkování uvnitř plnicí hlavy.
Doba přepravy produktu procházející přechodovým skluzem a tvarovací trubkou.
Aktivace čelistí a doba prodlevy utěsnění potřebná k roztavení vrstev fólie.
Vytažením fólie a uvolněním vyprázdnění přesunete hotový sáček ven z oblasti těsnění.
Bagger 120 BPM spárovaný s plničem 60 BPM dává přesně 60 BPM. Abyste maximalizovali propustnost, musíte dokonale sladit rychlosti cyklů.
Přeplnění pytlů ničí výtěžnost materiálu. Musíte vypočítat objem tohoto daru za fiskální rok. I několik gramů na sáček přispívá k masivní ztrátě materiálu ve velkoobjemových zařízeních. Sledujte průměrnou hmotnost přeplnění na pytel a vynásobte ji denním objemem výroby. Přísné tolerance hmotnosti ospravedlňují pokročilou technologii dávkování. Přesné zařízení dosahuje cílové hmotnosti konzistentně a snižuje standardní odchylku vašich závaží plnění. Svůj cíl můžete nastavit blíže k hmotnosti štítku a chránit tak zásoby materiálu.
| Přeplnění na pytel (gramy) | Rychlost linky (BPM) | Směny za den (8 hodin) | Roční ztráta materiálu (lb) |
|---|---|---|---|
| 2g | 60 | 1 | 3 960 liber |
| 2g | 120 | 2 | 15 840 liber |
| 5 g | 60 | 1 | 9 900 liber |
| 5 g | 120 | 2 | 39 600 liber |
Produkt zachycený v oblasti těsnění způsobuje netěsnosti. Netěsnosti ničí čerstvost produktu a způsobují druhotné nepořádky v přepravních bednách. Hlavním viníkem zůstává koncový produkt. Pokud pokles produktu trvá příliš dlouho, kusy propadnou, zatímco se čelisti zavřou. Nesprávné načasování pádu zaručuje kontaminaci těsnění. Úspěch musíte definovat pomocí specifické míry defektů, s cílem dosáhnout méně než 0,1 % selhání těsnění.
Dosažení tohoto vyžaduje dokonalé načasování mezi poklesem produktu a aktivací čelisti. Výrobek musí zcela vyčistit zónu těsnění, než se čelisti setkají. Operátoři to ověřují pomocí testování ve vakuové vodní lázni nebo testováním roztržením na podlaze závodu. Čisté těsnění zajišťují bezpečnost produktu a prodlužují životnost. Pokud uvidíte produkt zachycený v horizontálním těsnění, okamžitě víte, že váš dávkovací cyklus je mimo fázi s vaším tahem fólie.
Vícehlavové váhy dominují sektoru pevných potravin. Zabývají se občerstvením, mraženými potravinami, hardwarem a čerstvými produkty. Mechanika se spoléhá na více vah uspořádaných do kruhu. Produkt se přivádí nahoru přes rozptylovací kužel a distribuuje se do těchto kbelíků pomocí vibračních radiálních podavačů. Každá lopata váží svůj obsah nezávisle pomocí vysoce citlivých snímačů zatížení.
Interní algoritmus provádí rychlé výpočty. Vyhodnocuje hmotnosti ve všech dostupných lopatách a vybírá konkrétní kombinaci kbelíků, která se rovná cílové hmotnosti. Tento proces probíhá ve zlomcích sekundy. A kombinovaná váha minimalizuje prozradí při zachování vysokých rychlostí. Zůstává nejpřesnějším řešením pro nepravidelné pevné látky. Pro lepivé produkty, jako jsou gumy nebo čerstvá drůbež, inženýři specifikují povrchy kbelíků s důlky, aby se zabránilo přilnutí produktu ke kovu.
Jemné předměty vyžadují šetrné zacházení. Pečivo, křehké občerstvení a sušenky nemohou přežít standardní pokles gravitace. Vysoká nárazová rychlost rozbije produkt a vytvoří nepřijatelnou úroveň prachu a drobků uvnitř sáčku. Standardní vícehlavové váhy často padají pro tyto aplikace příliš daleko a příliš rychle. Pro ochranu integrity produktu musíte upravit proces dávkování.
Integrace vyžaduje specializované komponenty. Úhlové tvarovací trubky snižují rychlost vertikálního pádu tím, že nutí produkt klouzat spíše než volný pád. Nástavbové mechanismy zachycují a uvolňují produkt v krocích. Specializované lineární váhy zasouvají produkt jemně do vertikální balicí stroj . Inženýři často potahují přechodové skluzy polyuretanem, aby absorbovaly energii nárazu. Šetrné zacházení zabraňuje nadměrným drobkům a rozbitým kouskům.
Prášky se chovají odlišně na základě svých fyzikálních vlastností. Volně tekoucí prášky jako granulovaný cukr se snadno pohybují a předvídatelně klesají. Nesypké prášky jako mouka, syrovátkový protein nebo koření mají tendenci se uvnitř násypky shlukovat, přemosťovat a vytvářet krysí díry. Mezi těmito dvěma kategoriemi musíte rozlišovat, protože fyzické chování určuje konkrétní požadované nástroje šneku.
Nástroj šneku se skládá ze servopohonu poháněného šroubu a obklopujícího trychtýře. Tyto komponenty musíte přizpůsobit pro konkrétní prášek. Volně tekoucí prášky vyžadují rotační desky na dně šneku, aby se zabránilo nekontrolovanému odkapávání mezi cykly. Volně tekoucí prášky potřebují nezávislé míchací lopatky, které se otáčejí uvnitř násypky, aby prášek tlačily dolů do šnekových unášečů. Správné nástroje zajišťují konzistentní a přesnou dávku v každém cyklu bez úniku prášku do zóny těsnění.
Objemové plnění funguje dobře pro produkty s konzistentní objemovou hmotností. Rýže, fazole a některá krmiva pro domácí mazlíčky do této kategorie dokonale zapadají. Systém měří objem spíše než hmotnost. Rotující teleskopické kelímky se plní produktem, když procházejí pod násypkou. Nehybný kartáč škrábe horní část úrovně šálku. Kelímky se poté otáčejí nad vypouštěcím otvorem a objem klesnou do sběrného koše níže.
Tato metoda představuje jasný mechanický kompromis. Objemové plniče nabízejí vysokou rychlost a extrémní mechanickou jednoduchost. Chybí jim složité siloměry a algoritmy vah. Ve srovnání s gravimetrickým vážením však poskytují nižší přesnost. Pokud hustota vašeho produktu kolísá, bude kolísat i konečná hmotnost sáčku. Musíte zajistit, aby hustota vašeho produktu zůstala vysoce konzistentní, abyste mohli volumetrické šálky efektivně používat.
Balení kapalin vyžaduje specializované čerpací systémy. Omáčky, chuťové přísady a chemické kapaliny vyžadují přesné řízení objemu. Pístová čerpadla čerpají specifický objem kapaliny do válce na zadním zdvihu. Píst pak tlačí kapalinu dolů přes formovací trubici do vaku při dopředném zdvihu. Rotační ventily usměrňují tok kapaliny, aby se zajistilo, že se pohybuje pouze jedním směrem.
U tekutých obalů je největším rizikem kapání. Musíte použít pozitivní uzavírací trysky na konci plnicí trubice. Tyto trysky zcela těsní mezi cykly pomocí pneumatických pohonů. Zabraňují kapání jakékoli tekutiny do zóny těsnění. Kapalina v zóně těsnění zaručuje selhání těsnění a netěsnost vaku. Čisté oddělování je povinné pro kapalinové aplikace. U vysoce viskózních produktů nebo kapalin s částicemi, jako je salsa, vyžaduje násypka nepřetržité míchání, aby se pevné látky udržely v suspenzi.
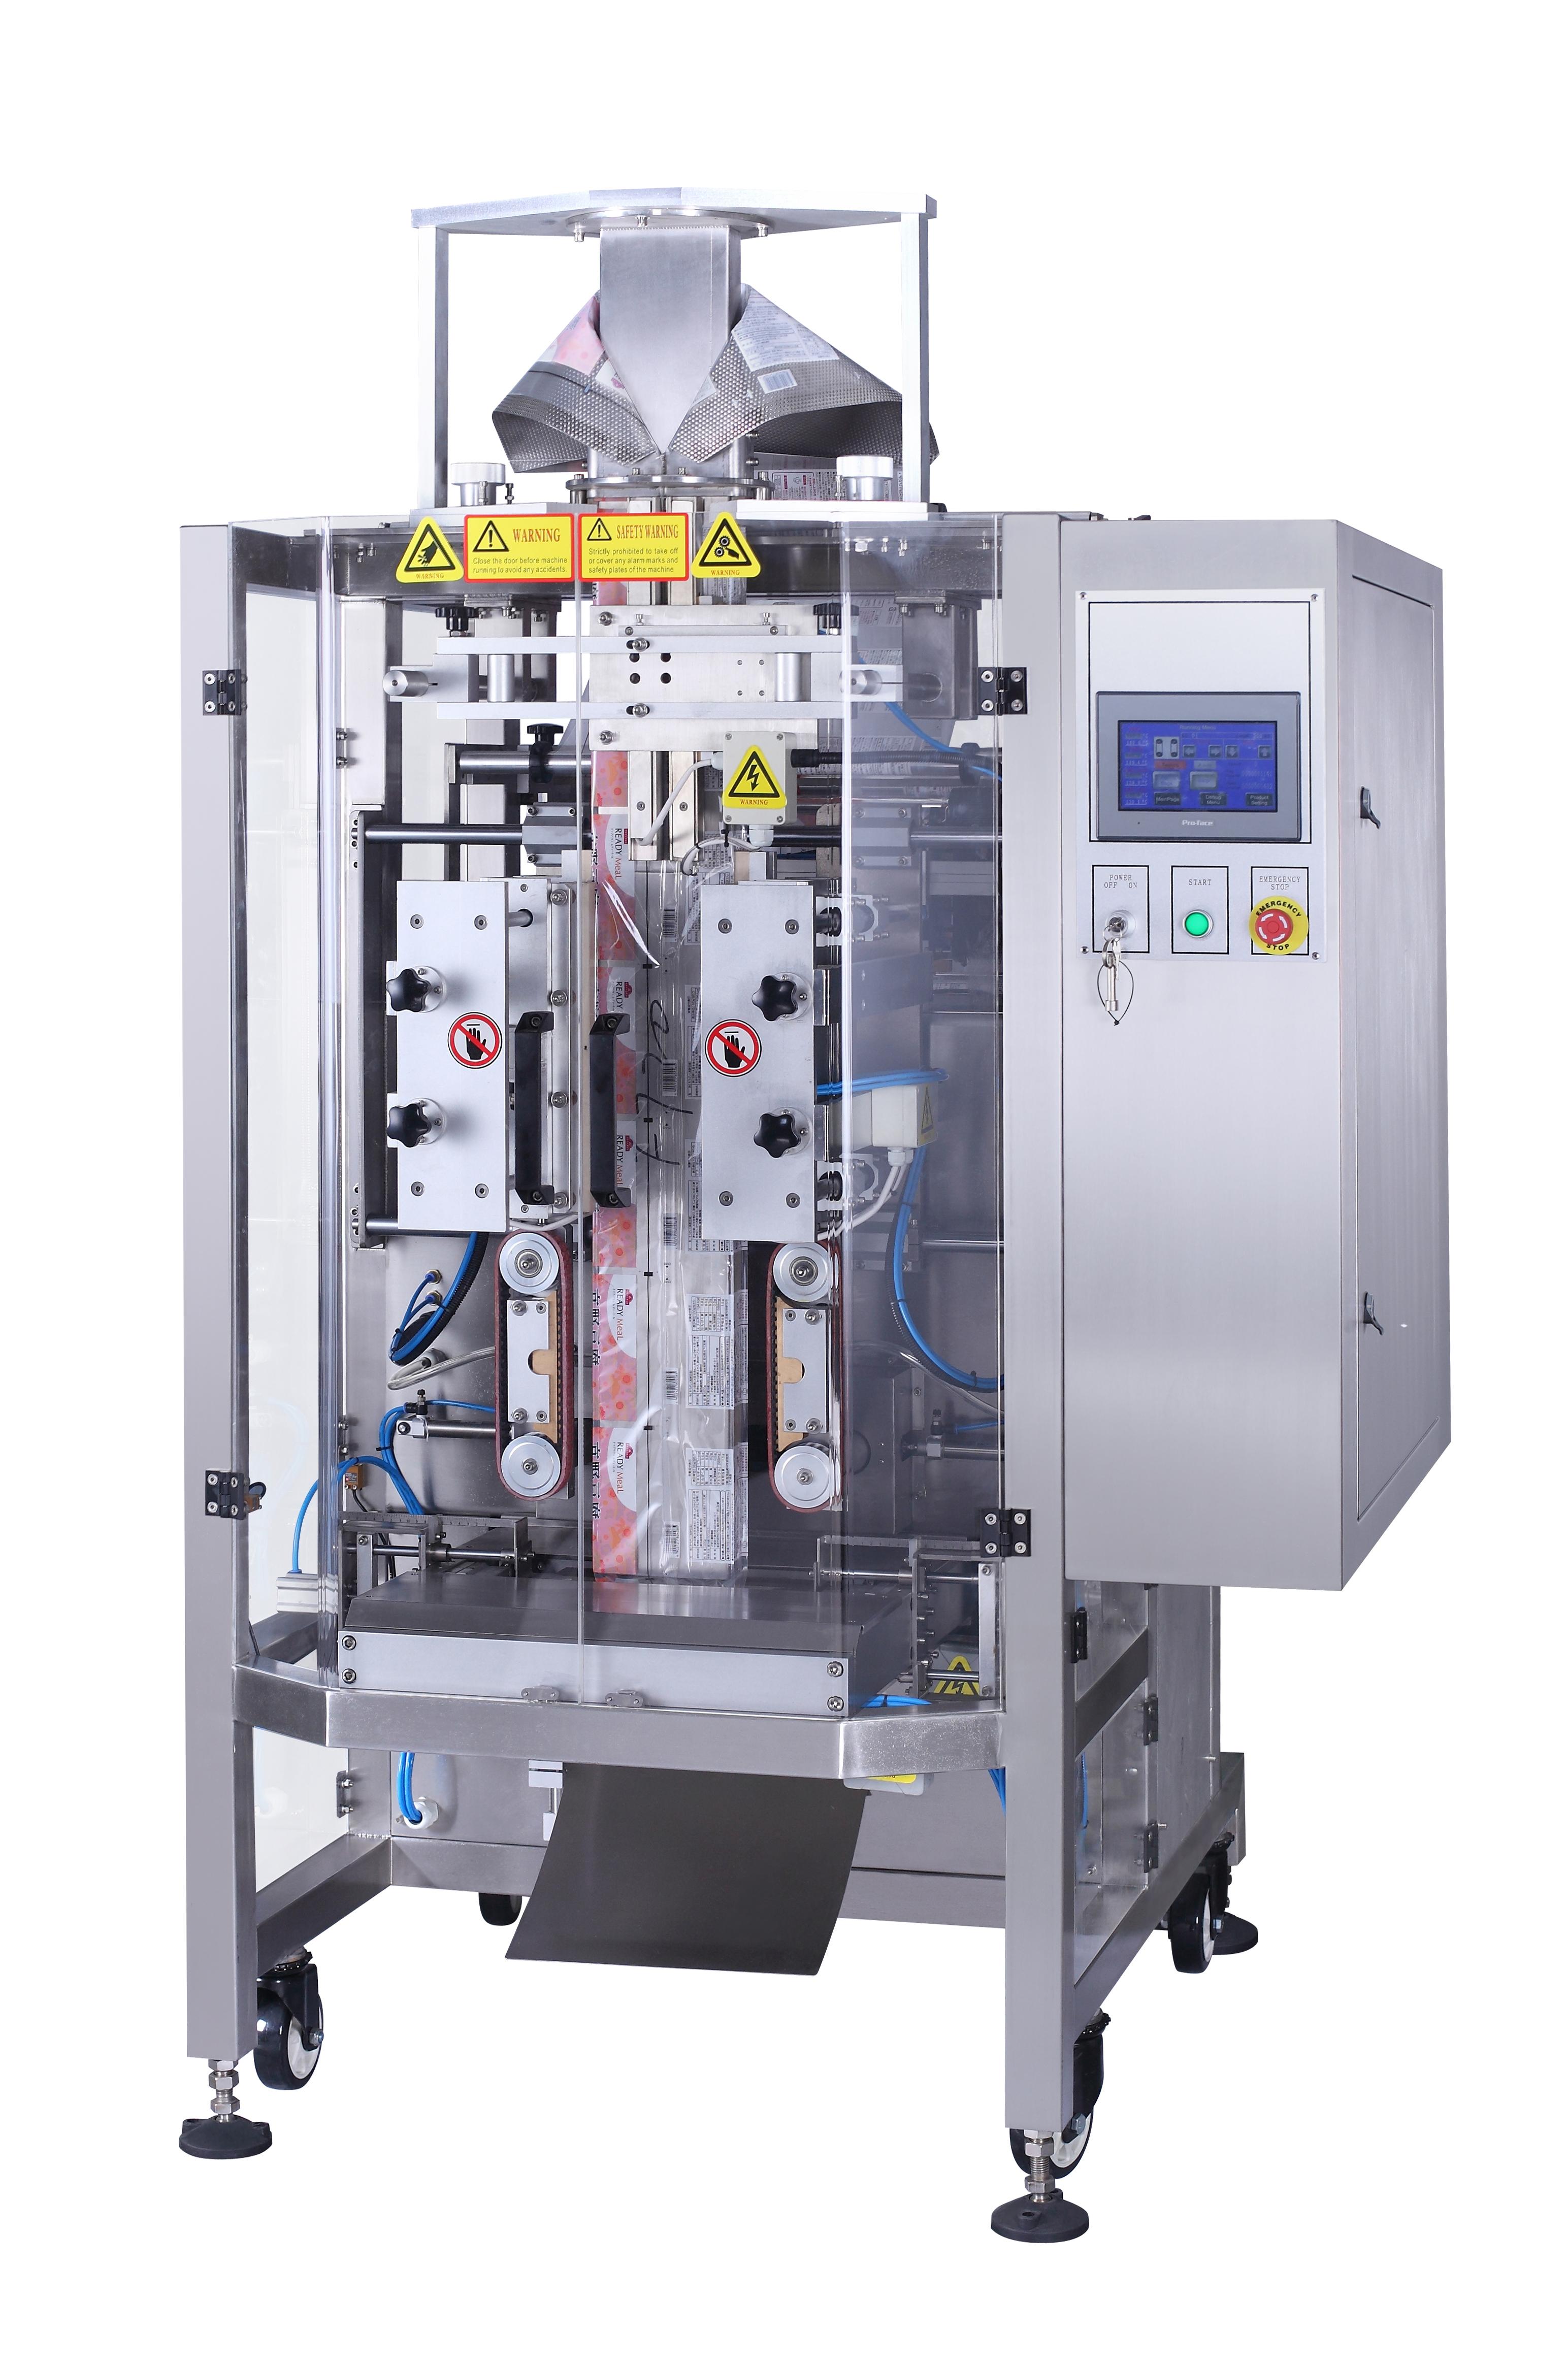
Mechanická a softwarová integrace musí být bezchybná. Spad produktu musíte přesně načasovat se zavíráním svařovacích čelistí. Pokud se čelisti sevřou příliš brzy, rozdrtí produkt. Pokud se zavřou příliš pozdě, ztratíte drahocenný čas cyklu. Perfektní časování vyžaduje přesné programování PLC a citlivé servomotory pohánějící čelisťový vozík.
A vysokorychlostní balicí stroj často využívá technologii kontinuálního pohybu. Přerušovaný pohyb zastaví fólii pro každé těsnění, což omezuje průchodnost. Nepřetržitý pohyb udržuje film neustále v pohybu dolů, zatímco čelisti se pohybují svisle s ním. Dávkovací cyklus musí držet krok s tímto rychlým, nepřetržitým pohybem. Pomalé plniče nelze spárovat s kontinuálními sáčky. Plnička musí vypouštět produkt v těsném, rychlém shluku, aby se vešel mezi pohyblivé čelisti.
Musíte prozkoumat fyzikální vlastnosti produktu, který propadá formovací trubkou. Gravitace působí rovnoměrně, ale odpor vzduchu mění vše uvnitř omezeného prostoru tubusu. Husté produkty rychle padají v těsném shluku. Lehké nebo aerodynamické produkty se během pádu třepotají a rozprostírají. Toto rozpětí prodlužuje náplň produktu a zvyšuje riziko zachycení produktu v těsnění.
Delší doby ustálení zpomalují celý váš provoz. Aerodynamické produkty mohou vyžadovat montážní brány uvnitř trubky. Tyto pneumatické brány zachytí produkt v polovině, přeskupí jej do těsného shluku a pustí jej na kratší vzdálenost do vaku. Vakuové stahovací pásy mohou také pomoci řídit rychlost filmu tak, aby odpovídala době usazování. Chcete-li zachovat propustnost, musíte vytvořit dynamiku poklesu.
Systémy s gravitačním napájením vyžadují značný vertikální prostor. Vícehlavové váhy sedí vysoko nad bagrem. Produkt musí spadnout z váhy přes přechodový trychtýř dolů do tvarovací trubky. Před specifikováním vybavení musíte změřit výšku stropu. Nedostatek vertikální vůle zůstává běžnou integrační chybou, která nutí rostliny vyřezávat díry do střechy nebo opustit projekt.
Často potřebujete strukturální podporu nad pytlem. Mezipatra poskytují platformu pro váhu a bezpečný přístup pro operátory k provádění sanitace. Korečkové elevátory nebo šikmé dopravníky musí přepravovat produkt až na váhu. Pro všechny tyto komponenty musíte naplánovat logistickou stopu. Celková stopa systému je mnohem větší než samotný bagger.
Dávkovaný produkt určuje vaši volbu fólie, která určuje vaši technologii těsnění. Vícevrstvé lamináty vyžadují konstantní tepelné utěsnění. Čelisti udržují nastavenou teplotu pomocí topných patron a termočlánků k roztavení vnitřní vrstvy tmelu. Nepodporované fólie jako polyetylen (PE) vyžadují impulsní těsnění. Impulzní čelisti se okamžitě zahřívají pomocí plochého drátu a ochlazují, zatímco drží těsnění zavřené.
Tekuté nebo vysoce prašné produkty komplikují těsnění. Prášky mohou pokrýt vnitřní filmovou vrstvu a zabránit tak přitavení plastu. Kapaliny mohou vystříknout do zóny těsnění. Pro zvládnutí těchto podmínek potřebujete specifické bariérové fólie. Potřebujete také specializované profily čelistí. Vroubkované čelisti pronikají menším znečištěním lépe než ploché čelisti vyvinutím soustředěného tlaku na vrcholy vroubků. Správná kombinace zajišťuje hermetické utěsnění.
Hygienický design je rozhodující v potravinářském a farmaceutickém prostředí. Musíte vyhodnotit stupeň ochrany proti vniknutí (IP) každého elektrického krytu a motoru. IP65 chrání před nízkotlakým proudem vody. IP69K odolává mytí při vysokém tlaku a vysoké teplotě. Dávkovací jednotka i sáček musí splňovat specifické hygienické požadavky vašeho zařízení.
Integrace dvou samostatných součástí vybavení komplikuje dodržování předpisů. Na celý systém se vztahují předpisy FDA, FSMA nebo USDA. Záchytné vany, přechodové skluzy a montážní konzoly musí mít sanitární průběžné svary. Nesmí zde být žádné záchytné body, ploché vodorovné povrchy nebo odkrytá vlákna, kde by se mohly usazovat bakterie. Celý integrovaný systém musí před zahájením výroby projít přísnými hygienickými kontrolami.
Nezávislé řídicí systémy vytvářejí úzká hrdla komunikace. Když plnička a sběrač využívají různé programovatelné logické řadiče (PLC), musí si vyměňovat pevně zapojené 'handshake' signály. Plnič vyšle signál 'Jsem připraven k pádu.' Bagger vyšle signál říkající 'Jsem připraven přijmout.' Toto přemisťování tam a zpět zavádí do cyklu milisekundové zpoždění.
Tato zpoždění se skládají v průběhu tisíců cyklů, což způsobuje značnou ztrátu propustnosti. Kdykoli je to možné, určete jednozdrojový řídicí systém. Pokud musíte používat samostatné PLC, požadujte standardizované průmyslové komunikační protokoly. EtherNet/IP nebo PROFINET poskytují rychlejší a spolehlivější výměnu dat než pevně zapojená reléová logika. Bezproblémová komunikace eliminuje zpoždění při podání ruky a umožňuje a Stroj VFFS běží na svém skutečném mechanickém limitu.
Prach představuje velké provozní nebezpečí v práškových aplikacích. Částice ve vzduchu pokrývají optické senzory, což způsobuje falešné údaje a poruchy stroje. Prach se usazuje v zóně těsnění a ničí integritu těsnění. Statická elektřina tento problém exponenciálně zhoršuje. Statická elektřina způsobuje, že prášky ulpívají na vnitřku tvarovací trubice a na vnitřním pásu fólie, což zaručuje kontaminaci těsnění.
Musíte implementovat aktivní taktiku zmírnění. Úplně uzavřete dávkovací hlavy, aby obsahovaly částice přenášené vzduchem. Nainstalujte porty pro odsávání prachu v blízkosti přechodové nálevky, abyste na prach vytáhli podtlak. Namontujte tyče pro odstranění statické elektřiny na vozík pro odvíjení fólie. Tyto tyče ionizují vzduch a neutralizují statický náboj předtím, než se film zformuje do trubice kolem obojku.
Nemůžete slepě věřit počáteční hmotnosti dávkování. The automatický dávkovací systém vyžaduje průběžnou validaci. Následné kontrolní váhy váží každý jednotlivý zapečetěný sáček na výstupu ze stroje. Odmítají sáčky mimo toleranci automaticky pomocí pneumatických posunovačů. Ještě důležitější je, že vracejí data zpět do plniče, aby dynamicky upravili cílovou váhu, pokud trend kolísá.
Prostorová integrace kontrolního zařízení je zásadní. Detektory kovů nebo rentgenové systémy musí bez problémů zapadnout do linky. Mezi dávkovací systém a sběrač můžete umístit detektory kovů v krku, abyste mohli produkt kontrolovat při volném pádu. Případně můžete hotový pytel zkontrolovat ihned po utěsnění na vynášecím dopravníku. Softwarová integrace zajišťuje, že jakýkoli kontaminovaný sáček je sledován přes posuvné registry a spolehlivě vyřazen.
Nikdy nepřijímejte dodávku bez přísného továrního akceptačního testu (FAT). Oddělené testování pytle a plničky nic neprokazuje. Musíte je otestovat jako plně integrovaný systém na půdě výrobce. Před podepsáním nákupní objednávky načrtněte přísný kontrolní seznam FAT, aby byl dodavatel odpovědný.
Provozujte skutečný výrobní materiál, nikoli náhradu.
Použijte přesnou strukturu fólie a šířku role, kterou budete v zařízení používat.
Testujte systém při smluvní výrobní rychlosti po celou hodinu.
Ověřte časy výměny výměnou tvarovacích trubek a dávkovacích nástrojů.
Proveďte úplné odstranění sanitačních postupů, abyste ověřili hygienický design.
Pro upřesnění vaší balicí linky proveďte následující okamžité kroky:
Než se obrátíte na dodavatele, zdokumentujte přesnou objemovou hustotu, průtokové charakteristiky a cílové hmotnosti vašeho produktu.
Změřte vertikální světlost a omezení půdorysu vašeho zařízení na konkrétním místě instalace.
Definujte požadované pytle za minutu (BPM) a maximální přijatelné limity odpadu.
Vyžádejte si fyzický test běhu produktu od vybraných výrobců zařízení s použitím vašeho skutečného produkčního filmu na a vertikální stroj na plnění formulářů.
A: Objemové systémy měří produkt fyzickým prostorem pomocí pohárků nebo dutin. Gravimetrické systémy měří produkt podle skutečné hmotnosti pomocí snímačů zatížení. Gravimetrické zařízení poskytuje vyšší přesnost pro produkty s různou objemovou hmotností. Objemové zařízení nabízí vyšší rychlosti cyklu a mechanickou jednoduchost pro vysoce jednotné produkty.
Odpověď: Zatímco rám základního stroje lze někdy přizpůsobit, manipulace s oběma vyžaduje zcela odlišné dávkovací hlavy, tvarovací trubky a profily těsnicích čelistí. Prášky potřebují šneky a kontrolu prachu. Kapaliny potřebují čerpadla a pozitivní uzavírací trysky. Časté změny mezi těmito dvěma jsou vysoce nepraktické.
Odpověď: Váhy s více hlavami vypočítávají optimální kombinace hmotností ve zlomcích sekund na více kbelících. Protože vyhodnocuje více možností současně, pytlovač nikdy nemusí čekat, až se usadí jediná váha a dosáhne přesné hmotnosti. Tato nepřetržitá připravenost maximalizuje rychlost cyklu.
Odpověď: Produkt v zóně těsnění je obvykle způsoben problémy s načasováním mezi poklesem dávkovacího systému a uzavřením čelisti. Může to být také způsobeno statickou elektřinou, která způsobuje přilnutí produktu k fólii, nebo nesprávným designem tvarovací trubice, který prodlužuje dobu pádu produktu.
Odpověď: Spočítejte si aktuální sáčky za minutu oproti výkonu nového stroje, abyste zjistili denní nárůst výroby. Faktor ve snížení úniku materiálu dosažený novým systémem dávkování. Zkombinujte zvýšenou propustnost a výnos materiálu a určete svou provozní návratnost investic.


