
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 07-09-2026 Asal: Lokasi


Hambatan sebenarnya dalam pengemasan otomatis jarang melibatkan mekanisme pengantongan itu sendiri. Kami secara konsisten melihat masalah sebenarnya terletak pada sinkronisasi antara bagger dan filler. Manajer pabrik sering kali meningkatkan peralatan pengantongan mereka dengan mengharapkan peningkatan produksi yang besar, hanya untuk menemukan bahwa pengantong yang cepat tidak dapat mengimbangi pengisi yang lambat atau tidak akurat. Seluruh garis hanya bergerak secepat titik terlemahnya. Sistem yang tidak cocok menimbulkan kesulitan operasional yang parah. Pemberian produk yang berlebihan akan menghancurkan hasil material. Penjatuhan produk yang tidak tepat menyebabkan kontaminasi segel, menyebabkan kantong ditolak dan pengerjaan ulang menjadi berantakan. Efektivitas Peralatan Secara Keseluruhan (OEE) merosot sementara operator sering menghadapi waktu henti untuk membersihkan dan mengatasi kemacetan. Anda tidak dapat mengatasi masalah ini hanya dengan menaikkan kecepatan alat berat. Anda harus mengevaluasi keseluruhan sistem sebagai satu kesatuan yang terintegrasi. Kerangka evaluasi teknis ini membantu manajer pabrik dan insinyur pengemasan memasangkan sistem pengemasan dengan teknologi takaran yang tepat berdasarkan fisika produk, persyaratan hasil, batasan fasilitas, dan toleransi akurasi.
Fisika Produk Mendikte Pengisi: Keadaan fisik produk (bubuk, butiran, cairan, padatan tidak beraturan, rapuh) adalah titik awal yang tidak dapat dinegosiasikan untuk memilih sistem pemberian dosis otomatis.
Sinkronisasi Sangat Penting: Mesin pengemas berkecepatan tinggi hanya seefisien waktu penyelesaian dan kecepatan siklus unit takaran yang dipasangkan.
Akurasi vs. Pemberian: Berinvestasi dalam pemberian dosis dengan presisi tinggi (seperti skala kombinasi) mengurangi pemberian produk, secara langsung mengimbangi belanja modal awal yang lebih tinggi dalam operasi bervolume tinggi.
Risiko Integrasi: PLC independen antara pengisi dan bagger dapat menyebabkan jeda waktu; kontrol yang terpadu atau terintegrasi secara mulus diperlukan untuk OEE yang optimal.
Anda harus menetapkan metrik dasar yang ketat sebelum mengevaluasi peralatan. Kantong per menit (BPM) berfungsi sebagai metrik keluaran standar, namun BPM teoretis sering kali mengabaikan kondisi pabrik di dunia nyata. Anda perlu menentukan persentase target OEE. OEE memperhitungkan ketersediaan, kinerja, dan kualitas. Waktu pergantian yang dapat diterima juga memainkan peran besar dalam keluaran harian aktual. Mesin yang bekerja pada kecepatan 150 BPM namun membutuhkan waktu empat jam untuk membersihkan di antara produk yang dijalankan akan menghasilkan output harian yang lebih rendah dibandingkan mesin dengan kecepatan 100 BPM yang membersihkan dalam dua puluh menit.
Ekspektasi throughput harus memperhitungkan seluruh waktu siklus sistem. Batasan mekanis bagger tidak berarti apa-apa jika pengisi tertinggal. Anda harus menghitung waktu siklus sebenarnya dengan menjumlahkan setiap tindakan berurutan dalam proses.
Durasi penimbangan dan pemberian dosis di dalam kepala pengisi.
Waktu transit produk jatuh melalui saluran transisi dan tabung pembentuk.
Aktuasi rahang dan waktu tunggu penyegelan diperlukan untuk melelehkan lapisan film.
Jarak tarik dan pelepasan film untuk memindahkan kantong yang sudah jadi keluar dari zona segel.
Bagger 120 BPM yang dipasangkan dengan pengisi 60 BPM menghasilkan tepat 60 BPM. Anda harus mencocokkan kecepatan siklus dengan sempurna untuk memaksimalkan hasil.
Mengisi kantong secara berlebihan akan merusak hasil material. Anda harus menghitung volume giveaway ini selama satu tahun fiskal. Bahkan beberapa gram saja per kantong akan menyebabkan hilangnya material dalam jumlah besar di fasilitas bervolume tinggi. Lacak rata-rata berat isi berlebih per kantong dan kalikan dengan volume produksi harian Anda. Toleransi berat yang ketat membenarkan teknologi pemberian dosis yang canggih. Peralatan presisi mencapai target bobot secara konsisten, mengurangi deviasi standar bobot pengisian Anda. Anda dapat menetapkan target mendekati berat label, sehingga melindungi inventaris material Anda.
| Pengisian Berlebihan Per Kantong (gram) | Kecepatan Jalur (BPM) | Pergeseran Per Hari (8 jam) | Kehilangan Bahan Tahunan (lbs) |
|---|---|---|---|
| 2g | 60 | 1 | 3.960 pon |
| 2g | 120 | 2 | 15.840 pon |
| 5g | 60 | 1 | 9.900 pon |
| 5g | 120 | 2 | 39.600 pon |
Produk yang terperangkap di area segel menyebabkan kebocoran. Pembocor merusak kesegaran produk dan menyebabkan kekacauan sekunder pada kotak pengiriman. Produk tertinggal tetap menjadi penyebab utama. Jika produk jatuh terlalu lama, potongannya akan jatuh saat rahangnya tertutup. Waktu pelepasan yang tidak tepat menjamin kontaminasi segel. Anda harus menentukan keberhasilan menggunakan tingkat kerusakan tertentu, dengan target kegagalan segel kurang dari 0,1%.
Untuk mencapai hal ini memerlukan pengaturan waktu yang tepat antara penurunan produk dan penggerakan rahang. Produk harus membersihkan zona segel sepenuhnya sebelum rahangnya bertemu. Operator memverifikasi hal ini dengan menggunakan pengujian penangas air vakum atau pengujian semburan di lantai pabrik. Segel yang bersih memastikan keamanan produk dan memperpanjang umur simpan. Jika Anda melihat produk tersangkut pada segel horizontal, Anda akan segera mengetahui bahwa siklus pemberian dosis Anda tidak sesuai dengan tarikan film Anda.
Timbangan multi-kepala mendominasi sektor makanan padat. Mereka menangani makanan ringan, makanan beku, perangkat keras, dan produk segar. Mekaniknya mengandalkan beberapa ember timbang yang disusun dalam lingkaran. Produk dimasukkan ke bagian atas melalui kerucut dispersi dan didistribusikan ke dalam ember ini menggunakan panci pengumpan radial yang bergetar. Setiap bucket menimbang isinya secara independen menggunakan sel beban yang sangat sensitif.
Algoritme internal melakukan penghitungan cepat. Ini mengevaluasi bobot di semua bucket yang tersedia dan memilih kombinasi spesifik bucket yang setara dengan target bobot. Proses ini terjadi dalam sepersekian detik. A skala kombinasi meminimalkan giveaway sambil mempertahankan kecepatan tinggi. Ini tetap menjadi solusi paling akurat untuk benda padat tidak beraturan. Untuk produk yang lengket seperti permen karet atau unggas segar, para insinyur menentukan permukaan ember yang berlesung pipit untuk mencegah produk menempel pada logam.
Barang yang halus memerlukan penanganan yang hati-hati. Makanan yang dipanggang, makanan ringan yang rapuh, dan biskuit tidak dapat bertahan terhadap penurunan gravitasi standar. Kecepatan tumbukan yang tinggi akan menghancurkan produk, sehingga menimbulkan jumlah debu dan remah yang tidak dapat diterima di dalam tas. Timbangan multi-kepala standar sering kali menjatuhkan produk terlalu jauh dan terlalu cepat untuk aplikasi ini. Anda harus mengubah proses pemberian dosis untuk melindungi integritas produk.
Integrasi memerlukan komponen khusus. Tabung pembentuk miring mengurangi kecepatan jatuh vertikal dengan memaksa produk meluncur daripada jatuh bebas. Mekanisme pementasan menangkap dan melepaskan produk secara bertahap. Timbangan linier khusus menggeser produk secara perlahan ke dalam mesin pengemasan vertikal . Insinyur sering kali melapisi saluran transisi dengan poliuretan untuk menyerap energi benturan. Penanganan yang lembut mencegah remah-remah dan pecahan yang berlebihan.
Bubuk berperilaku berbeda berdasarkan sifat fisiknya. Bubuk yang mengalir bebas seperti gula pasir mudah bergerak dan mudah jatuh. Bubuk yang tidak mengalir bebas seperti tepung, protein whey, atau rempah-rempah cenderung menggumpal, menjembatani, dan membuat lubang di dalam hopper. Anda harus membedakan kedua kategori ini karena perilaku fisik menentukan perkakas auger spesifik yang diperlukan.
Perkakas auger terdiri dari sekrup yang digerakkan servo dan corong di sekelilingnya. Anda harus menyesuaikan komponen ini untuk bedak tertentu. Serbuk yang mengalir bebas memerlukan pelat pemintal di bagian bawah auger untuk mencegah tetesan yang tidak terkendali di antara siklus. Serbuk yang tidak mengalir bebas memerlukan bilah agitasi independen yang berputar di dalam hopper untuk memaksa serbuk turun ke dalam penerbangan auger. Perkakas yang tepat memastikan dosis yang konsisten dan akurat setiap siklus tanpa membocorkan bubuk ke zona segel.
Pengisian volumetrik berfungsi baik untuk produk dengan kepadatan curah yang konsisten. Nasi, kacang-kacangan, dan makanan hewan tertentu sangat cocok dengan kategori ini. Sistem mengukur berdasarkan volume, bukan berat. Gelas teleskopik yang berputar terisi dengan produk saat melewati bawah hopper. Sikat stasioner menggores bagian atas cangkir. Cangkir kemudian diputar di atas lubang pembuangan dan menjatuhkan volume ke dalam kantong di bawahnya.
Metode ini menghadirkan trade-off mekanis yang jelas. Pengisi volumetrik menawarkan kecepatan tinggi dan kesederhanaan mekanis yang ekstrem. Mereka tidak memiliki sel beban dan algoritma skala yang kompleks. Namun, penimbangan ini memberikan akurasi yang lebih rendah dibandingkan penimbangan gravimetri. Jika kepadatan produk Anda berfluktuasi, berat kantong akhir akan berfluktuasi. Anda harus memastikan kepadatan produk Anda tetap konsisten untuk menggunakan cangkir volumetrik secara efektif.
Pengemasan cairan memerlukan sistem pemompaan khusus. Saus, bumbu, dan cairan kimia memerlukan kontrol volumetrik yang tepat. Pompa piston menarik volume cairan tertentu ke dalam silinder dengan gaya punggung. Piston kemudian mendorong cairan ke bawah melalui tabung pembentuk ke dalam kantong dengan gerakan maju. Katup putar mengarahkan aliran cairan untuk memastikannya hanya bergerak dalam satu arah.
Menetes adalah risiko terbesar dalam kemasan cair. Anda harus menggunakan nozel penutup positif di ujung tabung pengisian. Nozel ini menutup sepenuhnya antar siklus menggunakan aktuator pneumatik. Mereka mencegah cairan menetes ke zona segel. Cairan di zona segel menjamin segel gagal dan kantong bocor. Cut-off yang bersih wajib dilakukan untuk aplikasi cairan. Untuk produk yang sangat kental atau cairan dengan partikulat seperti salsa, hopper memerlukan pengadukan terus menerus untuk menjaga padatan tetap tersuspensi.
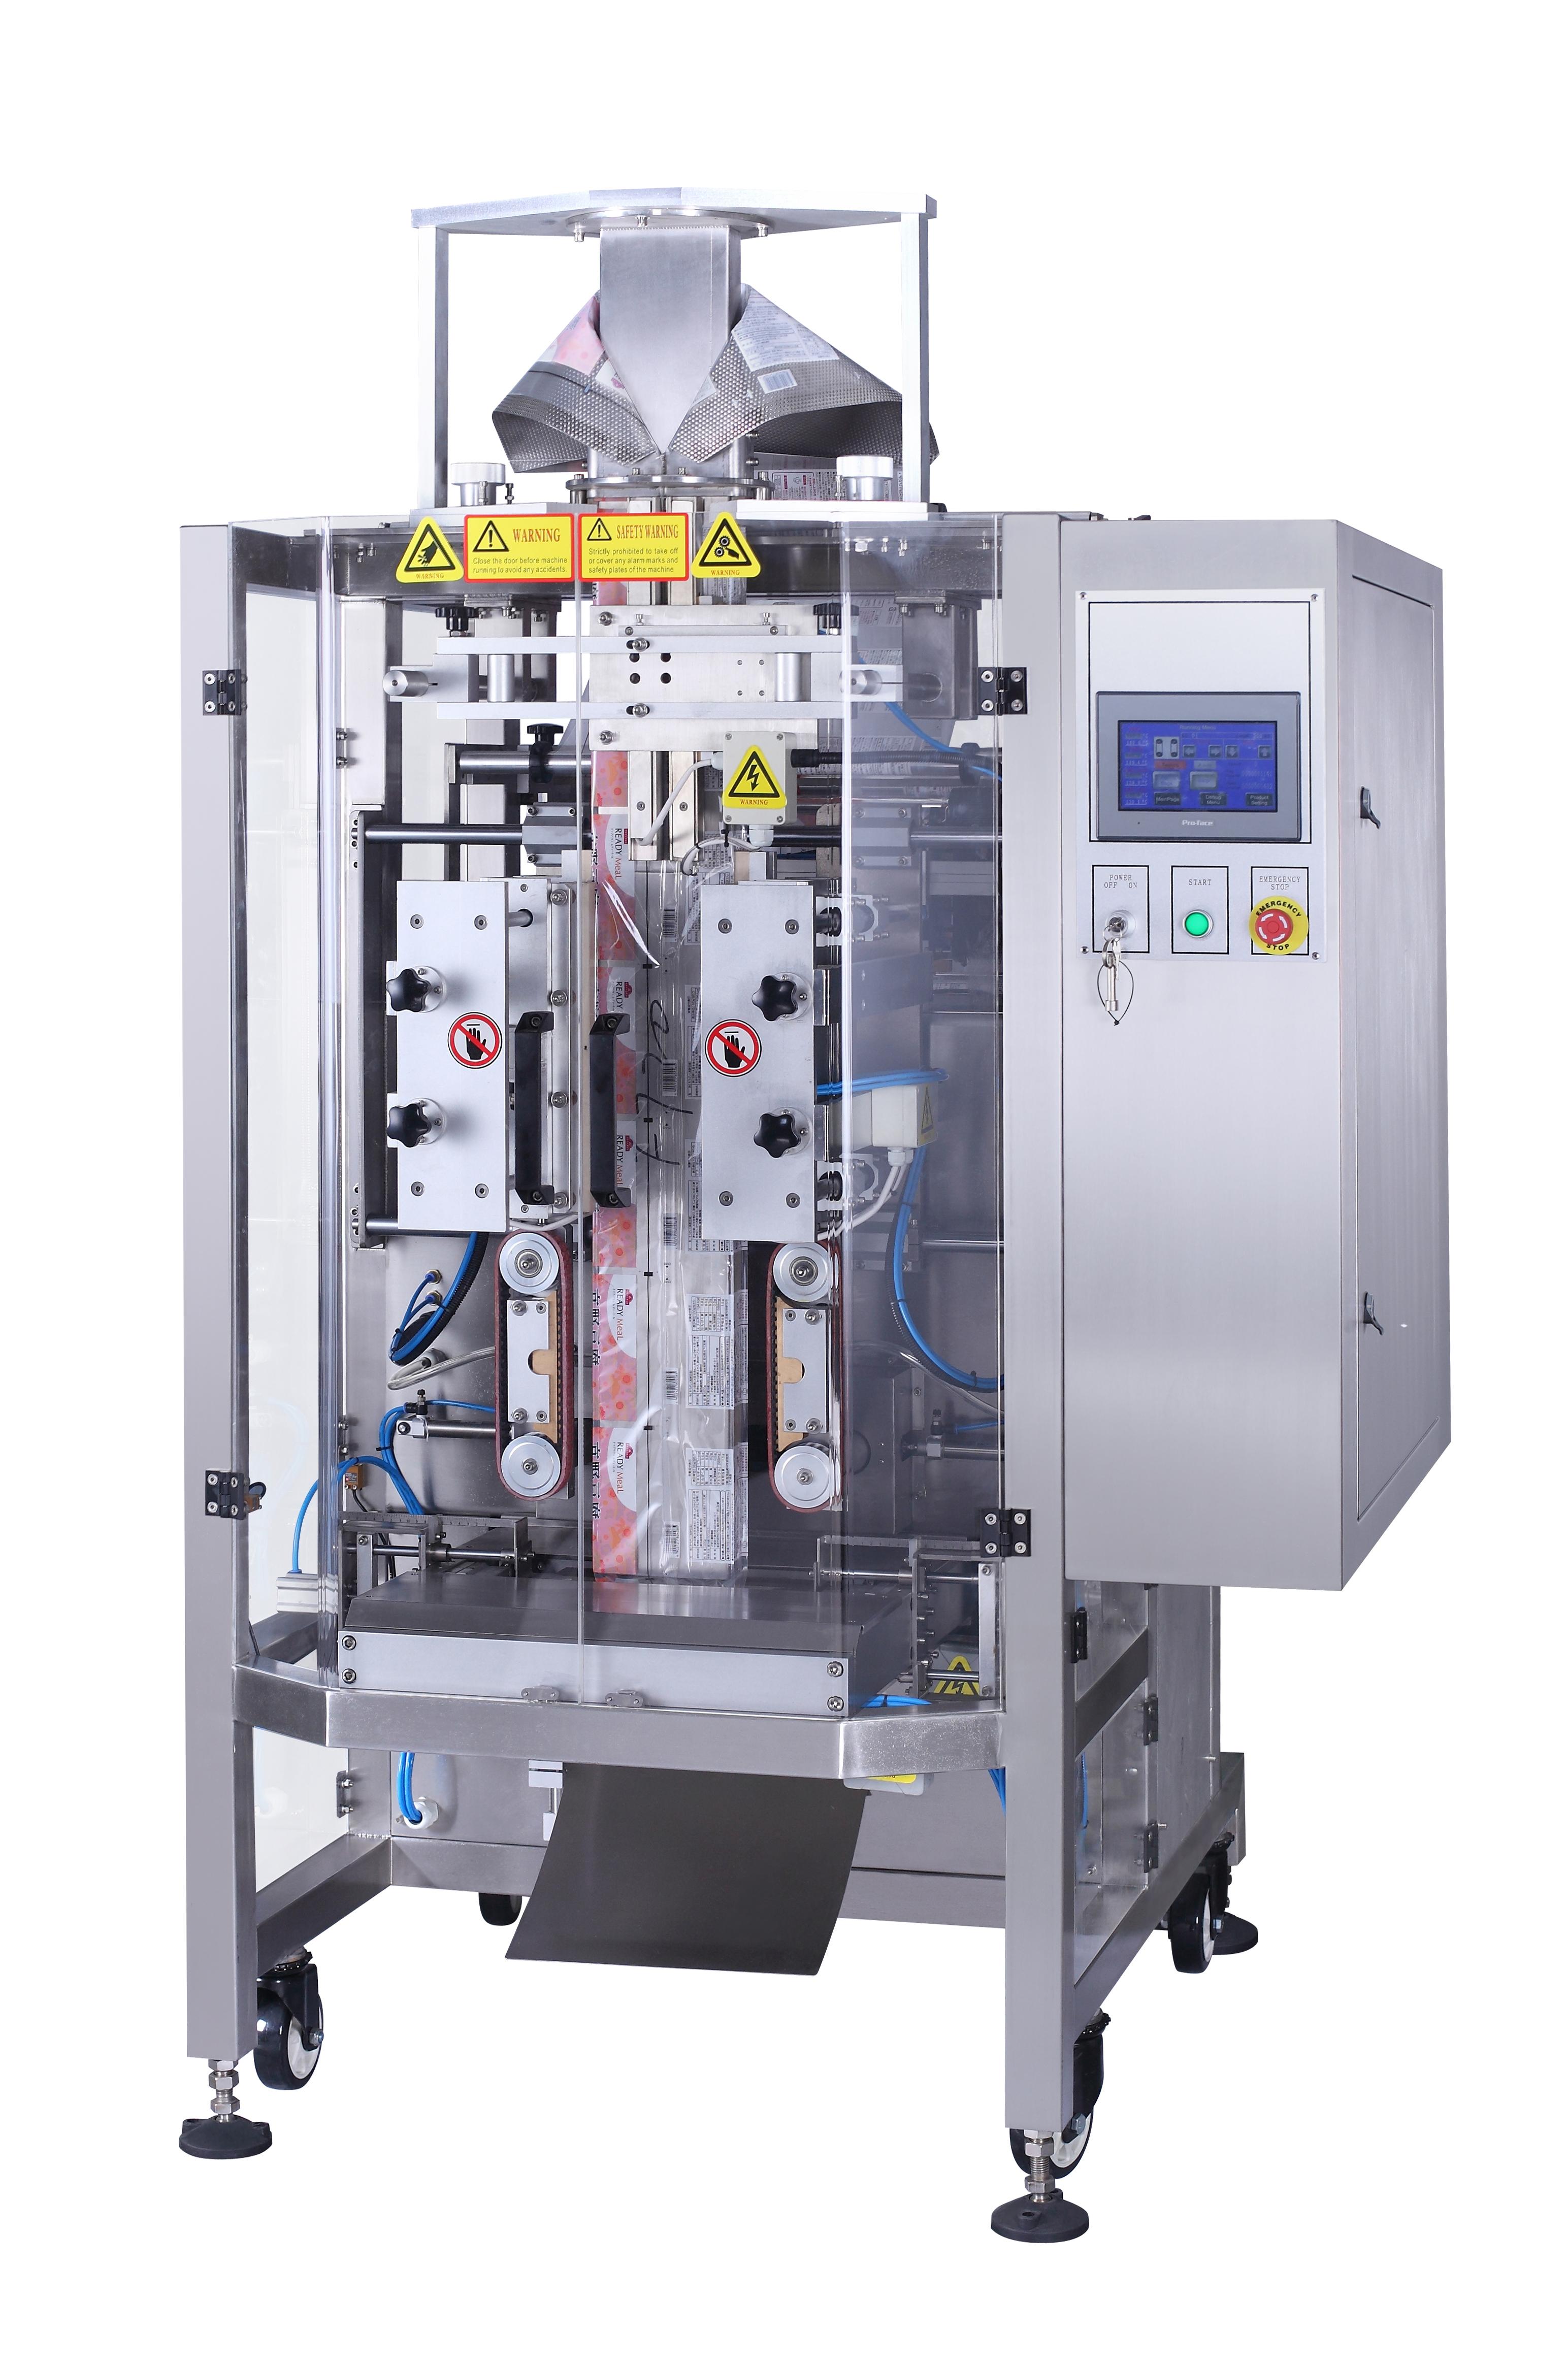
Integrasi mekanis dan perangkat lunak harus sempurna. Anda harus mengatur waktu jatuhnya produk tepat dengan penutupan rahang penyegel. Jika rahang menutup terlalu dini, produk akan hancur. Jika terlambat ditutup, Anda kehilangan waktu siklus yang berharga. Penentuan waktu yang tepat memerlukan pemrograman PLC yang presisi dan motor servo responsif yang menggerakkan gerbong rahang.
A mesin pengemas berkecepatan tinggi sering kali menggunakan teknologi gerak berkelanjutan. Gerakan terputus-putus menghentikan film untuk setiap segel, sehingga membatasi keluaran. Gerakan terus-menerus membuat film terus bergerak ke bawah sementara rahangnya bergerak secara vertikal. Siklus pemberian dosis harus mengikuti gerakan yang cepat dan tanpa henti ini. Pengisi yang lamban tidak dapat dipasangkan dengan pengantong gerak terus menerus. Pengisi harus mengeluarkan produk dalam kelompok yang rapat dan cepat agar pas di antara rahang yang bergerak.
Anda harus memeriksa fisika produk yang jatuh melalui tabung pembentuk. Gravitasi bekerja secara seragam, namun hambatan udara mengubah segalanya di dalam ruang terbatas tabung. Produk yang padat akan cepat jatuh ke dalam kelompok yang rapat. Produk yang ringan atau aerodinamis berkibar dan menyebar saat terjatuh. Penyebaran ini memperpanjang biaya produk, meningkatkan risiko tertinggalnya produk tersangkut di segel.
Waktu penyelesaian yang lebih lama memperlambat seluruh operasi Anda. Produk aerodinamis mungkin memerlukan gerbang pementasan di dalam tabung. Gerbang pneumatik ini menangkap produk di tengah jalan, mengelompokkannya kembali menjadi kelompok yang rapat, dan menjatuhkannya dalam jarak yang lebih pendek ke dalam tas. Sabuk penarik vakum juga dapat membantu mengontrol kecepatan film agar sesuai dengan waktu penyelesaian. Anda harus merekayasa dinamika penurunan untuk mempertahankan throughput.
Sistem yang diberi makan gravitasi memerlukan ruang vertikal yang signifikan. Timbangan multi-kepala ditempatkan jauh di atas bagger. Produk harus jatuh dari kerak, melalui corong transisi, dan turun ke tabung pembentuk. Anda harus mengukur ketinggian langit-langit sebelum menentukan peralatan. Kurangnya jarak vertikal tetap menjadi kegagalan integrasi umum yang memaksa pabrik untuk membuat lubang di atapnya atau meninggalkan proyek.
Anda sering kali membutuhkan dukungan struktural di atas bagger. Mezzanine menyediakan platform untuk skala dan akses yang aman bagi operator untuk melakukan sanitasi. Lift ember atau konveyor miring harus mengangkut produk hingga mencapai skalanya. Anda harus merencanakan jejak logistik untuk semua komponen ini. Total jejak sistem jauh lebih besar dibandingkan bagger saja.
Dosis produk menentukan pilihan film Anda, yang juga menentukan teknologi penyegelan Anda. Laminasi multi-lapis memerlukan penyegelan panas yang konstan. Rahang mempertahankan suhu yang disetel menggunakan pemanas kartrid dan termokopel untuk melelehkan lapisan penyegel bagian dalam. Film yang tidak didukung seperti polietilen (PE) memerlukan penyegelan impuls. Rahang impuls memanas secara instan melalui kawat pita dan menjadi dingin sambil menutup segelnya.
Produk cair atau sangat berdebu mempersulit penyegelan. Bubuk dapat melapisi lapisan film bagian dalam sehingga mencegah plastik menyatu. Cairan dapat terciprat ke zona segel. Anda memerlukan film penghalang khusus untuk menangani kondisi ini. Anda juga memerlukan profil rahang khusus. Rahang bergerigi mendorong kontaminasi kecil lebih baik daripada rahang datar dengan memberikan tekanan terkonsentrasi pada puncak gerigi. Kombinasi yang tepat memastikan segel kedap udara.
Desain higienis sangat penting dalam lingkungan makanan dan farmasi. Anda harus mengevaluasi peringkat Ingress Protection (IP) pada setiap penutup listrik dan motor. IP65 melindungi terhadap pancaran air bertekanan rendah. IP69K tahan terhadap pencucian bertekanan tinggi dan bersuhu tinggi. Baik unit takaran maupun bagger harus memenuhi persyaratan sanitasi spesifik fasilitas Anda.
Mengintegrasikan dua peralatan terpisah mempersulit kepatuhan. Peraturan FDA, FSMA, atau USDA berlaku untuk keseluruhan sistem. Panci penangkap, saluran transisi, dan braket pemasangan harus dilengkapi dengan pengelasan kontinu sanitasi. Tidak boleh ada titik tangkapan, permukaan horizontal datar, atau benang terbuka yang menjadi tempat bakteri bersarang. Seluruh sistem terintegrasi harus melewati pemeriksaan kebersihan yang ketat sebelum produksi dimulai.
Sistem kendali independen menciptakan hambatan komunikasi. Ketika pengisi dan pengantong menggunakan pengontrol logika terprogram (PLC) yang berbeda, mereka harus bertukar sinyal 'jabat tangan' yang terprogram. Pengisi mengirimkan sinyal yang mengatakan 'Saya siap untuk turun.' Pengantong mengirimkan sinyal yang mengatakan 'Saya siap untuk menerima.' Hal ini menyebabkan penundaan milidetik ke dalam siklus.
Penundaan ini bertambah selama ribuan siklus, menyebabkan Anda kehilangan throughput yang signifikan. Tentukan sistem kontrol sumber tunggal bila memungkinkan. Jika Anda harus menggunakan PLC terpisah, memerlukan protokol komunikasi industri standar. EtherNet/IP atau PROFINET menyediakan pertukaran data yang lebih cepat dan andal dibandingkan logika relai bawaan. Komunikasi yang lancar menghilangkan penundaan jabat tangan dan memungkinkan a Mesin VFFS bekerja pada batas mekanis sebenarnya.
Debu merupakan bahaya operasional yang sangat besar dalam aplikasi bedak. Partikel di udara melapisi sensor optik, menyebabkan pembacaan yang salah dan kesalahan mesin. Debu mengendap di zona segel, merusak integritas segel. Listrik statis memperburuk masalah secara eksponensial. Statis menyebabkan bubuk menempel pada bagian dalam tabung pembentuk dan jaringan bagian dalam film, sehingga menjamin kontaminasi segel.
Anda harus menerapkan taktik mitigasi aktif. Tutupi kepala dosis sepenuhnya untuk menampung partikel di udara. Pasang port ekstraksi debu di dekat corong transisi untuk menarik tekanan negatif pada debu. Pasang bilah eliminasi statis pada kereta pelepas film. Batangan ini mengionisasi udara dan menetralkan muatan statis sebelum film terbentuk menjadi tabung di sekitar kerah.
Anda tidak bisa begitu saja mempercayai berat dosis awal. Itu sistem pemberian dosis otomatis memerlukan validasi berkelanjutan. Checkweigher hilir menimbang setiap kantong yang tersegel saat keluar dari alat berat. Mereka menolak tas yang tidak dapat ditoleransi secara otomatis menggunakan pendorong pneumatik. Lebih penting lagi, mereka memasukkan data kembali ke pengisi untuk menyesuaikan bobot target secara dinamis jika tren berubah.
Integrasi spasial peralatan inspeksi sangatlah penting. Detektor logam atau sistem sinar-X harus terpasang dengan sempurna pada salurannya. Anda dapat menempatkan detektor logam tenggorokan di antara sistem takaran dan bagger untuk memeriksa produk saat jatuh bebas. Alternatifnya, Anda dapat memeriksa kantong yang sudah jadi segera setelah disegel pada konveyor pelepasan. Integrasi perangkat lunak memastikan setiap tas yang terkontaminasi dilacak melalui register shift dan ditolak dengan andal.
Jangan pernah menerima pengiriman tanpa Uji Penerimaan Pabrik (FAT) yang ketat. Menguji bagger dan filler secara terpisah tidak membuktikan apa pun. Anda harus mengujinya sebagai sistem yang terintegrasi penuh di pabrik. Buat garis besar daftar periksa FAT yang ketat sebelum menandatangani pesanan pembelian untuk meminta pertanggungjawaban vendor.
Jalankan bahan produksi yang sebenarnya, bukan pengganti.
Gunakan struktur film dan lebar gulungan yang sama persis dengan yang akan Anda gunakan di pabrik.
Uji sistem pada kecepatan produksi yang dikontrak selama satu jam terus menerus.
Verifikasi waktu pergantian dengan menukar tabung pembentuk dan peralatan takaran.
Jalankan prosedur pembongkaran sanitasi penuh untuk memverifikasi desain yang higienis.
Ambil tindakan segera berikut untuk menentukan lini pengemasan Anda:
Dokumentasikan kepadatan curah, karakteristik aliran, dan berat target produk Anda sebelum menghubungi vendor.
Ukur jarak bebas vertikal dan batasan tapak fasilitas Anda di lokasi pemasangan tertentu.
Tentukan kantong per menit (BPM) yang diperlukan dan margin limbah material maksimum yang dapat diterima.
Minta uji coba produk fisik dari produsen peralatan terpilih menggunakan film produksi Anda yang sebenarnya pada a mesin segel pengisian bentuk vertikal.
J: Sistem volumetrik mengukur produk berdasarkan ruang fisik menggunakan cangkir atau rongga. Sistem gravimetri mengukur produk berdasarkan berat sebenarnya menggunakan sel beban. Peralatan gravimetri memberikan akurasi yang lebih tinggi untuk produk dengan kepadatan curah yang bervariasi. Peralatan volumetrik menawarkan kecepatan siklus yang lebih cepat dan kesederhanaan mekanis untuk produk yang sangat seragam.
J: Meskipun rangka mesin dasar terkadang dapat disesuaikan, penanganan keduanya memerlukan kepala takaran, tabung pembentuk, dan profil rahang penyegelan yang sangat berbeda. Bubuk membutuhkan auger dan pengontrol debu. Cairan membutuhkan pompa dan nozel penutup positif. Pergantian yang sering terjadi di antara keduanya sangat tidak praktis.
J: Timbangan multi-kepala menghitung kombinasi bobot optimal dalam sepersekian detik di beberapa bucket. Karena alat ini mengevaluasi beberapa pilihan secara bersamaan, pembuat bagger tidak perlu menunggu hingga satu timbangan selesai dan mencapai bobot yang tepat. Kesiapan berkelanjutan ini memaksimalkan kecepatan siklus.
J: Produk di zona segel biasanya disebabkan oleh masalah waktu antara penurunan sistem dosis dan penutupan rahang. Hal ini juga dapat disebabkan oleh listrik statis yang membuat produk menempel pada film, atau desain tabung yang tidak tepat sehingga memperpanjang waktu pelepasan produk.
J: Hitung kantong Anda saat ini per menit terhadap keluaran mesin baru untuk mengetahui peningkatan produksi harian. Faktor dalam pengurangan pemberian materi yang dicapai oleh sistem pemberian dosis baru. Gabungkan peningkatan throughput dan hasil material untuk menentukan laba atas investasi operasional Anda.


