
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-07 Origine: Sito


Il vero collo di bottiglia nel confezionamento automatizzato raramente coinvolge il meccanismo stesso di confezionamento. Vediamo costantemente che il vero problema risiede nella sincronizzazione tra l'insaccatrice e la riempitrice. I gestori degli impianti spesso aggiornano le loro attrezzature di insaccamento aspettandosi enormi guadagni di produttività, solo per scoprire che un'insaccatrice veloce non può compensare un riempitore lento o impreciso. L'intera linea si muove alla stessa velocità del suo anello più debole. I sistemi non corrispondenti creano gravi grattacapi operativi. Un eccessivo spreco di prodotto distrugge la resa del materiale. Cadute improprie di prodotto causano la contaminazione dei sigilli, con conseguenti scarti dei sacchetti e rilavorazioni disordinate. L'efficacia complessiva delle apparecchiature (OEE) crolla mentre gli operatori devono affrontare frequenti tempi di inattività per la pulizia e l'eliminazione degli inceppamenti. Non è possibile risolvere questi problemi semplicemente aumentando la velocità della macchina. È necessario valutare l'intero sistema come una singola unità integrata. Questo quadro di valutazione tecnica aiuta i gestori degli impianti e gli ingegneri del confezionamento ad associare un sistema di insaccamento con la tecnologia di dosaggio corretta in base alla fisica del prodotto, ai requisiti di produttività, ai vincoli della struttura e alle tolleranze di precisione.
La fisica del prodotto detta il riempitivo: lo stato fisico del prodotto (polvere, granuli, liquido, solido irregolare, fragile) è il punto di partenza non negoziabile per la scelta di un sistema di dosaggio automatico.
La sincronizzazione è fondamentale: una macchina confezionatrice ad alta velocità è efficiente tanto quanto il tempo di assestamento e la velocità del ciclo della sua unità di dosaggio abbinata.
Precisione e scarti: investire in un dosaggio ad alta precisione (come una bilancia combinata) riduce gli sprechi di prodotto, compensando direttamente le maggiori spese in conto capitale iniziali nelle operazioni con volumi elevati.
Rischi di integrazione: PLC indipendenti tra la riempitrice e l'insaccatrice possono causare ritardi temporali; Per un OEE ottimale sono necessari controlli unificati o perfettamente integrati.
È necessario stabilire parametri di base rigorosi prima di valutare l'attrezzatura. I sacchetti al minuto (BPM) costituiscono il parametro di produttività standard, ma il BPM teorico spesso ignora le condizioni reali dell'impianto. È necessario definire le percentuali OEE target. L'OEE tiene conto della disponibilità, delle prestazioni e della qualità. Anche i tempi di cambio accettabili svolgono un ruolo importante nella produzione giornaliera effettiva. Una macchina che funziona a 150 BPM ma impiega quattro ore per pulire tra un ciclo e l'altro del prodotto produrrà una produzione giornaliera inferiore rispetto a una macchina da 100 BPM che pulisce in venti minuti.
Le aspettative di throughput devono tenere conto dell'intero tempo di ciclo del sistema. Il limite meccanico dell'insaccatrice non significa nulla se la riempitrice resta indietro. È necessario calcolare il tempo di ciclo reale sommando ogni azione sequenziale nel processo.
Durata della pesatura e del dosaggio all'interno della testata riempitrice.
Tempo di transito del prodotto che cade attraverso lo scivolo di transizione e il tubo di formatura.
Azionamento della ganascia e tempo di permanenza della sigillatura necessari per sciogliere gli strati di pellicola.
Spazio di tiro e scarico del film per spostare il sacchetto finito fuori dalla zona di saldatura.
Un bagger da 120 BPM accoppiato con un riempitivo da 60 BPM produce esattamente 60 BPM. È necessario abbinare perfettamente le velocità del ciclo per massimizzare la produttività.
Il riempimento eccessivo dei sacchi compromette la resa del materiale. È necessario calcolare il volume di questo omaggio nel corso di un anno fiscale. Anche pochi grammi per sacco comportano una massiccia perdita di materiale in strutture ad alto volume. Tieni traccia del peso medio di riempimento eccessivo per sacco e moltiplicalo per il volume di produzione giornaliero. Tolleranze di peso rigorose giustificano una tecnologia di dosaggio avanzata. Le apparecchiature di precisione raggiungono costantemente il peso target, riducendo la deviazione standard dei pesi di riempimento. Puoi impostare il tuo obiettivo più vicino al peso dell'etichetta, proteggendo il tuo inventario dei materiali.
| Riempimento eccessivo per sacco (grammi) | Velocità della linea (BPM) | Turni giornalieri (8 ore) | Perdita annua di materiale (libbre) |
|---|---|---|---|
| 2g | 60 | 1 | 3.960 libbre |
| 2g | 120 | 2 | 15.840 libbre |
| 5 g | 60 | 1 | 9.900 libbre |
| 5 g | 120 | 2 | 39.600 libbre |
Il prodotto intrappolato nell'area della guarnizione provoca perdite. Le perdite rovinano la freschezza del prodotto e causano disordini secondari nelle casse di spedizione. Il prodotto finale rimane il principale colpevole. Se la caduta del prodotto impiega troppo tempo, i pezzi cadono mentre le ganasce si chiudono. Un tempismo di caduta improprio garantisce la contaminazione della tenuta. È necessario definire il successo utilizzando tassi di difetto specifici, mirando a un cedimento della tenuta inferiore allo 0,1%.
Per raggiungere questo obiettivo è necessario un tempismo perfetto tra la caduta del prodotto e l'azionamento della ganascia. Il prodotto deve liberare completamente la zona di tenuta prima che le ganasce si incontrino. Gli operatori lo verificano utilizzando test in bagno d'acqua sottovuoto o test di scoppio sul pavimento dell'impianto. Le guarnizioni pulite garantiscono la sicurezza del prodotto e prolungano la durata di conservazione. Se vedi il prodotto intrappolato nella saldatura orizzontale, saprai immediatamente che il tuo ciclo di dosaggio è fuori fase rispetto al tiro della pellicola.
Le pesatrici multitesta dominano il settore degli alimenti solidi. Gestiscono snack, cibi surgelati, hardware e prodotti freschi. La meccanica si affida a più cestelli di pesatura disposti in cerchio. Il prodotto entra nella parte superiore tramite un cono di dispersione e si distribuisce in questi secchi utilizzando vaschette di alimentazione radiali vibranti. Ogni secchio pesa il suo contenuto in modo indipendente utilizzando celle di carico altamente sensibili.
L'algoritmo interno esegue calcoli rapidi. Valuta i pesi in tutti i contenitori disponibili e seleziona la combinazione specifica di contenitori che equivale al peso target. Questo processo avviene in frazioni di secondo. UN la bilancia combinata riduce al minimo gli scarti mantenendo velocità elevate. Rimane la soluzione più accurata per i solidi irregolari. Per i prodotti appiccicosi come caramelle gommose o pollame fresco, gli ingegneri specificano le superfici dei secchi con fossette per evitare che il prodotto aderisca al metallo.
Gli oggetti delicati richiedono un trattamento delicato. Prodotti da forno, snack fragili e cracker non possono sopravvivere a una caduta di gravità standard. L'elevata velocità di impatto frantuma il prodotto, creando livelli inaccettabili di polvere e briciole all'interno del sacchetto. Le pesatrici multitesta standard spesso lasciano cadere il prodotto troppo lontano e troppo velocemente per queste applicazioni. È necessario modificare il processo di dosaggio per proteggere l'integrità del prodotto.
L'integrazione richiede componenti specializzati. I tubi di formatura angolati riducono la velocità di caduta verticale costringendo il prodotto a scivolare anziché a cadere liberamente. I meccanismi di stadiazione catturano e rilasciano il prodotto passo dopo passo. Le pesatrici lineari specializzate fanno scivolare delicatamente il prodotto nel confezionatrice verticale . Gli ingegneri spesso rivestono gli scivoli di transizione con poliuretano per assorbire l'energia dell'impatto. Una manipolazione delicata previene briciole eccessive e pezzi rotti.
Le polveri si comportano diversamente in base alle loro proprietà fisiche. Le polveri a flusso libero come lo zucchero semolato si muovono facilmente e cadono in modo prevedibile. Le polveri che non scorrono liberamente come farina, proteine del siero di latte o spezie tendono ad aggregarsi, a formare ponti e fori di topo all'interno della tramoggia. È necessario distinguere tra queste due categorie perché il comportamento fisico determina l'attrezzatura specifica della coclea richiesta.
L'attrezzatura della coclea è costituita da una vite servocomandata e da un imbuto circostante. È necessario personalizzare questi componenti per la polvere specifica. Le polveri a flusso libero richiedono piastre rotanti sul fondo della coclea per evitare gocciolamenti incontrollati tra un ciclo e l'altro. Le polveri che non scorrono liberamente necessitano di lame di agitazione indipendenti che ruotano all'interno della tramoggia per spingere la polvere verso il basso nelle traverse della coclea. L'attrezzatura adeguata garantisce una dose costante e accurata ad ogni ciclo senza perdite di polvere nella zona di tenuta.
Il riempimento volumetrico funziona bene per prodotti con densità apparente costante. Riso, fagioli e alcuni alimenti per animali domestici rientrano perfettamente in questa categoria. Il sistema misura in base al volume anziché al peso. Le tazze telescopiche rotanti si riempiono di prodotto mentre passano sotto la tramoggia. Una spazzola fissa raschia la parte superiore del livello della tazza. Le coppe ruotano quindi su un'apertura di scarico e rilasciano il volume nell'insaccatrice sottostante.
Questo metodo presenta un chiaro compromesso meccanico. Le riempitrici volumetriche offrono alta velocità ed estrema semplicità meccanica. Non hanno le complesse celle di carico e gli algoritmi di una bilancia. Tuttavia, forniscono una precisione inferiore rispetto alla pesatura gravimetrica. Se la densità del prodotto varia, anche il peso finale del sacchetto varierà. È necessario garantire che la densità del prodotto rimanga altamente costante per utilizzare le tazze volumetriche in modo efficace.
Il confezionamento dei liquidi richiede sistemi di pompaggio specializzati. Salse, condimenti e liquidi chimici richiedono un controllo volumetrico preciso. Le pompe a pistone aspirano un volume specifico di liquido in un cilindro durante la corsa di ritorno. Il pistone spinge quindi il liquido attraverso il tubo di formatura nel sacchetto durante la corsa in avanti. Le valvole rotative dirigono il flusso del liquido per garantire che si muova solo in una direzione.
Il gocciolamento è il rischio maggiore nel confezionamento di liquidi. È necessario utilizzare ugelli a chiusura positiva all'estremità del tubo di riempimento. Questi ugelli sigillano completamente tra un ciclo e l'altro utilizzando attuatori pneumatici. Impediscono il gocciolamento di liquidi nella zona di tenuta. Il liquido nella zona di tenuta garantisce una tenuta non riuscita e una sacca che perde. Per le applicazioni liquide sono obbligatori tagli netti. Per prodotti altamente viscosi o liquidi con particelle come la salsa, la tramoggia richiede un'agitazione continua per mantenere i solidi in sospensione.
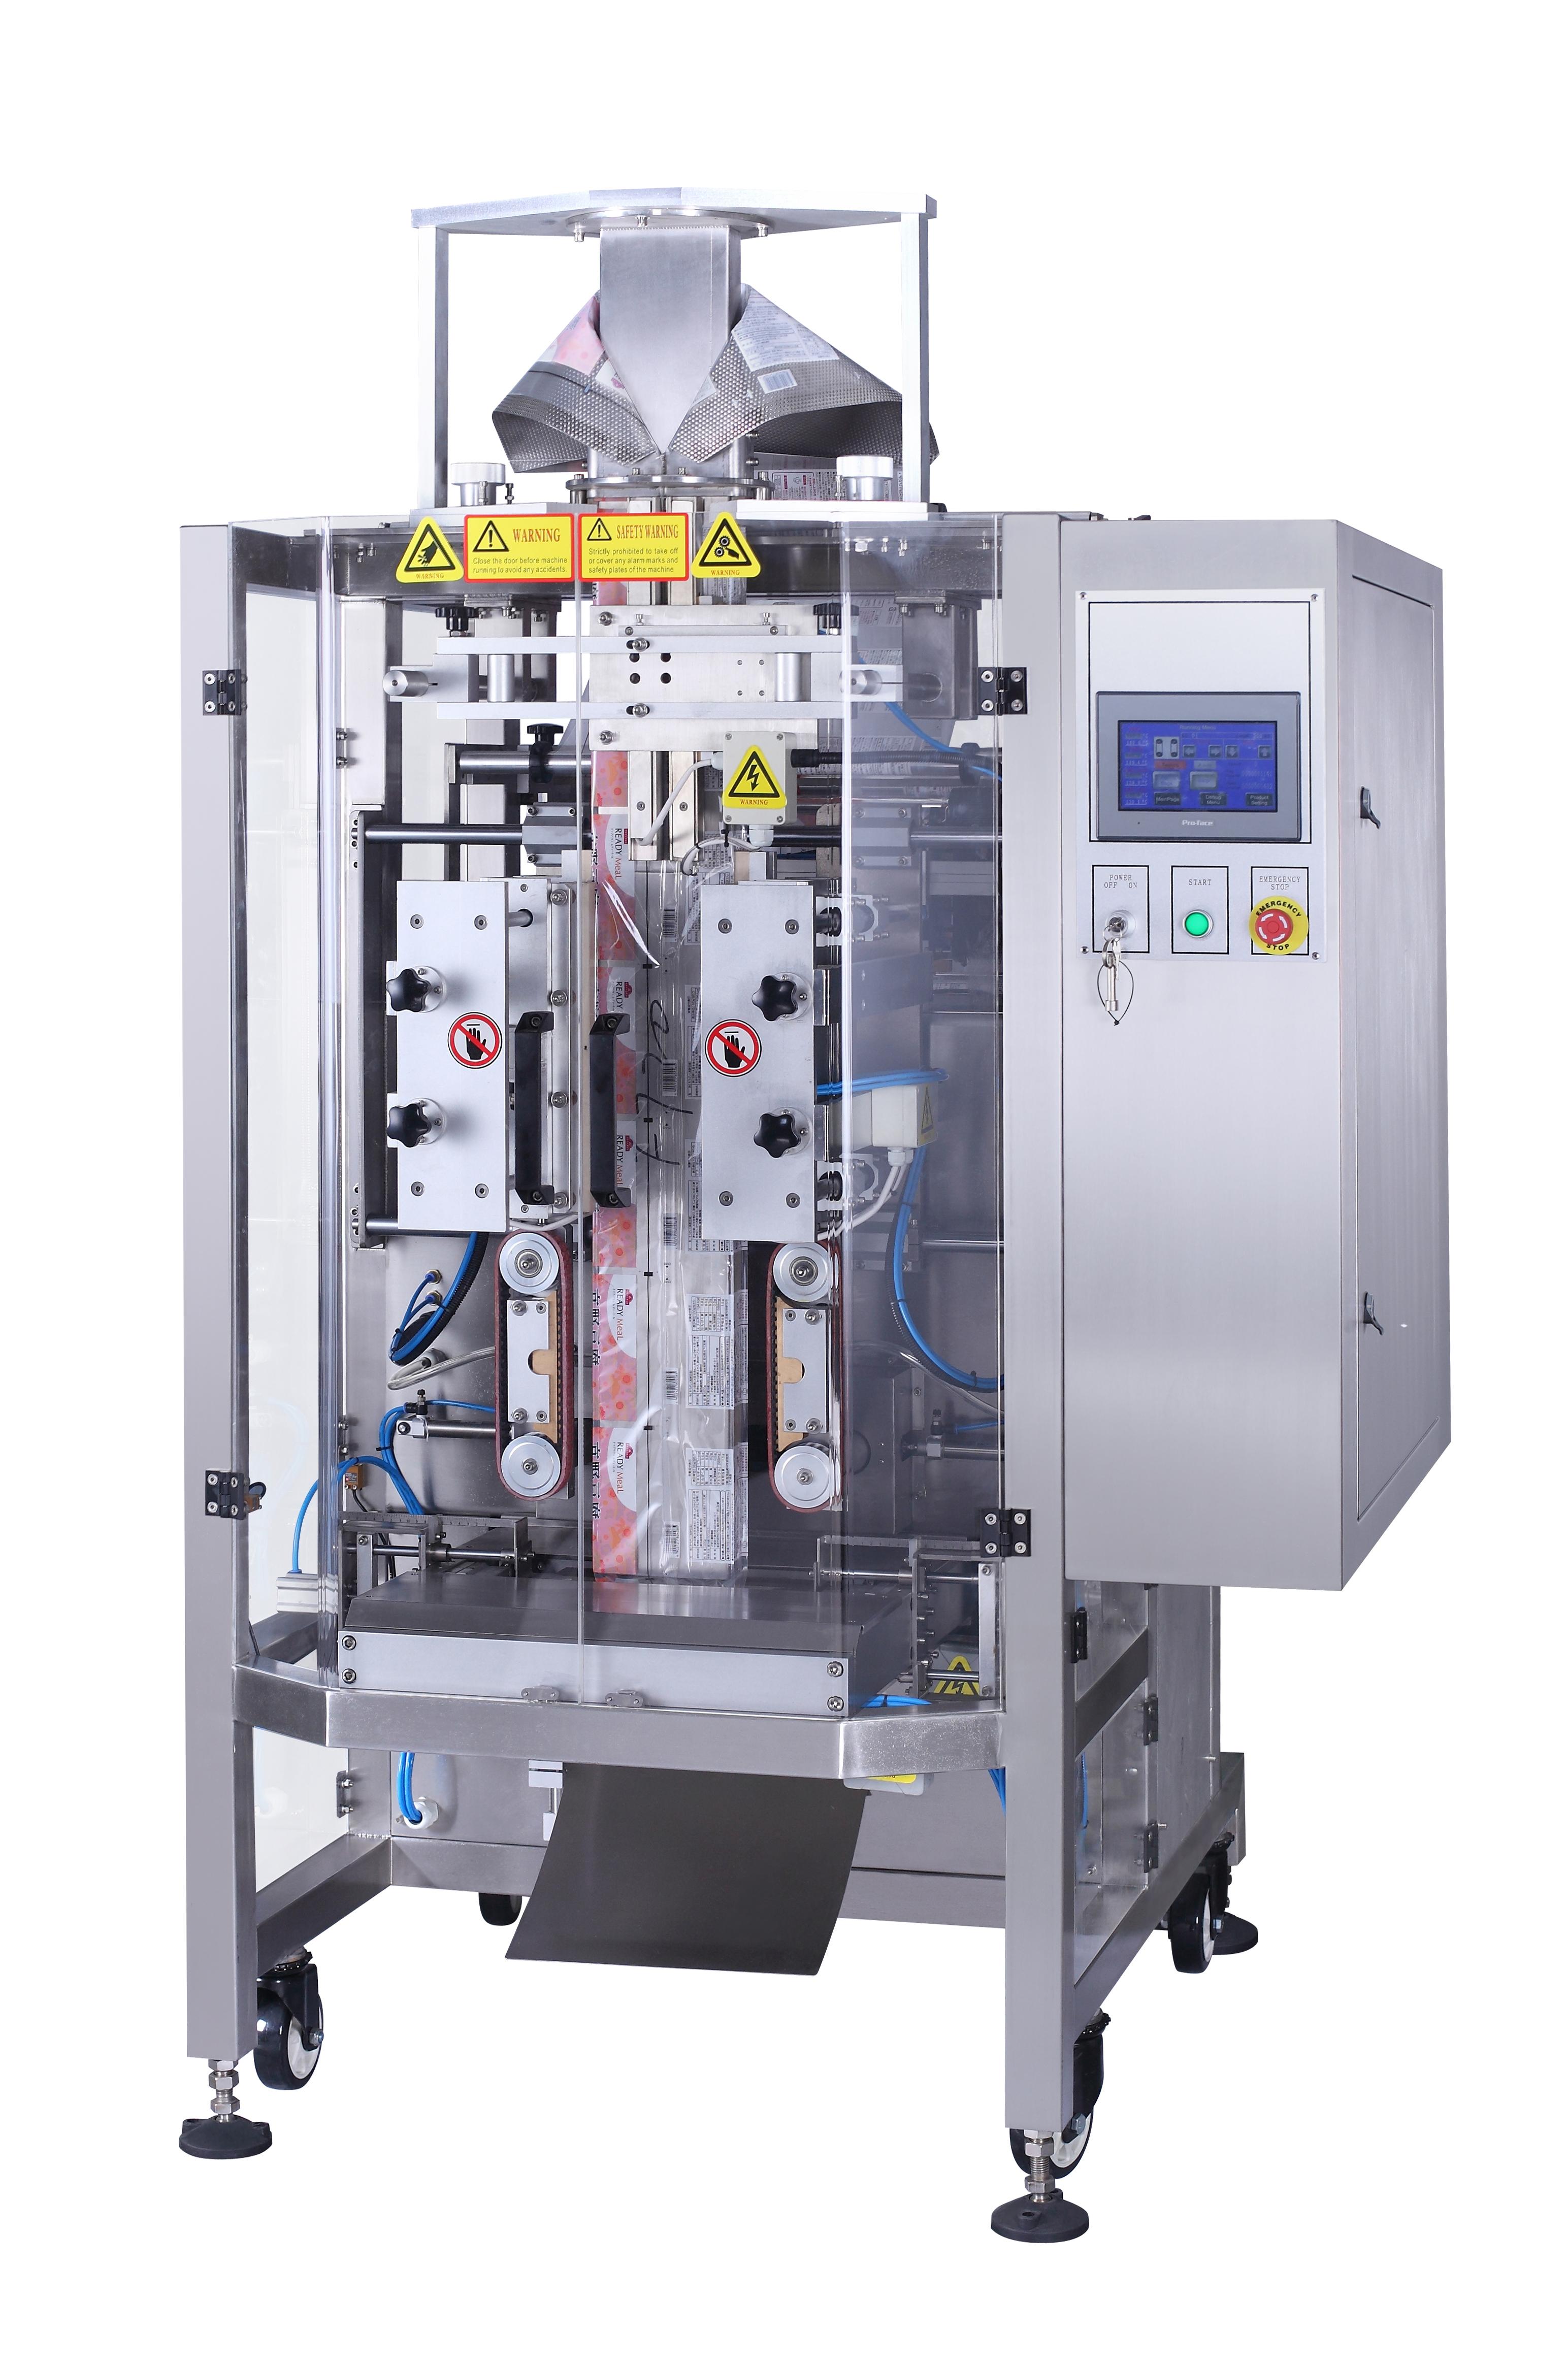
L'integrazione meccanica e software deve essere impeccabile. È necessario sincronizzare esattamente la caduta del prodotto con la chiusura delle ganasce saldanti. Se le mascelle si chiudono troppo presto, schiacciano il prodotto. Se chiudono troppo tardi, si perde tempo di ciclo prezioso. Il tempismo perfetto richiede una programmazione PLC precisa e servomotori reattivi che azionano il carrello delle ganasce.
UN la confezionatrice ad alta velocità utilizza spesso la tecnologia del movimento continuo. Il movimento intermittente arresta il film ad ogni saldatura, limitando la produttività. Il movimento continuo fa sì che la pellicola si muova costantemente verso il basso mentre le ganasce si spostano verticalmente con essa. Il ciclo di dosaggio deve tenere il passo con questo movimento rapido e continuo. I riempitori lenti non possono accoppiarsi con le imballatrici a movimento continuo. Il riempitore deve scaricare il prodotto in un grappolo stretto e veloce per adattarsi tra le ganasce mobili.
È necessario esaminare la fisica del prodotto che cade attraverso il tubo di formatura. La gravità agisce in modo uniforme, ma la resistenza dell'aria cambia tutto all'interno dello spazio ristretto del tubo. I prodotti densi cadono rapidamente in un ammasso ristretto. I prodotti leggeri o aerodinamici svolazzano e si allargano durante la caduta. Questa distribuzione allunga la carica del prodotto, aumentando il rischio che il prodotto finale rimanga intrappolato nel sigillo.
Tempi di assestamento più lunghi rallentano l'intera operazione. I prodotti aerodinamici possono richiedere cancelli di stadiazione all'interno del tubo. Questi cancelli pneumatici catturano il prodotto a metà, lo raggruppano in un ammasso stretto e lo rilasciano per una distanza più breve nel sacco. I nastri pull-down a vuoto possono anche aiutare a controllare la velocità della pellicola per adattarla al tempo di assestamento. È necessario progettare le dinamiche di rilascio per mantenere il throughput.
I sistemi alimentati per gravità richiedono uno spazio verticale significativo. Le pesatrici multitesta si trovano in alto sopra l'insaccatrice. Il prodotto deve cadere dalla bilancia, attraverso l'imbuto di transizione e lungo il tubo formatore. È necessario misurare l'altezza del soffitto prima di specificare l'attrezzatura. La mancanza di spazio verticale rimane un comune fallimento di integrazione che costringe le piante a fare buchi nel tetto o ad abbandonare il progetto.
Spesso è necessario un supporto strutturale sopra l'insaccatrice. I soppalchi forniscono una piattaforma per la bilancia e un accesso sicuro per gli operatori per eseguire la sanificazione. Gli elevatori a tazze o i trasportatori inclinati devono trasportare il prodotto fino alla bilancia. È necessario pianificare l'impronta logistica per tutti questi componenti. L'ingombro totale del sistema è molto più grande del solo bagger.
Il prodotto dosato determina la scelta del film, che determina la tecnologia di sigillatura. I laminati multistrato richiedono una termosaldatura costante. Le ganasce mantengono una temperatura impostata utilizzando riscaldatori a cartuccia e termocoppie per sciogliere lo strato sigillante interno. Le pellicole non supportate come il polietilene (PE) richiedono la sigillatura a impulso. Le ganasce a impulso si riscaldano istantaneamente tramite un filo a nastro e si raffreddano mantenendo il sigillo chiuso.
Prodotti liquidi o molto polverosi complicano la sigillatura. Le polveri possono rivestire lo strato di pellicola interna, impedendo la fusione della plastica. I liquidi possono penetrare nella zona di tenuta. Sono necessarie pellicole barriera specifiche per gestire queste condizioni. Sono necessari anche profili mascellari specializzati. Le ganasce seghettate spingono attraverso la contaminazione minore meglio delle ganasce piatte applicando una pressione concentrata sui picchi delle seghettature. La giusta combinazione garantisce chiusure ermetiche.
La progettazione igienica è fondamentale negli ambienti alimentari e farmaceutici. È necessario valutare la classificazione IP (Ingress Protection) di ogni quadro elettrico e motore. IP65 protegge dai getti d'acqua a bassa pressione. IP69K resiste ai lavaggi ad alta pressione e ad alta temperatura. Sia l'unità di dosaggio che l'insaccatrice devono soddisfare i requisiti igienico-sanitari specifici della vostra struttura.
L'integrazione di due apparecchiature separate complica la conformità. Le normative FDA, FSMA o USDA si applicano all'intero sistema. Le vaschette di raccolta, gli scivoli di transizione e le staffe di montaggio devono presentare saldature sanitarie continue. Non devono esserci punti di presa, superfici orizzontali piatte o fili esposti in cui possano annidarsi i batteri. L'intero sistema integrato deve superare rigorosi controlli igienici prima dell'inizio della produzione.
I sistemi di controllo indipendenti creano colli di bottiglia nella comunicazione. Quando la riempitrice e l'insaccatrice utilizzano diversi controllori logici programmabili (PLC), devono scambiarsi segnali di 'handshake' cablati. Il riempitivo invia un segnale che dice 'Sono pronto a rilasciare.' L'insaccatore invia un segnale che dice 'Sono pronto a ricevere'. Questo avanti e indietro introduce ritardi di millisecondi nel ciclo.
Questi ritardi si accumulano nel corso di migliaia di cicli, causando una perdita significativa di produttività. Specificare un sistema di controllo a fonte unica quando possibile. Se è necessario utilizzare PLC separati, richiedere protocolli di comunicazione industriale standardizzati. EtherNet/IP o PROFINET forniscono uno scambio dati più rapido e affidabile rispetto alla logica relè cablata. La comunicazione senza soluzione di continuità elimina i ritardi di handshake e consente a La macchina VFFS funziona al suo vero limite meccanico.
La polvere rappresenta un enorme rischio operativo nelle applicazioni con polveri. Le particelle sospese nell'aria rivestono i sensori ottici, causando letture errate e guasti alla macchina. La polvere si deposita nella zona della tenuta, compromettendone l'integrità. L’elettricità statica peggiora il problema in modo esponenziale. L'elettricità statica fa sì che le polveri aderiscano all'interno del tubo di formatura e al velo interno del film, garantendo la contaminazione delle guarnizioni.
È necessario implementare tattiche di mitigazione attive. Racchiudere completamente le teste dosatrici per contenere le particelle sospese nell'aria. Installare le porte di estrazione della polvere vicino all'imbuto di transizione per esercitare una pressione negativa sulla polvere. Montare le barre antistatiche sul carrello di svolgimento film. Queste barre ionizzano l'aria e neutralizzano la carica statica prima che la pellicola si formi in un tubo attorno al collare.
Non puoi fidarti ciecamente del peso di dosaggio iniziale. IL il sistema di dosaggio automatico richiede una validazione continua. Le selezionatrici ponderali a valle pesano ogni singolo sacchetto sigillato all'uscita dalla macchina. Scartano i sacchi fuori tolleranza in automatico tramite spintori pneumatici. Ancora più importante, restituiscono i dati al riempitore per regolare dinamicamente il peso target se la tendenza va alla deriva.
L’integrazione spaziale delle apparecchiature di ispezione è fondamentale. I metal detector o i sistemi a raggi X devono integrarsi perfettamente nella linea. È possibile posizionare rilevatori di metalli tra il sistema di dosaggio e l'insaccatrice per ispezionare il prodotto in caduta libera. In alternativa è possibile ispezionare il sacchetto finito subito dopo la sigillatura sul trasportatore di scarico. L'integrazione del software garantisce che qualsiasi borsa contaminata venga tracciata attraverso i registri di spostamento e rifiutata in modo affidabile.
Non accettare mai la consegna senza un rigoroso test di accettazione in fabbrica (FAT). Testare separatamente l'insaccatrice e la riempitrice non dimostra nulla. È necessario testarli come sistema completamente integrato presso il produttore. Delinea una rigorosa lista di controllo FAT prima di firmare l'ordine di acquisto per ritenere responsabile il fornitore.
Utilizza il materiale di produzione effettivo, non un sostituto.
Utilizza la struttura della pellicola e la larghezza del rotolo esatte che utilizzerai nello stabilimento.
Testare il sistema alla velocità di produzione stabilita per un'ora continuativa.
Verifica i tempi di cambio sostituzione sostituendo i tubi di formatura e gli strumenti di dosaggio.
Eseguire procedure di smontaggio complete per verificare la progettazione igienica.
Intraprendere le seguenti azioni immediate per specificare la linea di confezionamento:
Documenta l'esatta densità apparente, le caratteristiche di flusso e i pesi target del tuo prodotto prima di contattare i fornitori.
Misura la distanza verticale e i vincoli di ingombro della tua struttura nel sito di installazione specifico.
Definisci i sacchetti al minuto (BPM) richiesti e i margini massimi accettabili di scarto di materiale.
Richiedi un test di esecuzione del prodotto fisico ai produttori di apparecchiature selezionati utilizzando il tuo film di produzione reale su a macchina verticale di riempimento e sigillatura del modulo.
R: I sistemi volumetrici misurano il prodotto in base allo spazio fisico utilizzando tazze o cavità. I sistemi gravimetrici misurano il prodotto in base al peso effettivo utilizzando celle di carico. L'attrezzatura gravimetrica fornisce una maggiore precisione per prodotti con densità apparenti variabili. Le apparecchiature volumetriche offrono velocità di ciclo più elevate e semplicità meccanica per prodotti altamente uniformi.
R: Sebbene a volte il telaio base della macchina possa essere adattato, la gestione di entrambi richiede teste dosatrici, tubi formatori e profili delle ganasce di sigillatura completamente diversi. Le polveri necessitano di coclee e controllo delle polveri. I liquidi necessitano di pompe e ugelli a chiusura positiva. I frequenti passaggi tra i due sono altamente poco pratici.
R: Le pesatrici multitesta calcolano le combinazioni di peso ottimali in frazioni di secondo su più cestelli. Poiché valuta più opzioni contemporaneamente, l'insaccatrice non deve mai attendere che una singola bilancia si stabilizzi e raggiunga il peso esatto. Questa disponibilità continua massimizza la velocità del ciclo.
R: Il prodotto nella zona di tenuta è solitamente causato da problemi di temporizzazione tra la caduta del sistema di dosaggio e la chiusura della ganascia. Può anche essere causato dall'elettricità statica che fa aderire il prodotto alla pellicola o da un design inadeguato del tubo di formatura che allunga il tempo di caduta del prodotto.
R: Calcola i tuoi attuali sacchi al minuto rispetto alla produzione della nuova macchina per trovare l'aumento della produzione giornaliera. Fattore di riduzione degli scarti di materiale ottenuto dal nuovo sistema di dosaggio. Combina l'aumento della produttività e della resa dei materiali per determinare il ritorno operativo sull'investimento.


