
Просмотры: 0 Автор: Редактор сайта Время публикации: 7 сентября 2026 г. Происхождение: Сайт


Настоящее узкое место в автоматизированной упаковке редко связано с самим механизмом упаковки. Мы постоянно видим, что реальная проблема заключается в синхронизации между упаковщиком и наполнителем. Руководители заводов часто модернизируют свое упаковочное оборудование, ожидая значительного увеличения производительности, но обнаруживают, что быстрая упаковочная машина не может компенсировать медленный или неточный наполнитель. Вся линия движется ровно настолько, насколько быстро ее самое слабое звено. Несогласованные системы создают серьезные операционные проблемы. Чрезмерная отдача продукта уничтожает выход материала. Неправильное падение продукта приводит к загрязнению уплотнений, что приводит к бракованию пакетов и грязной доработке. Общая эффективность оборудования (OEE) резко падает, а операторы сталкиваются с частыми простоями из-за очистки и устранения замятий. Вы не можете решить эти проблемы, просто увеличивая скорость машины. Вы должны оценить всю систему как единое целое. Эта система технической оценки помогает руководителям предприятий и инженерам по упаковке сочетать систему расфасовки с правильной технологией дозирования, основанной на физике продукта, требованиях к пропускной способности, ограничениях предприятия и допусках по точности.
Физика продукта определяет наполнитель: физическое состояние продукта (порошок, гранулы, жидкость, неравномерное твердое вещество, хрупкое) является непреложной отправной точкой для выбора автоматической системы дозирования.
Синхронизация имеет решающее значение: эффективность высокоскоростной упаковочной машины зависит от времени стабилизации и скорости цикла ее спаренного дозатора.
Точность или раздача. Инвестиции в высокоточное дозирование (например, в комбинированные весы) сокращают потери продукта, напрямую компенсируя более высокие первоначальные капитальные затраты при больших объемах операций.
Риски интеграции: независимые ПЛК между наполнителем и упаковочной машиной могут вызвать временные задержки; Для оптимального OEE необходимы унифицированные или легко интегрированные средства управления.
Прежде чем оценивать оборудование, вы должны установить строгие базовые показатели. Мешек в минуту (BPM) служит стандартным показателем пропускной способности, но теоретический BPM часто игнорирует реальные условия производства. Вам необходимо определить целевые проценты OEE. OEE отвечает за доступность, производительность и качество. Приемлемое время переналадки также играет огромную роль в фактической ежедневной производительности. Машина, которая работает со скоростью 150 ударов в минуту, но на очистку между прогонами продукта уходит четыре часа, будет давать меньшую ежедневную производительность, чем машина со скоростью 100 ударов в минуту, которая очищает за двадцать минут.
Ожидаемая пропускная способность должна учитывать все время системного цикла. Механические ограничения упаковочной машины ничего не значат, если наполнитель отстает. Вы должны рассчитать истинное время цикла, суммируя каждое последовательное действие в процессе.
Продолжительность взвешивания и дозирования внутри наполнительной головки.
Время прохождения продукта через переходной желоб и формирование трубы.
Приведение в действие зажимов и время выдержки герметизации, необходимое для плавления слоев пленки.
Вытягивание пленки и выпускной зазор для перемещения готового пакета из зоны запечатывания.
Упаковщик на 120 ударов в минуту в сочетании с наполнителем на 60 ударов в минуту дает ровно 60 ударов в минуту. Вы должны идеально согласовывать скорости циклов, чтобы максимизировать производительность.
Переполнение мешков снижает выход материала. Вы должны рассчитать объем этой бесплатной раздачи за финансовый год. Даже несколько граммов на мешок приводят к огромным потерям материала на крупных предприятиях. Отслеживайте средний вес перелива на мешок и умножайте его на ежедневный объем производства. Строгие допуски по весу оправдывают применение передовых технологий дозирования. Прецизионное оборудование постоянно достигает заданного веса, уменьшая стандартное отклонение веса наполнения. Вы можете установить целевое значение ближе к весу этикетки, защитив запасы материалов.
| Переполнение на мешок (граммы) | Скорость линии (удары в минуту) | Число смен в день (8 часов) | Годовые потери материала (фунты) |
|---|---|---|---|
| 2г | 60 | 1 | 3960 фунтов |
| 2г | 120 | 2 | 15 840 фунтов |
| 5г | 60 | 1 | 9900 фунтов |
| 5г | 120 | 2 | 39 600 фунтов |
Продукт, попавший в область уплотнения, приводит к утечкам. Утечки портят свежесть продукта и вызывают вторичный беспорядок в транспортировочных ящиках. Отстающий продукт остается основным виновником. Если падение продукта занимает слишком много времени, куски выпадут, пока челюсти сомкнутся. Неправильное время падения гарантирует загрязнение уплотнений. Вы должны определить успех, используя конкретные показатели дефектов, стремясь к тому, чтобы вероятность нарушения герметичности не превышала 0,1%.
Для достижения этой цели требуется идеальное время между падением продукта и срабатыванием челюсти. Продукт должен полностью очистить зону уплотнения до того, как губки соприкоснутся. Операторы проверяют это с помощью испытаний в вакуумной водяной бане или испытаний на разрыв в цехах. Чистые уплотнения обеспечивают безопасность продукта и продлевают срок его хранения. Если вы видите, что продукт застрял в горизонтальном уплотнителе, вы сразу поймете, что ваш цикл дозирования не соответствует фазе вытягивания пленки.
Многоголовочные дозаторы доминируют в секторе твердых пищевых продуктов. Они занимаются закусками, замороженными продуктами, оборудованием и свежими продуктами. Механика опирается на несколько весовых ковшей, расположенных по кругу. Продукт подается сверху через распределительный конус и распределяется по этим ковшам с помощью вибрирующих радиальных питателей. Каждое ведро взвешивает свое содержимое независимо с помощью высокочувствительных датчиков веса.
Внутренний алгоритм выполняет быстрые вычисления. Он оценивает веса во всех доступных сегментах и выбирает конкретную комбинацию сегментов, равную целевому весу. Этот процесс происходит за доли секунды. А Комбинированный масштаб сводит к минимуму потери при сохранении высоких скоростей. Это остается наиболее точным решением для твердых тел неправильной формы. Для липких продуктов, таких как жевательные конфеты или свежая птица, инженеры делают поверхность ведра с ямочками, чтобы продукт не прилипал к металлу.
Деликатные вещи требуют бережного обращения. Хлебобулочные изделия, хрупкие закуски и крекеры не выдерживают обычного падения под действием силы тяжести. Высокая скорость удара разбивает продукт, создавая неприемлемый уровень пыли и крошек внутри мешка. Стандартные многоголовочные дозаторы часто сбрасывают продукт слишком далеко и слишком быстро для таких задач. Вы должны изменить процесс дозирования, чтобы защитить целостность продукта.
Интеграция требует специализированных компонентов. Формующие трубы, расположенные под углом, уменьшают скорость вертикального падения, заставляя продукт скользить, а не свободно падать. Механизмы поэтапного захвата и выпуска продукта. Специализированные линейные весы аккуратно перемещают продукт в вертикальная упаковочная машина . Инженеры часто покрывают переходные желоба полиуретаном, чтобы поглотить энергию удара. Бережное обращение предотвращает образование крошек и осколков.
Порошки ведут себя по-разному в зависимости от их физических свойств. Легкосыпучие порошки, такие как сахарный песок, легко перемещаются и предсказуемо падают. Несыпучие порошки, такие как мука, сывороточный белок или специи, имеют тенденцию слипаться, образовывать мостики и образовывать дыры внутри бункера. Вы должны различать эти две категории, поскольку физическое поведение диктует необходимость конкретного инструмента шнека.
Инструмент шнека состоит из шнека с сервоприводом и окружающей воронки. Вы должны настроить эти компоненты для конкретного порошка. Для сыпучих порошков требуются вращающиеся пластины в нижней части шнека, чтобы предотвратить неконтролируемое капание между циклами. Для несыпучих порошков необходимы независимые лопасти для перемешивания, вращающиеся внутри бункера, чтобы нагнетать порошок в лопасти шнека. Правильная оснастка обеспечивает постоянную и точную дозировку в каждом цикле без утечки порошка в зону уплотнения.
Объемное наполнение хорошо подходит для продуктов с постоянной объемной плотностью. Рис, бобы и некоторые корма для домашних животных идеально подходят к этой категории. Система измеряет объем, а не вес. Вращающиеся телескопические стаканы наполняются продуктом, когда он проходит под бункером. Стационарная щетка очищает верхнюю часть уровня чашки. Затем чашки вращаются над выпускным отверстием и сбрасывают объем в расположенный ниже упаковщик.
Этот метод представляет собой явный механический компромисс. Объемные наполнители обеспечивают высокую скорость и исключительную механическую простоту. Им не хватает сложных тензодатчиков и алгоритмов весов. Однако они обеспечивают меньшую точность по сравнению с гравиметрическим взвешиванием. Если плотность вашего продукта колеблется, конечный вес мешка будет колебаться. Чтобы эффективно использовать мерные стаканчики, вы должны обеспечить постоянную плотность продукта.
Для упаковки жидкостей требуются специализированные насосные системы. Соусы, приправы и химические жидкости требуют точного контроля объема. Поршневые насосы всасывают определенный объем жидкости в цилиндр на обратном ходу. Затем поршень проталкивает жидкость через формовочную трубку в мешок при движении вперед. Поворотные клапаны направляют поток жидкости так, чтобы она двигалась только в одном направлении.
Капание — самый большой риск при упаковке жидкостей. Вы должны использовать форсунки с принудительным запором на конце наполнительной трубки. Эти форсунки полностью герметизируются между циклами с помощью пневматических приводов. Они предотвращают попадание жидкости в зону уплотнения. Жидкость в зоне уплотнения гарантирует нарушение герметичности и протекание мешка. Чистые отсечки обязательны для применений с жидкостями. Для продуктов с высокой вязкостью или жидкостей с твердыми частицами, таких как сальса, бункер требует постоянного перемешивания, чтобы твердые частицы оставались во взвешенном состоянии.
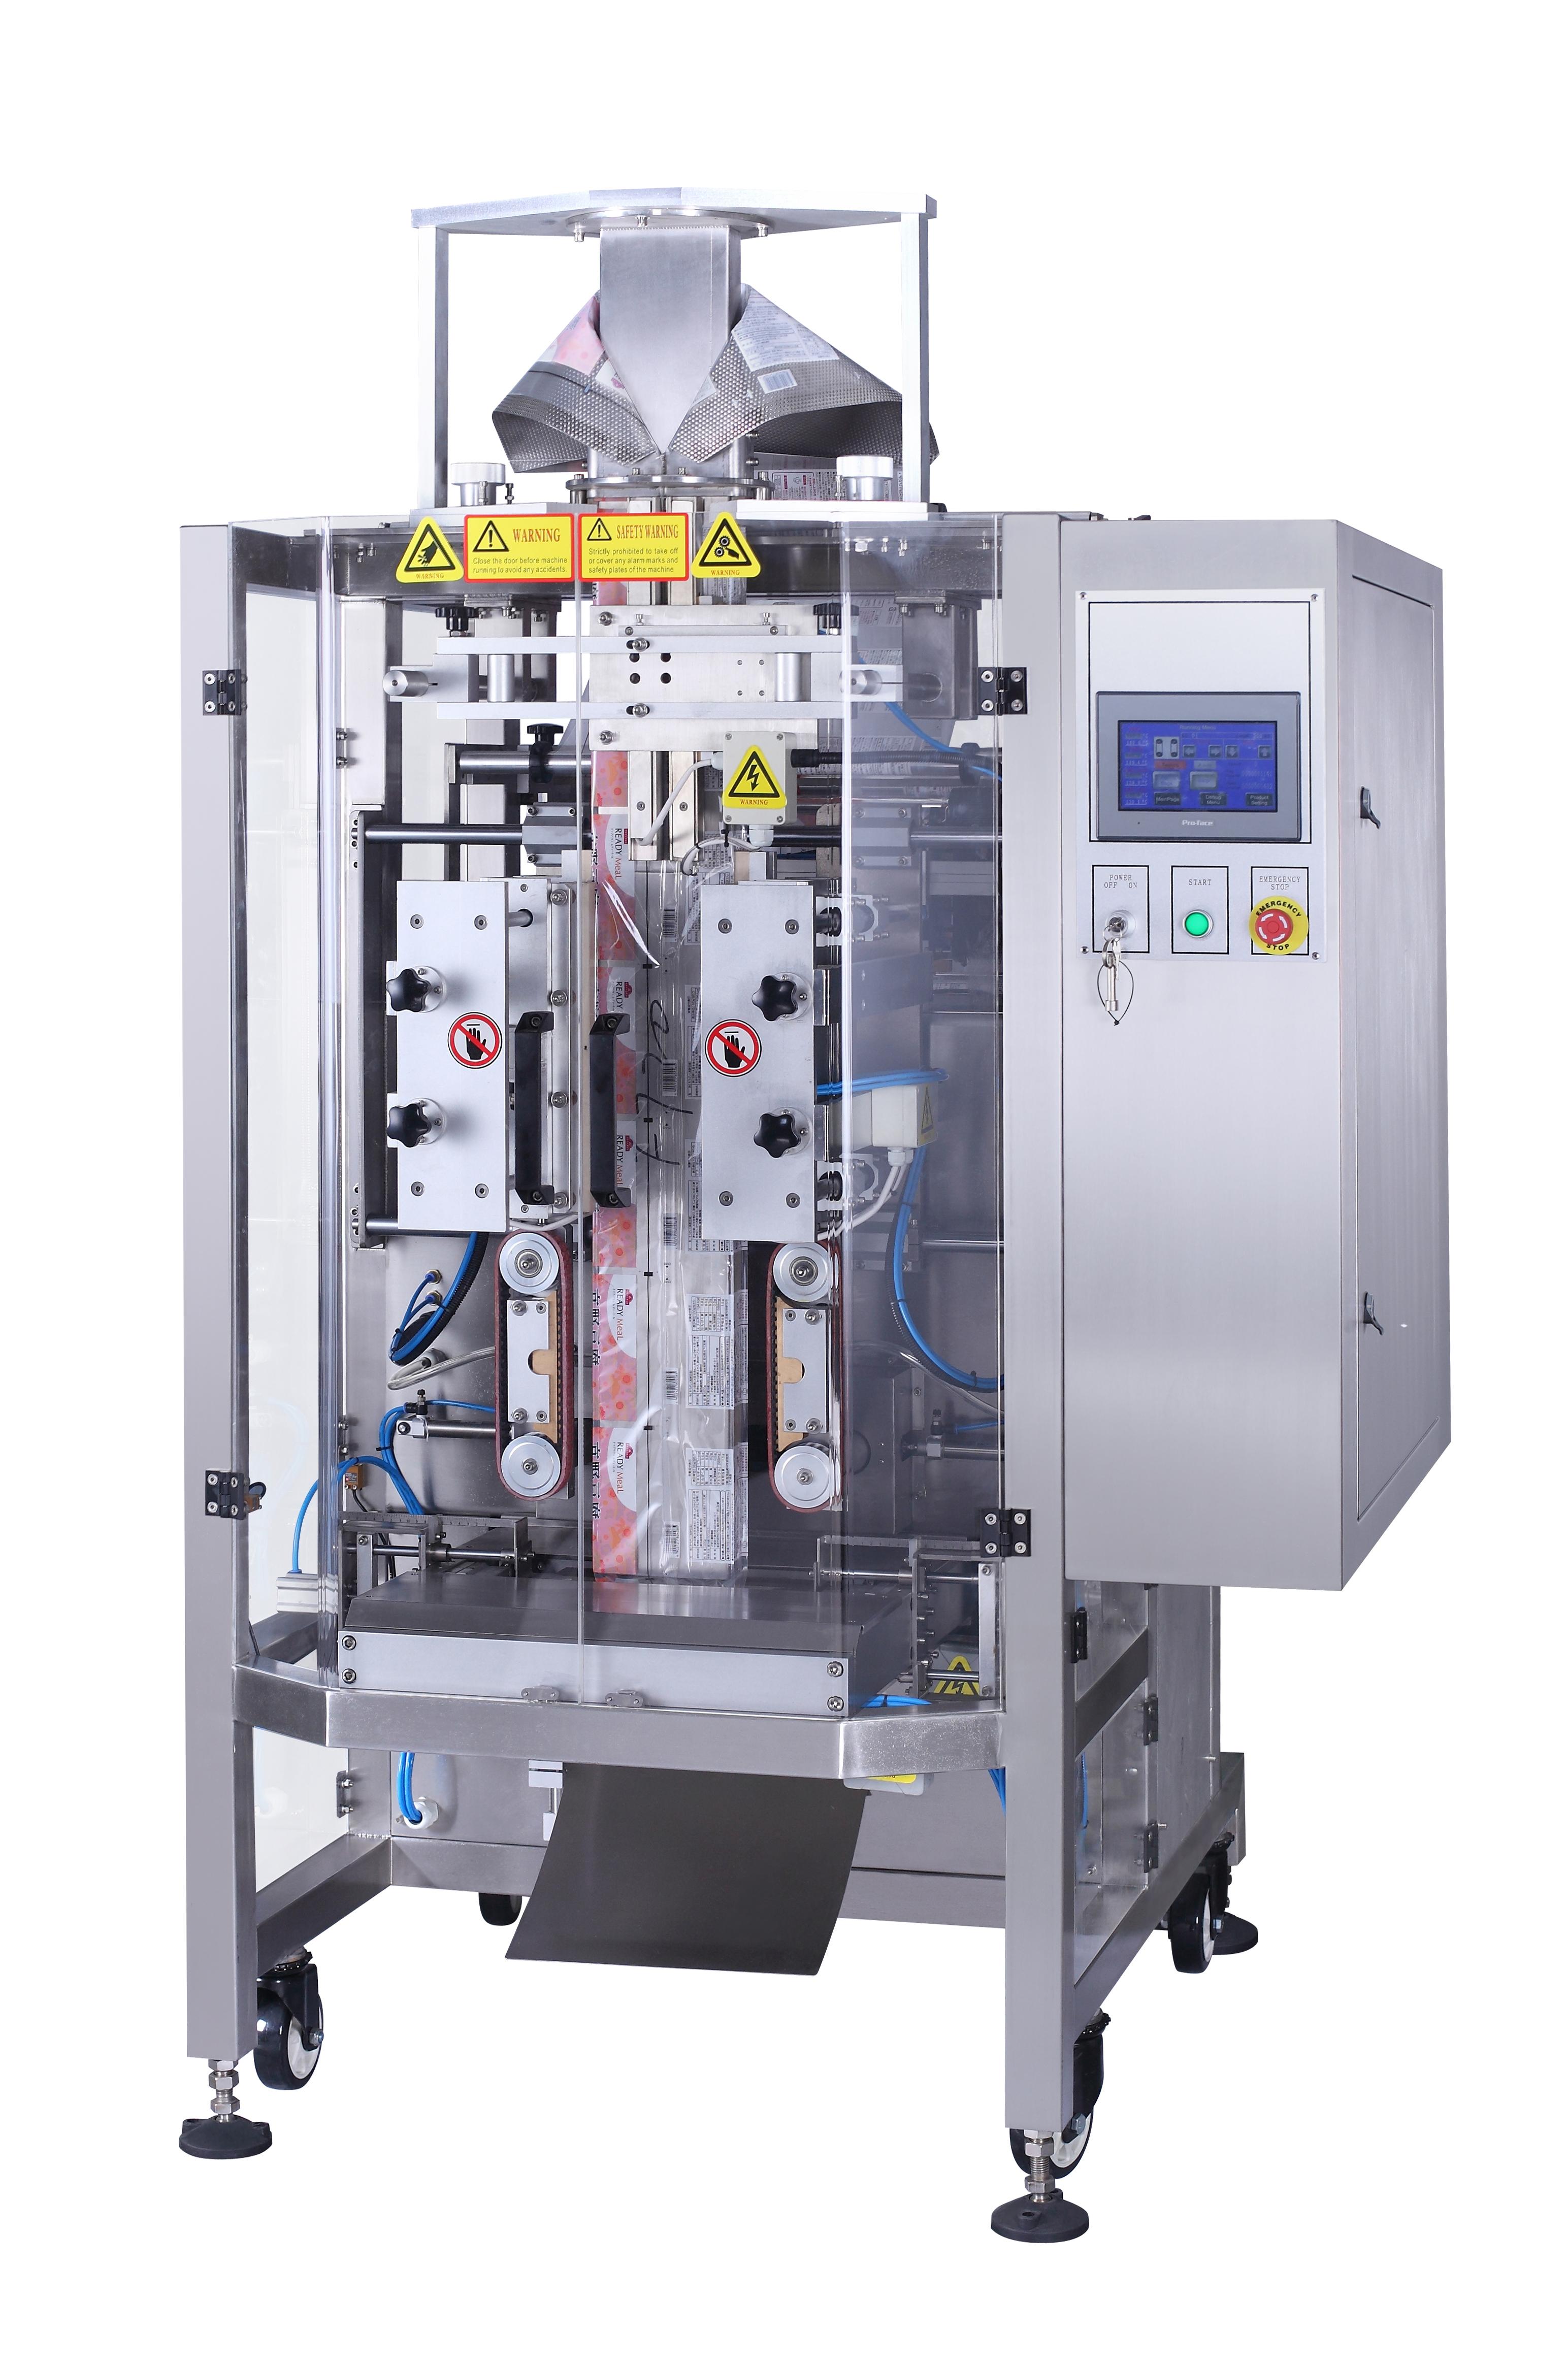
Механическая и программная интеграция должна быть безупречной. Вы должны точно рассчитать момент падения продукта в момент закрытия запечатывающих губок. Если челюсти сомкнутся слишком рано, они раздавят продукт. Если они закроются слишком поздно, вы потеряете драгоценное время цикла. Идеальное время требует точного программирования ПЛК и чувствительных серводвигателей, приводящих в движение каретку челюстей.
А высокоскоростная упаковочная машина часто использует технологию непрерывного движения. Прерывистое движение останавливает пленку при каждой сварке, ограничивая производительность. Непрерывное движение заставляет пленку постоянно двигаться вниз, в то время как челюсти перемещаются вместе с ней вертикально. Цикл дозирования должен соответствовать этому быстрому, безостановочному движению. Медленные наполнители не могут сочетаться с упаковочными машинами непрерывного действия. Наполнитель должен выгружать продукт плотным и быстрым куском, чтобы он мог поместиться между движущимися зажимами.
Вы должны изучить физику падения продукта через формовочную трубу. Гравитация действует равномерно, но сопротивление воздуха меняет все внутри замкнутого пространства трубки. Плотные продукты быстро падают плотным скоплением. Легкие или аэродинамические изделия трепещут и растекаются во время падения. Такое разброс увеличивает загрузку продукта, увеличивая риск попадания продукта в уплотнение.
Более длительное время урегулирования замедляет всю вашу работу. Для аэродинамических изделий могут потребоваться ступенчатые заслонки внутри трубы. Эти пневматические ворота улавливают продукт на полпути вниз, группируют его в плотную кучу и опускают в мешок на более короткое расстояние. Вакуумные тянущие ленты также помогают контролировать скорость пленки в соответствии со временем стабилизации. Вы должны спроектировать динамику падения, чтобы поддерживать пропускную способность.
Системы гравитационной подачи требуют значительного вертикального пространства. Многоголовочные весы расположены высоко над упаковщиком. Продукт должен падать с весов через переходную воронку вниз по формовочной трубке. Прежде чем выбирать оборудование, необходимо измерить высоту потолка. Отсутствие вертикального зазора остается распространенной ошибкой интеграции, которая вынуждает заводы прорезать дыры в крыше или отказываться от проекта.
Часто вам нужна структурная поддержка над упаковщиком. Мезонины обеспечивают масштабируемую платформу и безопасный доступ операторов для выполнения санитарно-гигиенических работ. Ковшовые элеваторы или наклонные конвейеры должны транспортировать продукт на весы. Вы должны спланировать логистический след для всех этих компонентов. Общая площадь системы намного больше, чем у одного упаковочного устройства.
Дозируемый продукт определяет выбор пленки, а значит, и технологию запечатывания. Многослойные ламинаты требуют постоянной термосварки. Зажимы поддерживают заданную температуру с помощью картриджных нагревателей и термопар для плавления внутреннего слоя герметика. Пленки без подложки, такие как полиэтилен (ПЭ), требуют импульсной герметизации. Импульсные губки мгновенно нагреваются через ленточную проволоку и остывают, удерживая уплотнение закрытым.
Жидкие или сильно запыленные продукты усложняют герметизацию. Порошки могут покрывать внутренний слой пленки, предотвращая плавление пластика. Жидкости могут попасть в зону уплотнения. Вам нужны специальные барьерные пленки, чтобы справиться с этими условиями. Вам также потребуются специальные профили челюстей. Зубчатые губки справляются с небольшими загрязнениями лучше, чем плоские, за счет приложения концентрированного давления на вершины зубцов. Правильное сочетание обеспечивает герметичность.
Гигиенический дизайн имеет решающее значение в пищевой и фармацевтической промышленности. Вы должны оценить степень защиты (IP) каждого электрического корпуса и двигателя. IP65 защищает от струй воды низкого давления. IP69K выдерживает мытье под высоким давлением и при высоких температурах. Как дозатор, так и упаковочная машина должны соответствовать конкретным санитарным требованиям вашего предприятия.
Интеграция двух отдельных единиц оборудования усложняет соблюдение требований. Нормы FDA, FSMA или USDA применяются ко всей системе. Уловители, переходные желоба и монтажные кронштейны должны иметь непрерывные санитарные сварные швы. Не должно быть точек захвата, плоских горизонтальных поверхностей или открытых нитей, на которых могут скапливаться бактерии. Вся интегрированная система должна пройти строгие гигиенические проверки перед началом производства.
Независимые системы управления создают узкие места в коммуникации. Когда наполнитель и упаковочная машина используют разные программируемые логические контроллеры (ПЛК), они должны обмениваться проводными сигналами «квитирования». Наполнитель посылает сигнал: «Я готов бросить». Упаковщик посылает сигнал: «Я готов принять». Это движение вперед и назад приводит к миллисекундным задержкам в цикле.
Эти задержки составляют тысячи циклов, что приводит к значительной потере пропускной способности. По возможности указывайте систему управления с одним источником. Если вам необходимо использовать отдельные ПЛК, потребуйте стандартизированные протоколы промышленной связи. EtherNet/IP или PROFINET обеспечивают более быстрый и надежный обмен данными, чем проводная релейная логика. Бесперебойная связь устраняет задержки установления связи и позволяет Машина VFFS будет работать на своем истинном механическом пределе.
Пыль представляет собой серьезную опасность при работе с порошками. Частицы, находящиеся в воздухе, покрывают оптические датчики, вызывая ложные показания и неисправности оборудования. Пыль оседает в зоне уплотнения, нарушая целостность уплотнения. Статическое электричество усугубляет проблему в геометрической прогрессии. Статическое электричество приводит к прилипанию порошков к внутренней части формовочной трубы и внутреннему полотну пленки, что приводит к загрязнению уплотнения.
Вы должны применять активную тактику смягчения последствий. Полностью закройте дозирующие головки, чтобы предотвратить попадание частиц в воздух. Установите отверстия для пылеудаления рядом с переходной воронкой, чтобы создавать отрицательное давление на пыль. Установите планки для снятия статического электричества на каретку размотки пленки. Эти планки ионизируют воздух и нейтрализуют статический заряд, прежде чем пленка сформируется в трубку вокруг воротника.
Нельзя слепо доверять первоначальному весу дозировки. автоматическая система дозирования требует постоянной проверки. Последующие чеквейеры взвешивают каждый запечатанный пакет на выходе из машины. Они автоматически отбраковывают пакеты, выходящие за рамки допуска, с помощью пневматических толкателей. Что еще более важно, они передают данные обратно в наполнитель, чтобы динамически корректировать целевой вес, если тенденция отклоняется.
Пространственная интеграция инспекционного оборудования имеет решающее значение. Металлодетекторы или рентгеновские системы должны органично вписываться в линию. Между системой дозирования и упаковщиком можно разместить металлодетекторы для проверки продукта в свободном падении. Альтернативно, вы можете проверить готовый пакет сразу после запечатывания на разгрузочном конвейере. Интеграция программного обеспечения гарантирует, что любой загрязненный мешок будет отслеживаться через сдвиговые регистры и надежно отбраковываться.
Никогда не принимайте поставку без строгих заводских приемочных испытаний (FAT). Тестирование упаковщика и наполнителя по отдельности ничего не доказывает. Вы должны протестировать их как полностью интегрированную систему на заводе-изготовителе. Перед подписанием заказа на поставку составьте строгий контрольный список FAT, чтобы привлечь поставщика к ответственности.
Используйте реальный производственный материал, а не его замену.
Используйте точную структуру пленки и ширину рулона, которые вы будете использовать на заводе.
Протестируйте систему на контрактной производственной скорости в течение часа.
Проверьте время переналадки, поменяв формовочные трубки и дозирующие инструменты.
Выполните все процедуры демонтажа с соблюдением санитарных требований для проверки гигиенического проектирования.
Выполните следующие немедленные действия, чтобы определить свою упаковочную линию:
Задокументируйте точную объемную плотность, характеристики текучести и целевой вес вашего продукта, прежде чем обращаться к поставщикам.
Измерьте вертикальный зазор вашего объекта и ограничения по занимаемой площади на конкретном месте установки.
Определите необходимое количество мешков в минуту (BPM) и максимально допустимую норму отходов материала.
Запросите физическое испытание продукта у производителей оборудования, включенных в короткий список, используя вашу фактическую производственную пленку на вертикальная машина для наполнения и запечатывания форм.
Ответ: Системы измерения объема измеряют продукт по физическому пространству с использованием чашек или полостей. Гравиметрические системы измеряют продукт по фактическому весу с помощью датчиков веса. Гравиметрическое оборудование обеспечивает более высокую точность для продуктов с различной насыпной плотностью. Объемное оборудование обеспечивает более высокую скорость цикла и механическую простоту для получения однородной продукции.
Ответ: Несмотря на то, что раму базовой машины иногда можно адаптировать, для работы с ними требуются совершенно разные дозирующие головки, формовочные трубы и профили уплотнительных губок. Для порошков необходимы шнеки и система контроля пыли. Для жидкостей необходимы насосы и форсунки с принудительным запором. Частые переключения между ними крайне непрактичны.
Ответ: Мультиголовочные весы рассчитывают оптимальные комбинации весов за доли секунды для нескольких ведер. Поскольку он оценивает несколько вариантов одновременно, упаковщику никогда не придется ждать, пока одни весы стабилизируются и достигнут точный вес. Эта постоянная готовность максимизирует скорость цикла.
Ответ: Попадание продукта в зону уплотнения обычно возникает из-за проблем с синхронизацией между опусканием системы дозирования и закрытием зажима. Это также может быть вызвано статическим электричеством, из-за которого продукт прилипает к пленке, или неправильной конструкцией формовочной трубки, которая увеличивает время падения продукта.
Ответ: Рассчитайте количество мешков в минуту в сравнении с производительностью новой машины, чтобы определить ежедневный прирост производительности. Фактор снижения потерь материала, достигнутый благодаря новой системе дозирования. Объедините повышенную производительность и выход материала, чтобы определить рентабельность инвестиций.


