
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-09-07 Nguồn gốc: Địa điểm


Nút thắt thực sự trong đóng gói tự động hiếm khi liên quan đến cơ chế đóng bao. Chúng tôi luôn nhận thấy vấn đề thực sự nằm ở sự đồng bộ giữa máy đóng bao và máy đóng gói. Các nhà quản lý nhà máy thường nâng cấp thiết bị đóng bao của họ với mong muốn đạt được sản lượng lớn, nhưng rồi phát hiện ra rằng máy đóng bao nhanh không thể bù đắp cho máy đóng bao chậm hoặc không chính xác. Toàn bộ dòng chỉ di chuyển nhanh như mắt xích yếu nhất của nó. Hệ thống không phù hợp tạo ra những vấn đề đau đầu trong vận hành. Việc tặng sản phẩm quá mức sẽ phá hủy năng suất vật chất. Việc làm rơi sản phẩm không đúng cách có thể gây ra nhiễm bẩn niêm phong, dẫn đến túi bị từ chối và việc làm lại trở nên lộn xộn. Hiệu suất Thiết bị Tổng thể (OEE) giảm mạnh trong khi người vận hành thường xuyên phải đối mặt với thời gian ngừng hoạt động để làm sạch và xử lý kẹt giấy. Bạn không thể giải quyết những vấn đề này chỉ bằng cách tăng tốc độ máy. Bạn phải đánh giá toàn bộ hệ thống như một đơn vị tích hợp duy nhất. Khung đánh giá kỹ thuật này giúp các nhà quản lý nhà máy và kỹ sư đóng gói ghép nối hệ thống đóng bao với công nghệ định lượng chính xác dựa trên tính chất vật lý của sản phẩm, yêu cầu về công suất, hạn chế về cơ sở và dung sai về độ chính xác.
Vật lý sản phẩm ra lệnh cho chất độn: Trạng thái vật lý của sản phẩm (bột, hạt, chất lỏng, chất rắn không đều, dễ vỡ) là điểm khởi đầu không thể thương lượng để chọn hệ thống định lượng tự động.
Đồng bộ hóa là rất quan trọng: Một máy đóng gói tốc độ cao chỉ hoạt động hiệu quả bằng thời gian xử lý và tốc độ chu kỳ của bộ phận định lượng được ghép nối của nó.
Độ chính xác so với tặng quà: Đầu tư vào việc định lượng có độ chính xác cao (như cân kết hợp) làm giảm việc tặng sản phẩm, bù đắp trực tiếp chi phí vốn ban đầu cao hơn trong các hoạt động với khối lượng lớn.
Rủi ro tích hợp: PLC độc lập giữa máy đóng gói và máy đóng bao có thể gây ra độ trễ về thời gian; Cần có các điều khiển thống nhất hoặc tích hợp liền mạch để có OEE tối ưu.
Bạn phải thiết lập các số liệu cơ bản nghiêm ngặt trước khi đánh giá thiết bị. Số túi mỗi phút (BPM) đóng vai trò là thước đo thông lượng tiêu chuẩn, nhưng BPM lý thuyết thường bỏ qua các điều kiện thực tế của nhà máy. Bạn cần xác định tỷ lệ phần trăm OEE mục tiêu. OEE tính đến tính khả dụng, hiệu suất và chất lượng. Thời gian chuyển đổi chấp nhận được cũng đóng một vai trò to lớn trong sản lượng thực tế hàng ngày. Máy chạy ở tốc độ 150 BPM nhưng phải mất bốn giờ để làm sạch giữa các lần chạy sản phẩm sẽ mang lại sản lượng hàng ngày thấp hơn so với máy 100 BPM làm sạch trong 20 phút.
Kỳ vọng về thông lượng phải tính đến toàn bộ thời gian chu kỳ của hệ thống. Giới hạn cơ học của máy đóng bao không có ý nghĩa gì nếu máy đóng bao bị tụt lại phía sau. Bạn phải tính toán thời gian chu kỳ thực sự bằng cách cộng từng hành động tuần tự trong quy trình.
Cân và định lượng thời gian bên trong đầu nạp.
Thời gian vận chuyển sản phẩm rơi qua máng chuyển tiếp và ống tạo hình.
Thời gian hoạt động của hàm và thời gian dừng bịt kín cần thiết để làm tan chảy các lớp màng.
Khoảng trống kéo và xả màng để di chuyển túi thành phẩm ra khỏi vùng bịt kín.
Một máy đóng bao 120 BPM kết hợp với một máy nạp 60 BPM mang lại chính xác 60 BPM. Bạn phải điều chỉnh tốc độ chu trình một cách hoàn hảo để tối đa hóa thông lượng.
Túi đựng quá đầy sẽ phá hủy năng suất nguyên liệu. Bạn phải tính toán số lượng quà tặng này trong một năm tài chính. Thậm chí chỉ vài gram mỗi túi cũng có thể gây thất thoát nguyên liệu lớn ở các cơ sở có khối lượng lớn. Theo dõi trọng lượng chiết rót thừa trung bình trên mỗi bao và nhân số liệu này với khối lượng sản xuất hàng ngày của bạn. Dung sai trọng lượng nghiêm ngặt phù hợp với công nghệ định lượng tiên tiến. Thiết bị chính xác đạt được trọng lượng mục tiêu một cách nhất quán, giảm độ lệch chuẩn của trọng lượng lấp đầy của bạn. Bạn có thể đặt mục tiêu của mình gần với trọng lượng nhãn hơn, bảo vệ kho nguyên liệu của bạn.
| Đổ đầy mỗi túi (gram) | Tốc độ dây chuyền (BPM) | Số ca mỗi ngày (8 giờ) | Thất thoát nguyên liệu hàng năm (lbs) |
|---|---|---|---|
| 2g | 60 | 1 | 3.960 pound |
| 2g | 120 | 2 | 15.840 pound |
| 5g | 60 | 1 | 9.900 pound |
| 5g | 120 | 2 | 39.600 pound |
Sản phẩm bị kẹt trong khu vực bịt kín gây rò rỉ. Những kẻ rò rỉ làm hỏng độ tươi của sản phẩm và gây ra tình trạng lộn xộn thứ cấp trong các trường hợp vận chuyển. Sản phẩm kéo dài vẫn là thủ phạm chính. Nếu quá trình thả sản phẩm diễn ra quá lâu, các mảnh sẽ rơi ra khi hàm đóng lại. Thời gian thả không đúng sẽ đảm bảo làm kín bị nhiễm bẩn. Bạn phải xác định thành công bằng cách sử dụng tỷ lệ lỗi cụ thể, hướng tới tỷ lệ hư hỏng phốt dưới 0,1%.
Để đạt được điều này đòi hỏi phải có thời gian hoàn hảo giữa lúc thả sản phẩm và kích hoạt hàm. Sản phẩm phải làm sạch hoàn toàn vùng bịt kín trước khi các hàm gặp nhau. Người vận hành xác minh điều này bằng cách sử dụng thử nghiệm trong bể nước chân không hoặc thử nghiệm nổ trên sàn nhà máy. Con dấu sạch đảm bảo an toàn sản phẩm và kéo dài thời hạn sử dụng. Nếu bạn thấy sản phẩm bị kẹt trong miếng dán ngang, bạn sẽ biết ngay rằng chu kỳ định lượng của bạn lệch pha với lực kéo màng của bạn.
Cân định lượng nhiều đầu thống trị lĩnh vực thực phẩm rắn. Họ xử lý đồ ăn nhẹ, thực phẩm đông lạnh, phần cứng và sản phẩm tươi sống. Cơ chế hoạt động dựa trên nhiều gầu cân được sắp xếp theo hình tròn. Sản phẩm được nạp vào phía trên thông qua một hình nón phân tán và phân phối vào các thùng này bằng cách sử dụng các khay nạp hướng tâm rung. Mỗi thùng cân trọng lượng bên trong một cách độc lập bằng cách sử dụng các cảm biến tải trọng có độ nhạy cao.
Thuật toán nội bộ thực hiện các phép tính nhanh chóng. Nó đánh giá trọng lượng trong tất cả các nhóm có sẵn và chọn tổ hợp các nhóm cụ thể bằng với trọng lượng mục tiêu. Quá trình này xảy ra trong một phần của giây. MỘT cân kết hợp giảm thiểu quà tặng trong khi vẫn duy trì tốc độ cao. Nó vẫn là giải pháp chính xác nhất cho chất rắn không đều. Đối với các sản phẩm dính như kẹo dẻo hoặc gia cầm tươi, các kỹ sư chỉ định bề mặt xô có vết lõm để ngăn sản phẩm bám vào kim loại.
Các mặt hàng tinh tế đòi hỏi phải xử lý nhẹ nhàng. Đồ nướng, đồ ăn nhẹ giòn và bánh quy giòn không thể tồn tại khi bị rơi trọng lực tiêu chuẩn. Tốc độ va đập cao làm vỡ sản phẩm, tạo ra lượng bụi và mảnh vụn bên trong túi không thể chấp nhận được. Cân định lượng nhiều đầu tiêu chuẩn thường thả sản phẩm quá xa và quá nhanh đối với các ứng dụng này. Bạn phải sửa đổi quy trình định lượng để bảo vệ tính toàn vẹn của sản phẩm.
Tích hợp đòi hỏi các thành phần chuyên biệt. Các ống tạo hình góc cạnh làm giảm tốc độ thả rơi theo phương thẳng đứng bằng cách buộc sản phẩm trượt thay vì rơi tự do. Cơ chế dàn dựng bắt và giải phóng sản phẩm theo từng bước. Cân tuyến tính chuyên dụng trượt sản phẩm nhẹ nhàng vào máy đóng gói dọc . Các kỹ sư thường phủ polyurethane lên các máng chuyển tiếp để hấp thụ năng lượng va chạm. Xử lý nhẹ nhàng ngăn chặn quá nhiều mảnh vụn và mảnh vỡ.
Bột hoạt động khác nhau dựa trên tính chất vật lý của chúng. Các loại bột chảy tự do như đường cát di chuyển dễ dàng và rơi xuống có thể đoán trước được. Các loại bột không chảy tự do như bột mì, whey protein hoặc gia vị có xu hướng vón cục, tạo cầu và tạo thành lỗ chuột bên trong phễu. Bạn phải phân biệt giữa hai loại này vì hoạt động vật lý quyết định công cụ khoan cụ thể cần thiết.
Dụng cụ khoan bao gồm một vít điều khiển bằng servo và một phễu xung quanh. Bạn phải tùy chỉnh các thành phần này cho loại bột cụ thể. Bột chảy tự do cần có các tấm quay ở dưới cùng của máy khoan để tránh tình trạng nhỏ giọt không kiểm soát được giữa các chu kỳ. Bột không chảy tự do cần các lưỡi khuấy độc lập quay bên trong phễu để ép bột xuống các đường khoan. Dụng cụ phù hợp đảm bảo liều lượng phù hợp, chính xác trong mỗi chu kỳ mà không làm rò rỉ bột vào vùng bịt kín.
Đổ đầy thể tích hoạt động tốt đối với các sản phẩm có mật độ khối ổn định. Gạo, đậu và một số loại thức ăn cho vật nuôi hoàn toàn phù hợp với loại này. Hệ thống đo theo thể tích thay vì trọng lượng. Cốc dạng ống lồng xoay sẽ đổ đầy sản phẩm khi chúng đi qua phễu. Một bàn chải cố định sẽ cạo phần trên cùng của cốc. Sau đó, các cốc sẽ xoay qua cổng xả và thả khối lượng vào máy đóng bao bên dưới.
Phương pháp này thể hiện sự cân bằng cơ học rõ ràng. Chất độn thể tích cung cấp tốc độ cao và cực kỳ đơn giản về mặt cơ học. Chúng thiếu các cảm biến tải trọng phức tạp và thuật toán của cân. Tuy nhiên, chúng cung cấp độ chính xác thấp hơn so với cân trọng lượng. Nếu mật độ sản phẩm của bạn dao động, trọng lượng bao cuối cùng sẽ dao động. Bạn phải đảm bảo mật độ sản phẩm của mình luôn ổn định cao để sử dụng cốc định mức một cách hiệu quả.
Chất lỏng đóng gói đòi hỏi hệ thống bơm chuyên dụng. Nước sốt, gia vị và chất lỏng hóa học yêu cầu kiểm soát thể tích chính xác. Bơm pít-tông hút một thể tích chất lỏng cụ thể vào một xi-lanh ở hành trình lùi. Sau đó, piston đẩy chất lỏng xuống qua ống tạo hình vào túi ở hành trình tiến về phía trước. Van quay điều khiển dòng chất lỏng để đảm bảo nó chỉ di chuyển theo một hướng.
Nhỏ giọt là rủi ro lớn nhất trong bao bì chất lỏng. Bạn phải sử dụng vòi ngắt tích cực ở cuối ống nạp. Những vòi phun này bịt kín hoàn toàn giữa các chu kỳ sử dụng bộ truyền động khí nén. Chúng ngăn không cho chất lỏng nhỏ giọt vào vùng bịt kín. Chất lỏng trong vùng bịt kín đảm bảo vòng đệm bị hỏng và túi bị rò rỉ. Việc cắt sạch là bắt buộc đối với các ứng dụng chất lỏng. Đối với các sản phẩm có độ nhớt cao hoặc chất lỏng có các hạt như salsa, phễu cần khuấy liên tục để giữ cho chất rắn lơ lửng.
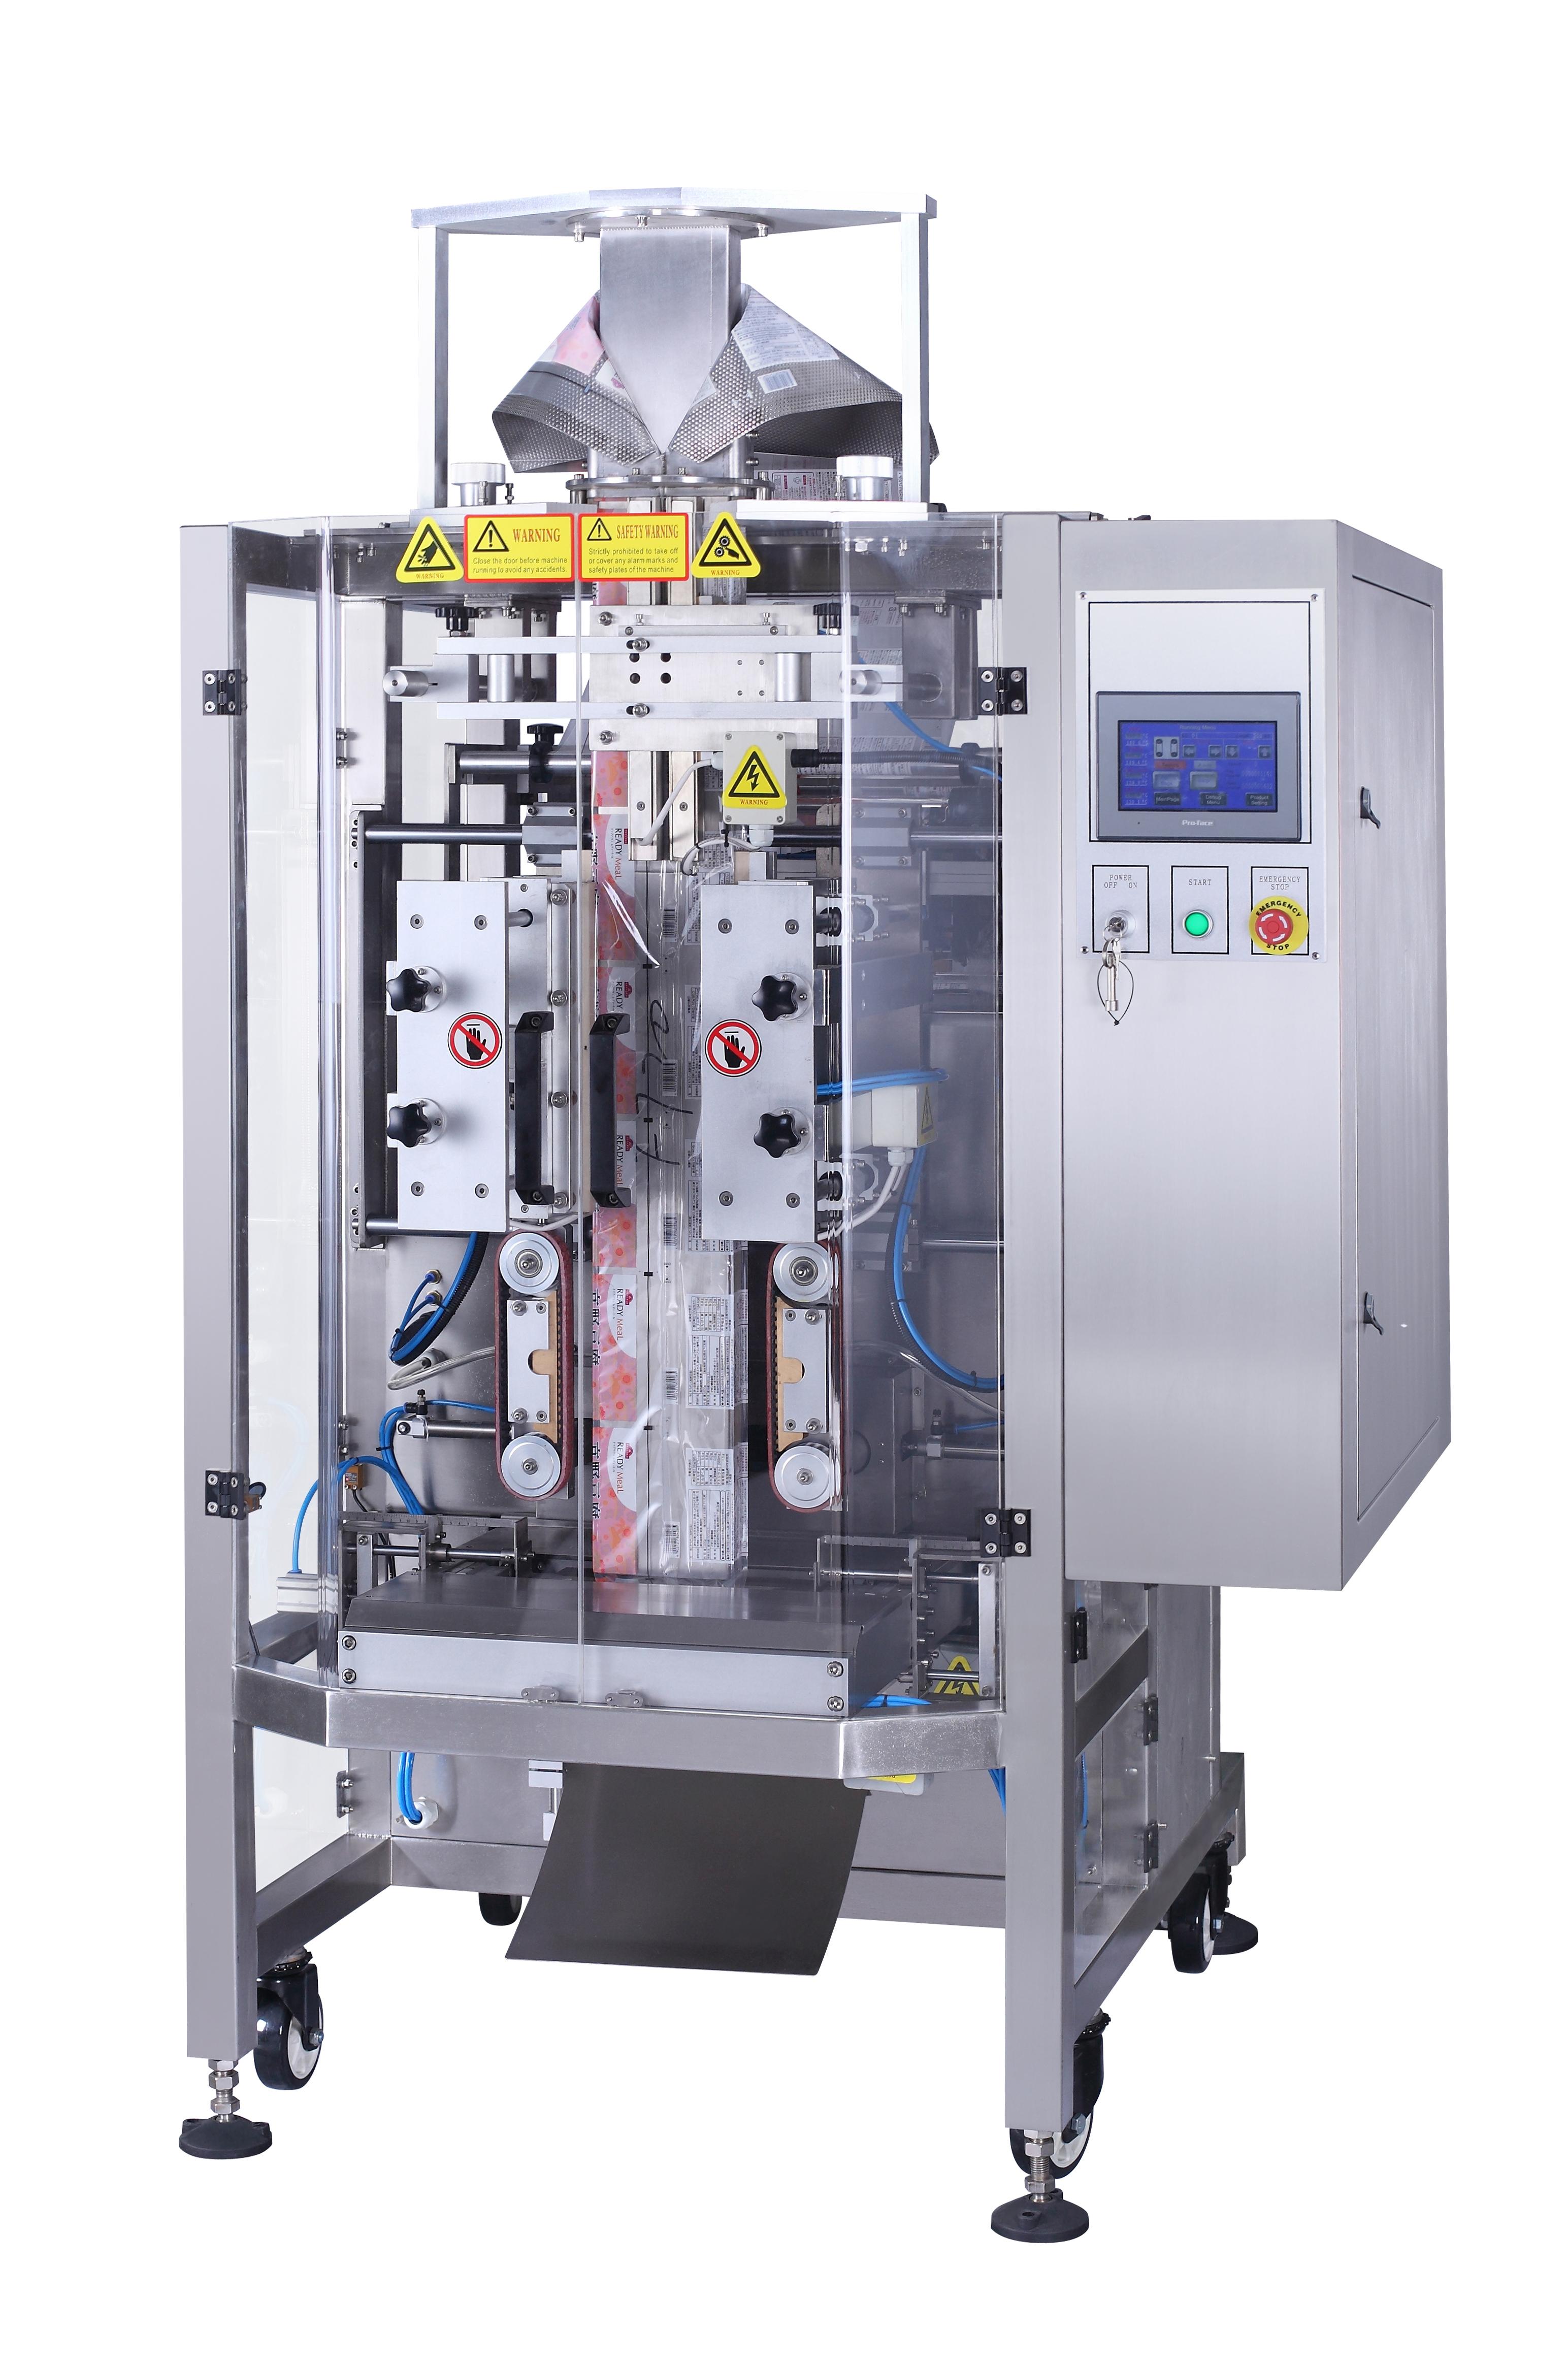
Tích hợp cơ khí và phần mềm phải hoàn hảo. Bạn phải tính thời gian thả sản phẩm chính xác vào thời điểm đóng hàm bịt kín. Nếu hàm đóng quá sớm sẽ làm nát sản phẩm. Nếu họ đóng cửa quá muộn, bạn sẽ mất đi thời gian chu kỳ quý giá. Thời gian hoàn hảo đòi hỏi phải lập trình PLC chính xác và động cơ servo phản hồi nhanh để điều khiển bàn trượt hàm.
MỘT Máy đóng gói tốc độ cao thường sử dụng công nghệ chuyển động liên tục. Chuyển động không liên tục sẽ dừng màng ở mỗi con dấu, hạn chế thông lượng. Chuyển động liên tục giữ cho màng di chuyển xuống liên tục trong khi hàm di chuyển theo phương thẳng đứng với nó. Chu kỳ dùng thuốc phải theo kịp chuyển động nhanh chóng, không ngừng nghỉ này. Chất độn chậm chạp không thể kết hợp với máy đóng bao chuyển động liên tục. Người làm đầy phải xả sản phẩm thành cụm chặt, nhanh để vừa khít giữa các hàm chuyển động.
Bạn phải kiểm tra tính chất vật lý của sản phẩm rơi qua ống tạo hình. Trọng lực tác dụng đều, nhưng sức cản của không khí làm thay đổi mọi thứ bên trong không gian hạn chế của ống. Các sản phẩm dày đặc nhanh chóng rơi vào một cụm chặt chẽ. Các sản phẩm nhẹ hoặc khí động học rung chuyển và lan ra trong quá trình thả. Sự chênh lệch này làm tăng phí sản phẩm, làm tăng nguy cơ sản phẩm kéo dài bị kẹt trong niêm phong.
Thời gian giải quyết lâu hơn làm chậm toàn bộ hoạt động của bạn. Các sản phẩm khí động học có thể yêu cầu các cổng dàn bên trong ống. Các cổng khí nén này bắt sản phẩm xuống một nửa, tập hợp lại thành một cụm chặt chẽ và thả sản phẩm vào túi một khoảng cách ngắn hơn. Đai kéo chân không cũng có thể giúp kiểm soát tốc độ màng để phù hợp với thời gian lắng. Bạn phải thiết kế động lực thả để duy trì thông lượng.
Hệ thống cung cấp trọng lực đòi hỏi không gian thẳng đứng đáng kể. Cân định lượng nhiều đầu đặt cao phía trên máy đóng bao. Sản phẩm phải rơi khỏi cân, qua phễu chuyển tiếp và rơi xuống ống tạo hình. Bạn phải đo chiều cao trần nhà trước khi chỉ định thiết bị. Thiếu khoảng trống theo chiều dọc vẫn là một lỗi tích hợp phổ biến buộc các nhà máy phải khoét lỗ trên mái nhà hoặc từ bỏ dự án.
Bạn thường cần hỗ trợ kết cấu phía trên máy đóng bao. Gác lửng cung cấp nền tảng cho cân và khả năng tiếp cận an toàn cho người vận hành để thực hiện vệ sinh. Gầu nâng hoặc băng tải nghiêng phải vận chuyển sản phẩm đến đúng cân. Bạn phải lập kế hoạch về dấu chân hậu cần cho tất cả các thành phần này. Tổng diện tích của hệ thống lớn hơn nhiều so với chỉ riêng máy đóng bao.
Sản phẩm được định lượng quyết định sự lựa chọn phim của bạn, điều này quyết định công nghệ hàn kín của bạn. Tấm ép nhiều lớp yêu cầu hàn nhiệt liên tục. Hàm duy trì nhiệt độ cài đặt bằng cách sử dụng bộ gia nhiệt hộp mực và cặp nhiệt điện để làm tan chảy lớp keo bên trong. Các loại màng không được hỗ trợ như polyetylen (PE) yêu cầu bịt kín xung lực. Hàm xung nóng lên ngay lập tức thông qua dây ruy băng và nguội đi trong khi giữ kín con dấu.
Các sản phẩm dạng lỏng hoặc có nhiều bụi sẽ làm phức tạp việc niêm phong. Bột có thể phủ lên lớp màng bên trong, ngăn không cho nhựa chảy ra. Chất lỏng có thể bắn tung tóe vào vùng bịt kín. Bạn cần những màng chắn cụ thể để xử lý những tình trạng này. Bạn cũng cần có hồ sơ hàm chuyên dụng. Hàm răng cưa đẩy qua các vết bẩn nhỏ tốt hơn hàm phẳng bằng cách tạo áp lực tập trung lên các đỉnh của răng cưa. Sự kết hợp phù hợp đảm bảo con dấu kín.
Thiết kế hợp vệ sinh là rất quan trọng trong môi trường thực phẩm và dược phẩm. Bạn phải đánh giá xếp hạng Bảo vệ chống xâm nhập (IP) của từng vỏ điện và động cơ. IP65 bảo vệ chống lại các tia nước áp suất thấp. IP69K chịu được quá trình rửa trôi ở nhiệt độ cao, áp suất cao. Cả thiết bị định lượng và máy đóng bao đều phải đáp ứng các yêu cầu vệ sinh cụ thể tại cơ sở của bạn.
Việc tích hợp hai phần thiết bị riêng biệt sẽ làm phức tạp thêm việc tuân thủ. Các quy định của FDA, FSMA hoặc USDA áp dụng cho toàn bộ hệ thống. Chảo hứng, máng chuyển tiếp và giá đỡ phải có các mối hàn liên tục hợp vệ sinh. Không thể có điểm bắt, bề mặt ngang phẳng hoặc các sợi lộ ra ngoài nơi vi khuẩn có thể ẩn náu. Toàn bộ hệ thống tích hợp phải vượt qua các cuộc kiểm tra vệ sinh nghiêm ngặt trước khi bắt đầu sản xuất.
Hệ thống điều khiển độc lập tạo ra tắc nghẽn truyền thông. Khi máy nạp và máy đóng bao sử dụng các bộ điều khiển logic lập trình (PLC) khác nhau, chúng phải trao đổi tín hiệu 'bắt tay' được nối dây cứng. Người xếp hàng sẽ gửi tín hiệu cho biết 'Tôi đã sẵn sàng thả.' Người đóng bao gửi tín hiệu cho biết 'Tôi đã sẵn sàng nhận.' Việc quay đi quay lại này sẽ tạo ra độ trễ tính bằng mili giây trong chu kỳ.
Những sự chậm trễ này cộng lại qua hàng nghìn chu kỳ, khiến bạn mất thông lượng đáng kể. Chỉ định một hệ thống kiểm soát một nguồn bất cứ khi nào có thể. Nếu bạn phải sử dụng các PLC riêng biệt, hãy yêu cầu các giao thức truyền thông công nghiệp được tiêu chuẩn hóa. EtherNet/IP hoặc PROFINET cung cấp khả năng trao đổi dữ liệu nhanh hơn, đáng tin cậy hơn so với logic chuyển tiếp nối dây cứng. Giao tiếp liền mạch loại bỏ sự chậm trễ bắt tay và cho phép Máy VFFS chạy ở giới hạn cơ học thực sự của nó.
Bụi là mối nguy hiểm lớn khi vận hành trong các ứng dụng bột. Các hạt trong không khí bao phủ các cảm biến quang học, gây ra kết quả sai và lỗi máy. Bụi lắng xuống vùng bịt kín, làm hỏng tính toàn vẹn của vòng đệm. Tĩnh điện làm cho vấn đề trở nên tồi tệ hơn theo cấp số nhân. Tĩnh điện làm cho bột bám vào bên trong ống tạo hình và màng bên trong của màng, đảm bảo làm kín bị nhiễm bẩn.
Bạn phải thực hiện các chiến thuật giảm nhẹ tích cực. Đậy kín các đầu định lượng để chứa các hạt trong không khí. Lắp đặt các cổng hút bụi gần phễu chuyển tiếp để kéo áp suất âm lên bụi. Gắn các thanh khử tĩnh điện lên giá đỡ cuộn màng. Những thanh này ion hóa không khí và trung hòa điện tích tĩnh trước khi màng tạo thành một ống bao quanh cổ áo.
Bạn không thể tin tưởng một cách mù quáng vào trọng lượng liều lượng ban đầu. các hệ thống định lượng tự động yêu cầu xác nhận liên tục. Cân kiểm tra ở cuối dòng cân từng túi kín khi nó ra khỏi máy. Họ tự động từ chối các túi vượt quá dung sai bằng cách sử dụng bộ đẩy khí nén. Quan trọng hơn, chúng cung cấp dữ liệu trở lại bộ đệm để điều chỉnh trọng lượng mục tiêu một cách linh hoạt nếu xu hướng thay đổi.
Tích hợp không gian của thiết bị kiểm tra là rất quan trọng. Máy dò kim loại hoặc hệ thống Tia X phải vừa khít với dây chuyền. Bạn có thể đặt máy dò kim loại ở họng giữa hệ thống định lượng và máy đóng bao để kiểm tra sản phẩm đang rơi tự do. Ngoài ra, bạn có thể kiểm tra bao thành phẩm ngay sau khi niêm phong trên băng tải xả. Tích hợp phần mềm đảm bảo mọi túi bị nhiễm bẩn đều được theo dõi thông qua sổ đăng ký ca và bị loại bỏ một cách đáng tin cậy.
Không bao giờ chấp nhận giao hàng mà không có Kiểm tra chấp nhận tại nhà máy (FAT) nghiêm ngặt. Việc kiểm tra máy đóng bao và máy đóng gói riêng biệt không chứng minh được điều gì. Bạn phải kiểm tra chúng như một hệ thống tích hợp đầy đủ trên sàn của nhà sản xuất. Vạch ra một danh sách kiểm tra FAT nghiêm ngặt trước khi ký đơn đặt hàng để buộc nhà cung cấp phải chịu trách nhiệm.
Vận hành nguyên liệu sản xuất thực tế chứ không phải nguyên liệu thay thế.
Sử dụng cấu trúc màng và chiều rộng cuộn chính xác mà bạn sẽ sử dụng trong nhà máy.
Kiểm tra hệ thống ở tốc độ sản xuất theo hợp đồng trong một giờ liên tục.
Xác minh thời gian chuyển đổi bằng cách hoán đổi các ống tạo hình và dụng cụ định lượng.
Thực hiện các quy trình phá bỏ vệ sinh đầy đủ để xác minh thiết kế hợp vệ sinh.
Hãy thực hiện ngay các hành động sau để xác định dây chuyền đóng gói của bạn:
Ghi lại mật độ khối, đặc điểm dòng chảy và trọng lượng mục tiêu chính xác của sản phẩm trước khi liên hệ với nhà cung cấp.
Đo khoảng trống dọc và giới hạn diện tích của cơ sở tại địa điểm lắp đặt cụ thể.
Xác định số lượng túi cần thiết mỗi phút (BPM) và tỷ lệ lãng phí vật liệu tối đa có thể chấp nhận được.
Yêu cầu chạy thử sản phẩm thực tế từ các nhà sản xuất thiết bị trong danh sách rút gọn bằng cách sử dụng phim sản xuất thực tế của bạn trên máy đóng dấu dạng đứng.
Đáp: Hệ thống đo thể tích đo sản phẩm theo không gian vật lý bằng cách sử dụng cốc hoặc khoang. Hệ thống trọng lực đo sản phẩm theo trọng lượng thực tế bằng cách sử dụng cảm biến tải trọng. Thiết bị đo trọng lượng cung cấp độ chính xác cao hơn cho các sản phẩm có mật độ khối khác nhau. Thiết bị đo thể tích cung cấp tốc độ chu trình nhanh hơn và tính đơn giản về mặt cơ học cho các sản phẩm có độ đồng đều cao.
Trả lời: Mặc dù khung máy cơ sở đôi khi có thể được điều chỉnh, nhưng việc xử lý cả hai yêu cầu các đầu định lượng, ống tạo hình và cấu hình hàm bịt kín hoàn toàn khác nhau. Bột cần khoan và kiểm soát bụi. Chất lỏng cần máy bơm và vòi phun tích cực. Việc thay đổi thường xuyên giữa hai điều này là rất không thực tế.
Đáp: Cân định lượng nhiều đầu tính toán các tổ hợp trọng lượng tối ưu theo từng phần giây trên nhiều thùng. Bởi vì nó đánh giá nhiều lựa chọn cùng một lúc nên người đóng bao không bao giờ phải đợi một chiếc cân duy nhất ổn định và đạt được trọng lượng chính xác. Sự sẵn sàng liên tục này tối đa hóa tốc độ chu kỳ.
Trả lời: Sản phẩm trong vùng bịt kín thường do các vấn đề về thời gian giữa lúc thả hệ thống định lượng và đóng hàm. Nó cũng có thể được gây ra bởi tĩnh điện làm cho sản phẩm bám vào màng hoặc thiết kế ống tạo hình không phù hợp khiến thời gian rơi sản phẩm kéo dài.
Đáp: Tính số bao hiện tại mỗi phút của bạn so với sản lượng của máy mới để tìm mức tăng sản lượng hàng ngày. Yếu tố làm giảm lượng vật liệu được cung cấp nhờ hệ thống định lượng mới. Kết hợp thông lượng tăng lên và năng suất vật liệu để xác định lợi tức đầu tư hoạt động của bạn.


