
Visualizações: 0 Autor: Editor do site Horário de publicação: 07/09/2026 Origem: Site


O verdadeiro gargalo na embalagem automatizada raramente envolve o próprio mecanismo de ensacamento. Vemos consistentemente que o verdadeiro problema está na sincronização entre a ensacadora e a enchedora. Os gerentes de fábrica muitas vezes atualizam seus equipamentos de ensacamento esperando enormes ganhos de produtividade, apenas para descobrir que uma ensacadeira rápida não pode compensar um enchimento lento ou impreciso. A linha inteira se move tão rápido quanto seu elo mais fraco. Sistemas incompatíveis criam graves dores de cabeça operacionais. A distribuição excessiva de produtos destrói o rendimento do material. Quedas inadequadas de produtos causam contaminação do selo, levando a sacos rejeitados e retrabalhos complicados. A Eficácia Geral do Equipamento (OEE) despenca enquanto os operadores enfrentam tempos de inatividade frequentes para limpeza e remoção de atolamentos. Você não pode resolver esses problemas simplesmente aumentando a velocidade da máquina. Você deve avaliar todo o sistema como uma única unidade integrada. Essa estrutura de avaliação técnica ajuda os gerentes de fábrica e engenheiros de embalagem a combinar um sistema de ensacamento com a tecnologia de dosagem correta com base na física do produto, requisitos de produção, restrições da instalação e tolerâncias de precisão.
A Física do Produto Dita o Enchimento: O estado físico do produto (pó, grânulo, líquido, sólido irregular, frágil) é o ponto de partida inegociável para a seleção de um sistema de dosagem automática.
A sincronização é crítica: uma máquina de embalagem de alta velocidade é tão eficiente quanto o tempo de estabilização e a velocidade do ciclo de sua unidade de dosagem emparelhada.
Precisão vs. Ganhos: Investir em dosagem de alta precisão (como uma balança combinada) reduz o desperdício de produtos, compensando diretamente maiores gastos de capital iniciais em operações de alto volume.
Riscos de integração: PLCs independentes entre o enchedor e o ensacador podem causar atrasos de tempo; controles unificados ou perfeitamente integrados são necessários para obter OEE ideal.
Você deve estabelecer métricas de linha de base rigorosas antes de avaliar o equipamento. Sacos por minuto (BPM) serve como métrica de rendimento padrão, mas o BPM teórico muitas vezes ignora as condições reais da planta. Você precisa definir porcentagens alvo de OEE. OEE é responsável por disponibilidade, desempenho e qualidade. Os tempos de mudança aceitáveis também desempenham um papel importante na produção diária real. Uma máquina que funciona a 150 BPM, mas leva quatro horas para limpar entre as execuções do produto, produzirá uma produção diária menor do que uma máquina de 100 BPM que limpa em vinte minutos.
As expectativas de rendimento devem levar em conta todo o tempo de ciclo do sistema. O limite mecânico da ensacadora não significa nada se o enchimento ficar para trás. Você deve calcular o verdadeiro tempo de ciclo somando todas as ações sequenciais do processo.
Duração da pesagem e dosagem dentro da cabeça de enchimento.
Tempo de trânsito do produto caindo pela calha de transição e formando o tubo.
Acionamento da mandíbula e tempo de permanência de vedação necessários para derreter as camadas de filme.
Abertura de extração e descarga do filme para mover o saco acabado para fora da zona de vedação.
Uma ensacadeira de 120 BPM combinada com um enchimento de 60 BPM rende exatamente 60 BPM. Você deve combinar perfeitamente as velocidades do ciclo para maximizar o rendimento.
O enchimento excessivo dos sacos destrói o rendimento do material. Você deve calcular o volume desta oferta ao longo de um ano fiscal. Mesmo alguns gramas por saco representam uma enorme perda de material em instalações de grande volume. Acompanhe o peso médio de transbordamento por saca e multiplique pelo seu volume de produção diário. Tolerâncias rigorosas de peso justificam tecnologia de dosagem avançada. Equipamentos de precisão atingem o peso alvo de forma consistente, reduzindo o desvio padrão dos pesos de enchimento. Você pode definir sua meta mais próxima do peso da etiqueta, protegendo seu estoque de materiais.
| Enchimento excessivo por saco (gramas) | Velocidade da linha (BPM) | Turnos por dia (8 horas) | Perda anual de material (lbs) |
|---|---|---|---|
| 2g | 60 | 1 | 3.960 libras |
| 2g | 120 | 2 | 15.840 libras |
| 5g | 60 | 1 | 9.900 libras |
| 5g | 120 | 2 | 39.600 libras |
O produto preso na área de vedação causa vazamentos. Vazamentos prejudicam o frescor do produto e causam bagunça secundária nas caixas de transporte. O produto final continua sendo o principal culpado. Se a queda do produto demorar muito, pedaços cairão enquanto as mandíbulas se fecham. O tempo de queda inadequado garante a contaminação do selo. Você deve definir o sucesso usando taxas de defeitos específicas, visando menos de 0,1% de falha no selo.
Conseguir isso requer um timing perfeito entre a queda do produto e a atuação da mandíbula. O produto deve limpar completamente a zona de vedação antes que as mandíbulas se encontrem. Os operadores verificam isso usando testes de banho de água a vácuo ou testes de ruptura no chão da fábrica. Vedações limpas garantem a segurança do produto e prolongam a vida útil. Se você vir o produto preso na vedação horizontal, saberá imediatamente que seu ciclo de dosagem está fora de fase com a tração do filme.
As balanças multicabeças dominam o setor de alimentos sólidos. Eles lidam com lanches, alimentos congelados, ferragens e produtos frescos. A mecânica depende de vários baldes de pesagem dispostos em círculo. O produto chega ao topo por meio de um cone de dispersão e é distribuído nesses baldes usando recipientes vibratórios radiais. Cada balde pesa seu conteúdo de forma independente, usando células de carga altamente sensíveis.
O algoritmo interno realiza cálculos rápidos. Ele avalia os pesos em todos os compartimentos disponíveis e seleciona a combinação específica de compartimentos que é igual ao peso alvo. Esse processo acontece em frações de segundo. UM a escala combinada minimiza o desperdício enquanto mantém altas velocidades. Continua a ser a solução mais precisa para sólidos irregulares. Para produtos pegajosos, como gomas ou aves frescas, os engenheiros especificam superfícies de balde com covinhas para evitar que o produto grude no metal.
Itens delicados requerem manuseio cuidadoso. Produtos de panificação, salgadinhos quebradiços e biscoitos não sobrevivem a uma queda de gravidade padrão. A alta velocidade de impacto estilhaça o produto, criando níveis inaceitáveis de poeira e migalhas dentro do saco. Balanças multicabeças padrão muitas vezes deixam cair o produto muito longe e muito rápido para essas aplicações. Você deve modificar o processo de dosagem para proteger a integridade do produto.
A integração requer componentes especializados. Os tubos formadores angulares reduzem a velocidade de queda vertical, forçando o produto a deslizar em vez de cair livremente. Os mecanismos de preparação capturam e liberam o produto em etapas. Balanças lineares especializadas deslizam o produto suavemente para dentro do máquina de embalagem vertical . Os engenheiros geralmente revestem os chutes de transição com poliuretano para absorver a energia do impacto. O manuseio cuidadoso evita migalhas excessivas e pedaços quebrados.
Os pós se comportam de maneira diferente com base em suas propriedades físicas. Pós de fluxo livre, como açúcar granulado, movem-se facilmente e caem de forma previsível. Pós que não fluem livremente, como farinha, proteína de soro de leite ou temperos, tendem a se aglomerar, formar pontes e formar buracos de rato dentro da tremonha. Você deve diferenciar essas duas categorias porque o comportamento físico determina as ferramentas específicas do sem-fim necessárias.
O ferramental Auger consiste em um parafuso servo acionado e um funil circundante. Você deve personalizar esses componentes para o pó específico. Os pós de fluxo livre requerem placas giratórias na parte inferior do sem-fim para evitar gotejamento descontrolado entre os ciclos. Pós que não fluem livremente precisam de lâminas de agitação independentes girando dentro da tremonha para forçar o pó para baixo nas hélices do sem-fim. Ferramentas adequadas garantem uma dose consistente e precisa em cada ciclo, sem vazamento de pó na zona de vedação.
O enchimento volumétrico funciona bem para produtos com densidade aparente consistente. Arroz, feijão e certos alimentos para animais de estimação se enquadram perfeitamente nessa categoria. O sistema mede por volume e não por peso. Os copos telescópicos giratórios são preenchidos com o produto à medida que passam sob a tremonha. Uma escova estacionária raspa a parte superior do nível do copo. Os copos então giram sobre uma porta de descarga e despejam o volume no ensacador abaixo.
Este método apresenta uma compensação mecânica clara. Enchedoras volumétricas oferecem alta velocidade e extrema simplicidade mecânica. Eles não possuem células de carga complexas e algoritmos de escala. No entanto, eles fornecem menor precisão em comparação com a pesagem gravimétrica. Se a densidade do seu produto flutuar, o peso final do saco irá flutuar. Você deve garantir que a densidade do produto permaneça altamente consistente para usar copos volumétricos de maneira eficaz.
O empacotamento de líquidos requer sistemas de bombeamento especializados. Molhos, condimentos e líquidos químicos exigem controle volumétrico preciso. As bombas de pistão atraem um volume específico de líquido para um cilindro no nado costas. O pistão então empurra o líquido para baixo através do tubo de formação para dentro do saco no curso de avanço. As válvulas rotativas direcionam o fluxo do líquido para garantir que ele se mova apenas em uma direção.
Gotejamento é o maior risco em embalagens de líquidos. Você deve usar bicos de fechamento positivo na extremidade do tubo de enchimento. Esses bicos vedam completamente entre os ciclos usando atuadores pneumáticos. Eles evitam que qualquer fluido pingue na zona de vedação. O líquido na zona de vedação garante uma falha na vedação e um saco com vazamento. Cortes limpos são obrigatórios para aplicações líquidas. Para produtos altamente viscosos ou líquidos com partículas como salsa, a tremonha requer agitação contínua para manter os sólidos em suspensão.
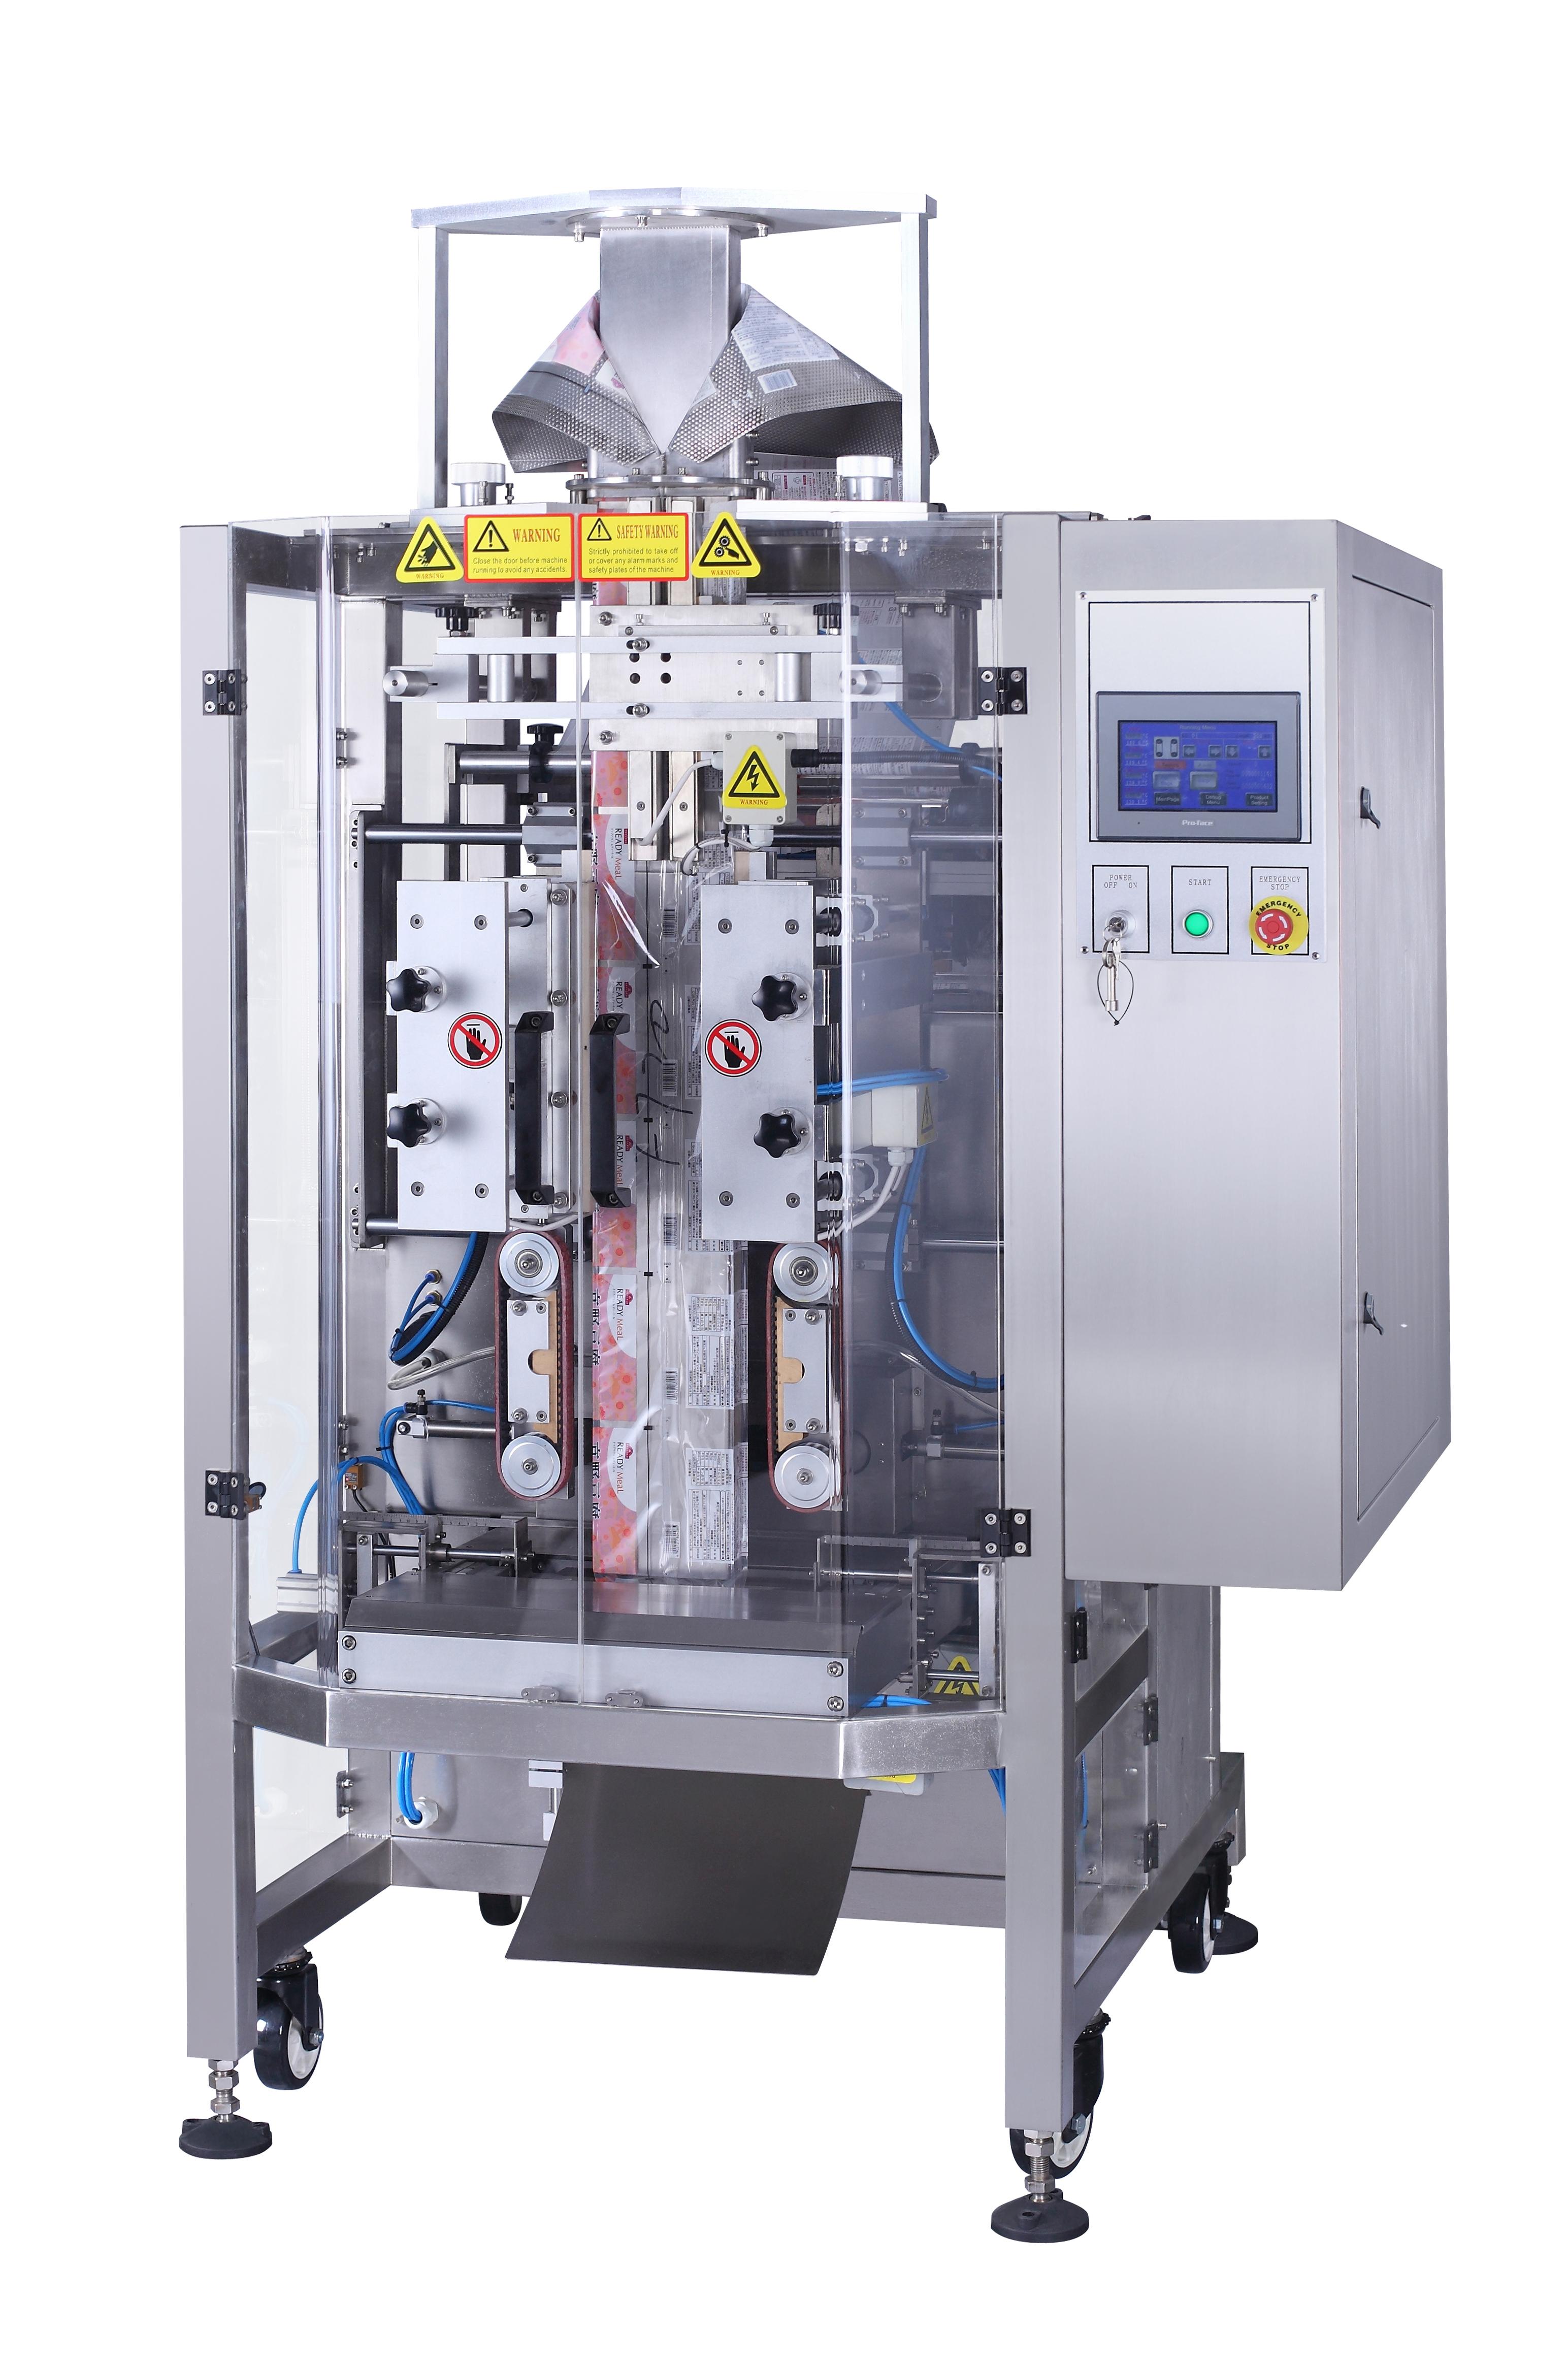
A integração mecânica e de software deve ser perfeita. Você deve cronometrar a queda do produto exatamente com o fechamento das mandíbulas de vedação. Se as mandíbulas fecharem muito cedo, elas esmagam o produto. Se eles fecharem tarde demais, você perderá um tempo de ciclo valioso. O sincronismo perfeito requer programação precisa do PLC e servomotores responsivos que acionam o carro da mandíbula.
UM A máquina de embalagem de alta velocidade geralmente utiliza tecnologia de movimento contínuo. O movimento intermitente interrompe o filme em cada selagem, limitando o rendimento. O movimento contínuo mantém o filme movendo-se para baixo constantemente enquanto as mandíbulas viajam verticalmente com ele. O ciclo de dosagem deve acompanhar esse movimento rápido e ininterrupto. Enchedoras lentas não podem emparelhar com ensacadeiras de movimento contínuo. O enchedor deve descarregar o produto em um conjunto compacto e rápido para caber entre as mandíbulas móveis.
Você deve examinar a física do produto que cai através do tubo de formação. A gravidade atua uniformemente, mas a resistência do ar altera tudo dentro do espaço confinado do tubo. Produtos densos caem rapidamente em um grupo compacto. Produtos leves ou aerodinâmicos vibram e se espalham durante a queda. Essa propagação alonga a carga do produto, aumentando o risco de o produto ficar preso na vedação.
Tempos de acomodação mais longos retardam toda a sua operação. Produtos aerodinâmicos podem exigir portas de preparação dentro do tubo. Essas portas pneumáticas capturam o produto até a metade, agrupam-no em um aglomerado compacto e o deixam cair por uma distância menor no saco. As correias suspensas a vácuo também podem ajudar a controlar a velocidade do filme para corresponder ao tempo de estabilização. Você deve projetar a dinâmica de queda para manter o rendimento.
Os sistemas alimentados por gravidade exigem espaço vertical significativo. As balanças com vários cabeçotes ficam bem acima da ensacadora. O produto deve cair da balança, passando pelo funil de transição e descendo pelo tubo formador. Você deve medir a altura do teto antes de especificar o equipamento. A falta de espaço vertical continua a ser uma falha de integração comum que obriga as fábricas a abrir buracos nos seus telhados ou a abandonar o projecto.
Freqüentemente, você precisa de suporte estrutural acima da ensacadora. Os mezaninos fornecem uma plataforma para escala e acesso seguro para os operadores realizarem o saneamento. Elevadores de canecas ou transportadores inclinados devem transportar o produto até a balança. Você deve planejar a pegada logística para todos esses componentes. A área total do sistema é muito maior do que apenas a ensacadora.
O produto dosado determina a escolha do filme, que determina a tecnologia de vedação. Os laminados multicamadas requerem vedação térmica constante. As mandíbulas mantêm uma temperatura definida usando aquecedores de cartucho e termopares para derreter a camada interna de selante. Filmes não suportados como polietileno (PE) requerem vedação por impulso. As mandíbulas de impulso aquecem instantaneamente através de um fio de fita e esfriam enquanto mantêm a vedação fechada.
Produtos líquidos ou muito empoeirados complicam a vedação. Os pós podem revestir a camada interna do filme, evitando a fusão do plástico. Os líquidos podem salpicar para a zona de vedação. Você precisa de películas de barreira específicas para lidar com essas condições. Você também precisa de perfis de mandíbula especializados. As mandíbulas serrilhadas eliminam melhor a contaminação menor do que as mandíbulas planas, aplicando pressão concentrada nos picos das serrilhas. A combinação certa garante vedações herméticas.
O design higiênico é fundamental em ambientes alimentícios e farmacêuticos. Você deve avaliar as classificações de proteção de ingresso (IP) de cada gabinete elétrico e motor. IP65 protege contra jatos de água de baixa pressão. IP69K suporta lavagens de alta pressão e alta temperatura. Tanto a unidade de dosagem quanto o ensacador devem atender aos requisitos de saneamento específicos da sua instalação.
A integração de dois equipamentos separados complica a conformidade. Os regulamentos da FDA, FSMA ou USDA se aplicam a todo o sistema. Os coletores, calhas de transição e suportes de montagem devem apresentar soldas sanitárias contínuas. Não pode haver pontos de captura, superfícies horizontais planas ou fios expostos onde as bactérias possam se abrigar. Todo o sistema integrado deve passar por rigorosas inspeções de higiene antes do início da produção.
Sistemas de controle independentes criam gargalos na comunicação. Quando o enchedor e o ensacador utilizam diferentes controladores lógicos programáveis (PLCs), eles devem trocar sinais de “handshake” conectados. O enchedor envia um sinal dizendo “Estou pronto para largar”. O ensacador envia um sinal dizendo “Estou pronto para receber”. Esse vaivém introduz atrasos de milissegundos no ciclo.
Esses atrasos aumentam ao longo de milhares de ciclos, fazendo com que você perca uma produtividade significativa. Especifique um sistema de controle de fonte única sempre que possível. Se você precisar usar CLPs separados, exija protocolos de comunicação industrial padronizados. EtherNet/IP ou PROFINET fornecem troca de dados mais rápida e confiável do que a lógica de relé cabeada. A comunicação perfeita elimina atrasos no handshake e permite uma Máquina VFFS para funcionar em seu verdadeiro limite mecânico.
A poeira é um enorme risco operacional em aplicações de pó. Partículas transportadas pelo ar revestem os sensores ópticos, causando leituras falsas e falhas na máquina. A poeira se acumula na zona de vedação, prejudicando a integridade da vedação. A eletricidade estática torna o problema exponencialmente pior. A estática faz com que os pós se agarrem ao interior do tubo formador e à trama interna do filme, garantindo a contaminação da vedação.
Você deve implementar táticas ativas de mitigação. Envolva completamente as cabeças doseadoras para conter partículas transportadas pelo ar. Instale portas de extração de poeira perto do funil de transição para exercer pressão negativa sobre a poeira. Monte barras de eliminação de estática no carro de desenrolamento do filme. Essas barras ionizam o ar e neutralizam a carga estática antes que o filme se forme em um tubo ao redor do colar.
Você não pode confiar cegamente no peso da dosagem inicial. O sistema de dosagem automática requer validação contínua. Os controladores de peso posteriores pesam cada saco selado à medida que ele sai da máquina. Eles rejeitam sacos fora de tolerância automaticamente usando empurradores pneumáticos. Mais importante ainda, eles alimentam os dados de volta ao preenchedor para ajustar o peso alvo dinamicamente se a tendência mudar.
A integração espacial dos equipamentos de inspeção é crucial. Detectores de metal ou sistemas de raios X devem se encaixar perfeitamente na linha. Você pode colocar detectores de metais na garganta entre o sistema de dosagem e o ensacador para inspecionar o produto em queda livre. Alternativamente, você pode inspecionar o saco acabado imediatamente após selá-lo na esteira de descarga. A integração do software garante que qualquer saco contaminado seja rastreado através de registros de turno e rejeitado de forma confiável.
Nunca aceite entrega sem um rigoroso Teste de Aceitação de Fábrica (FAT). Testar o ensacador e o enchedor separadamente não prova nada. Você deve testá-los como um sistema totalmente integrado no fabricante. Descreva uma lista de verificação rigorosa do FAT antes de assinar o pedido de compra para responsabilizar o fornecedor.
Execute o material de produção real, não um substituto.
Use a estrutura exata do filme e a largura do rolo que você usará na fábrica.
Teste o sistema na velocidade de produção contratada por uma hora contínua.
Verifique os tempos de troca trocando os tubos de formação e as ferramentas de dosagem.
Execute procedimentos completos de desmontagem de saneamento para verificar o projeto higiênico.
Tome as seguintes ações imediatas para especificar sua linha de embalagem:
Documente a densidade aparente exata, as características de fluxo e os pesos alvo do seu produto antes de entrar em contato com os fornecedores.
Meça o espaço vertical da sua instalação e as restrições de área ocupada no local de instalação específico.
Defina as sacolas por minuto (BPM) necessárias e as margens máximas aceitáveis de desperdício de material.
Solicite um teste físico de execução do produto dos fabricantes de equipamentos selecionados usando seu filme de produção real em um máquina vertical de preenchimento e selagem.
R: Os sistemas volumétricos medem o produto por espaço físico usando copos ou cavidades. Os sistemas gravimétricos medem o produto pelo peso real usando células de carga. O equipamento gravimétrico proporciona maior precisão para produtos com densidades aparentes variadas. Equipamentos volumétricos oferecem velocidades de ciclo mais rápidas e simplicidade mecânica para produtos altamente uniformes.
R: Embora a estrutura base da máquina às vezes possa ser adaptada, o manuseio de ambas requer cabeçotes de dosagem, formação de tubos e perfis de mandíbula de vedação completamente diferentes. Os pós precisam de brocas e controle de poeira. Os líquidos precisam de bombas e bicos de corte positivo. As trocas frequentes entre os dois são altamente impraticáveis.
R: Balanças com vários cabeçotes calculam combinações ideais de peso em frações de segundo em várias caçambas. Por avaliar múltiplas opções simultaneamente, o ensacador nunca precisa esperar que uma única balança se acomode e atinja o peso exato. Esta prontidão contínua maximiza a velocidade do ciclo.
R: O produto na zona de vedação geralmente é causado por problemas de temporização entre a queda do sistema de dosagem e o fechamento da mandíbula. Também pode ser causado por eletricidade estática que faz o produto aderir ao filme ou por um design inadequado do tubo que prolonga o tempo de queda do produto.
R: Calcule suas sacas atuais por minuto em relação à produção da nova máquina para encontrar o aumento diário de produção. Considere a redução do desperdício de material alcançada pelo novo sistema de dosagem. Combine o aumento da produtividade e o rendimento do material para determinar o retorno operacional do investimento.


