
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 2026-09-07 ที่มา: เว็บไซต์


คอขวดที่แท้จริงในบรรจุภัณฑ์อัตโนมัติไม่ค่อยเกี่ยวข้องกับกลไกการบรรจุถุงเลย เรามองเห็นอยู่เสมอว่าปัญหาที่แท้จริงอยู่ที่การประสานข้อมูลระหว่างเครื่องบรรจุถุงและเครื่องบรรจุ ผู้จัดการโรงงานมักจะอัพเกรดอุปกรณ์บรรจุถุงโดยหวังว่าจะได้รับปริมาณงานเพิ่มขึ้นอย่างมาก เพียงเพื่อจะพบว่าเครื่องบรรจุถุงแบบรวดเร็วไม่สามารถชดเชยการเติมที่ช้าหรือไม่ถูกต้องได้ เส้นทั้งหมดเคลื่อนที่เร็วเท่ากับจุดอ่อนที่สุดเท่านั้น ระบบที่ไม่ตรงกันทำให้เกิดอาการปวดหัวในการปฏิบัติงานอย่างรุนแรง การให้ผลิตภัณฑ์ที่มากเกินไปจะทำลายผลผลิตวัสดุ การหยดผลิตภัณฑ์ที่ไม่เหมาะสมทำให้เกิดการปนเปื้อนของซีล ส่งผลให้ถุงถูกปฏิเสธและการทำงานซ้ำที่ยุ่งเหยิง ประสิทธิภาพของอุปกรณ์โดยรวม (OEE) ลดลง ในขณะที่ผู้ปฏิบัติงานต้องเผชิญกับเวลาหยุดทำงานบ่อยครั้งเพื่อทำความสะอาดและนำกระดาษที่ติดออก คุณไม่สามารถแก้ไขปัญหาเหล่านี้ได้โดยการเพิ่มความเร็วของเครื่องจักร คุณต้องประเมินทั้งระบบเป็นหน่วยรวมหน่วยเดียว กรอบการประเมินทางเทคนิคนี้ช่วยให้ผู้จัดการโรงงานและวิศวกรบรรจุภัณฑ์จับคู่ระบบบรรจุถุงกับเทคโนโลยีการจ่ายที่ถูกต้องโดยพิจารณาจากฟิสิกส์ของผลิตภัณฑ์ ข้อกำหนดปริมาณงาน ข้อจำกัดของโรงงาน และค่าความคลาดเคลื่อนของความถูกต้องแม่นยำ
ฟิสิกส์ของผลิตภัณฑ์กำหนดฟิลเลอร์: สถานะทางกายภาพของผลิตภัณฑ์ (ผง เม็ดเล็ก ของเหลว ของแข็งผิดปกติ เปราะบาง) เป็นจุดเริ่มต้นที่ไม่สามารถต่อรองได้สำหรับการเลือกระบบการจ่ายอัตโนมัติ
การซิงโครไนซ์เป็นสิ่งสำคัญ: เครื่องบรรจุภัณฑ์ความเร็วสูงจะมีประสิทธิภาพเท่ากับเวลาตกตะกอนและความเร็วรอบของหน่วยจ่ายที่จับคู่เท่านั้น
ความแม่นยำเทียบกับการให้รางวัล: การลงทุนในการกำหนดปริมาณที่มีความแม่นยำสูง (เช่น เครื่องชั่งแบบผสม) ช่วยลดการแจกแจงผลิตภัณฑ์ โดยชดเชยรายจ่ายฝ่ายทุนเริ่มแรกที่สูงขึ้นในการดำเนินงานที่มีปริมาณมากโดยตรง
ความเสี่ยงในการบูรณาการ: PLC ที่เป็นอิสระระหว่างเครื่องบรรจุและเครื่องบรรจุถุงอาจทำให้เกิดความล่าช้าด้านเวลา จำเป็นต้องมีการควบคุมแบบครบวงจรหรือบูรณาการอย่างราบรื่นเพื่อ OEE ที่เหมาะสมที่สุด
คุณต้องสร้างตัวชี้วัดพื้นฐานที่เข้มงวดก่อนที่จะประเมินอุปกรณ์ ถุงต่อนาที (BPM) ทำหน้าที่เป็นตัววัดปริมาณงานมาตรฐาน แต่ BPM ตามทฤษฎีมักจะละเลยสภาพโรงงานในโลกแห่งความเป็นจริง คุณต้องกำหนดเปอร์เซ็นต์ OEE เป้าหมาย OEE คำนึงถึงความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ เวลาการเปลี่ยนแปลงที่ยอมรับได้ยังมีบทบาทอย่างมากต่อผลผลิตรายวันตามจริง เครื่องจักรที่ทำงานที่ 150 BPM แต่ใช้เวลาสี่ชั่วโมงในการทำความสะอาดระหว่างการรันผลิตภัณฑ์แต่ละครั้ง จะให้ผลผลิตรายวันต่ำกว่าเครื่องจักร 100 BPM ที่ทำความสะอาดภายในยี่สิบนาที
ความคาดหวังปริมาณงานต้องคำนึงถึงเวลารอบระบบทั้งหมด ขีดจำกัดทางกลของเครื่องบรรจุถุงจะไม่มีความหมายใดๆ หากเครื่องบรรจุล่าช้า คุณต้องคำนวณรอบเวลาที่แท้จริงโดยบวกทุกการดำเนินการตามลำดับในกระบวนการ
ระยะเวลาการชั่งน้ำหนักและการจ่ายสารภายในหัวฟิลเลอร์
เวลาขนส่งสินค้าตกผ่านรางเปลี่ยนและท่อขึ้นรูป
การสั่งงานกรามและการซีลต้องใช้เวลาในการละลายชั้นฟิล์ม
ระยะการดึงและปล่อยฟิล์มเพื่อย้ายถุงที่เสร็จแล้วออกจากโซนซีล
เครื่องบรรจุถุงขนาด 120 BPM จับคู่กับตัวบรรจุขนาด 60 BPM จะให้ผลลัพธ์ 60 BPM พอดี คุณต้องปรับความเร็วรอบให้เหมาะสมเพื่อเพิ่มปริมาณงานให้สูงสุด
การบรรจุถุงมากเกินไปจะทำลายผลผลิตวัสดุ คุณต้องคำนวณปริมาณของแถมนี้ตลอดปีงบประมาณ แม้แต่น้ำหนักเพียงไม่กี่กรัมต่อถุงก็ทำให้สูญเสียวัสดุจำนวนมากในโรงงานที่มีปริมาณมาก ติดตามน้ำหนักเกินโดยเฉลี่ยต่อถุงแล้วคูณด้วยปริมาณการผลิตรายวันของคุณ ความทนทานต่อน้ำหนักที่เข้มงวดแสดงให้เห็นถึงเทคโนโลยีการจ่ายสารขั้นสูง อุปกรณ์ที่มีความแม่นยำจะเข้าถึงน้ำหนักเป้าหมายอย่างสม่ำเสมอ ซึ่งช่วยลดค่าเบี่ยงเบนมาตรฐานของน้ำหนักบรรจุของคุณ คุณสามารถกำหนดเป้าหมายให้ใกล้กับน้ำหนักฉลากมากขึ้น เพื่อปกป้องสินค้าคงคลังวัสดุของคุณ
| การเติมเกินต่อถุง (กรัม) | ความเร็วของสาย (BPM) | การเปลี่ยนแปลงต่อวัน (8 ชั่วโมง) | การสูญเสียวัสดุต่อปี (ปอนด์) |
|---|---|---|---|
| 2ก | 60 | 1 | 3,960 ปอนด์ |
| 2ก | 120 | 2 | 15,840 ปอนด์ |
| 5ก | 60 | 1 | 9,900 ปอนด์ |
| 5ก | 120 | 2 | 39,600 ปอนด์ |
สินค้าที่ติดอยู่ในบริเวณซีลทำให้เกิดการรั่วซึม ผู้รั่วไหลจะทำลายความสดของผลิตภัณฑ์และก่อให้เกิดความยุ่งเหยิงรองในกรณีการขนส่ง ผลิตภัณฑ์ต่อท้ายยังคงเป็นผู้ร้ายหลัก หากการหยอดผลิตภัณฑ์ใช้เวลานานเกินไป ชิ้นส่วนจะหล่นลงมาในขณะที่ปากปิด ระยะเวลาการหยดที่ไม่เหมาะสมรับประกันการปนเปื้อนของซีล คุณต้องกำหนดความสำเร็จโดยใช้อัตราข้อบกพร่องเฉพาะ โดยมีเป้าหมายให้ซีลล้มเหลวน้อยกว่า 0.1%
การบรรลุเป้าหมายนี้ต้องใช้จังหวะเวลาที่เหมาะสมระหว่างการปล่อยผลิตภัณฑ์และการกระตุ้นกราม สินค้าจะต้องเคลียร์โซนซีลให้เรียบร้อยก่อนที่กรามจะบรรจบกัน ผู้ปฏิบัติงานตรวจสอบสิ่งนี้โดยใช้การทดสอบอ่างน้ำสุญญากาศหรือการทดสอบการระเบิดบนพื้นโรงงาน ซีลที่สะอาดช่วยให้มั่นใจในความปลอดภัยของผลิตภัณฑ์และยืดอายุการเก็บ หากคุณเห็นผลิตภัณฑ์ติดอยู่ในซีลแนวนอน คุณจะรู้ได้ทันทีว่ารอบการจ่ายสารของคุณอยู่นอกเฟสเนื่องจากการดึงฟิล์มของคุณ
เครื่องชั่งน้ำหนักแบบหลายหัวครองภาคส่วนอาหารแข็ง พวกเขาจัดการกับของว่าง อาหารแช่แข็ง ฮาร์ดแวร์ และผลิตภัณฑ์สด ช่างกลอาศัยถังชั่งน้ำหนักหลายใบที่จัดเรียงเป็นวงกลม ผลิตภัณฑ์ป้อนเข้าด้านบนผ่านกรวยกระจายและกระจายลงในถังเหล่านี้โดยใช้ถาดป้อนแนวรัศมีแบบสั่น กะพ้อแต่ละอันจะชั่งน้ำหนักเนื้อหาอย่างอิสระโดยใช้โหลดเซลล์ที่มีความไวสูง
อัลกอริธึมภายในทำการคำนวณอย่างรวดเร็ว โดยจะประเมินน้ำหนักในบัคเก็ตที่มีอยู่ทั้งหมด และเลือกชุดค่าผสมเฉพาะของบัคเก็ตที่เท่ากับน้ำหนักเป้าหมาย กระบวนการนี้เกิดขึ้นในเสี้ยววินาที ก สเกลแบบผสม ช่วยลดการแจกแถมในขณะที่รักษาความเร็วสูง มันยังคงเป็นวิธีแก้ปัญหาที่แม่นยำที่สุดสำหรับของแข็งผิดปกติ สำหรับผลิตภัณฑ์ที่มีความเหนียว เช่น กัมมี่หรือสัตว์ปีกสด วิศวกรจะระบุพื้นผิวถังที่มีรอยบุ๋มเพื่อป้องกันไม่ให้ผลิตภัณฑ์เกาะติดกับโลหะ
สิ่งของที่บอบบางต้องใช้การดูแลอย่างอ่อนโยน สินค้าอบ ของว่างที่เปราะ และแครกเกอร์ไม่สามารถทนต่อแรงโน้มถ่วงที่ลดลงตามมาตรฐานได้ ความเร็วกระแทกสูงทำให้ผลิตภัณฑ์แตกเป็นเสี่ยง ทำให้เกิดฝุ่นและเศษเล็กเศษน้อยภายในถุงในระดับที่ยอมรับไม่ได้ เครื่องชั่งน้ำหนักแบบหลายหัวมาตรฐานมักทำผลิตภัณฑ์ตกมากเกินไปและเร็วเกินไปสำหรับการใช้งานเหล่านี้ คุณต้องแก้ไขกระบวนการจ่ายสารเพื่อปกป้องความสมบูรณ์ของผลิตภัณฑ์
การบูรณาการต้องใช้ส่วนประกอบพิเศษ ท่อขึ้นรูปที่ทำมุมจะลดความเร็วการตกในแนวตั้งโดยบังคับให้ผลิตภัณฑ์เลื่อนแทนที่จะตกอย่างอิสระ กลไกการจัดเตรียมจะจับและปล่อยผลิตภัณฑ์ตามขั้นตอน เครื่องชั่งน้ำหนักเชิงเส้นแบบพิเศษเลื่อนผลิตภัณฑ์เข้าไปเบา ๆ เครื่องบรรจุแนวตั้ง . วิศวกรมักจะเคลือบรางเปลี่ยนผ่านด้วยโพลียูรีเทนเพื่อดูดซับพลังงานกระแทก การจัดการอย่างอ่อนโยนช่วยป้องกันเศษและชิ้นส่วนที่แตกหักมากเกินไป
ผงมีพฤติกรรมแตกต่างกันไปตามคุณสมบัติทางกายภาพ ผงที่ไหลอย่างอิสระเช่นน้ำตาลทรายจะเคลื่อนที่ได้ง่ายและตกลงมาอย่างคาดเดาได้ ผงที่ไม่ไหลลื่น เช่น แป้ง เวย์โปรตีน หรือเครื่องเทศ มักจะจับกันเป็นก้อน เป็นสะพาน และมีรูหนูอยู่ภายในถัง คุณต้องแยกความแตกต่างระหว่างสองประเภทนี้ เนื่องจากพฤติกรรมทางกายภาพเป็นตัวกำหนดเครื่องมือสว่านเฉพาะที่จำเป็น
เครื่องมือสว่านประกอบด้วยสกรูที่ขับเคลื่อนด้วยเซอร์โวและกรวยโดยรอบ คุณต้องปรับแต่งส่วนประกอบเหล่านี้สำหรับผงเฉพาะ ผงที่ไหลอย่างอิสระต้องใช้แผ่นสปินเนอร์ที่ด้านล่างของสว่านเพื่อป้องกันการหยดระหว่างรอบที่ไม่สามารถควบคุมได้ ผงที่ไม่ไหลอย่างอิสระต้องใช้ใบมีดกวนอิสระที่หมุนอยู่ภายในถังเพื่อบังคับผงลงในเที่ยวบินของสว่าน เครื่องมือที่เหมาะสมช่วยให้มั่นใจได้ว่าจะได้ปริมาณที่สม่ำเสมอและแม่นยำทุกรอบ โดยไม่ทำให้ผงรั่วเข้าไปในบริเวณซีล
การบรรจุตามปริมาตรทำงานได้ดีกับผลิตภัณฑ์ที่มีความหนาแน่นสม่ำเสมอ ข้าว ถั่ว และอาหารสัตว์เลี้ยงบางชนิดเข้าได้กับหมวดหมู่นี้อย่างสมบูรณ์แบบ ระบบจะวัดโดยปริมาตรมากกว่าน้ำหนัก ถ้วยยืดไสลด์แบบหมุนได้จะเติมผลิตภัณฑ์ขณะที่ผ่านใต้ถังพัก แปรงที่อยู่นิ่งจะขูดด้านบนของระดับถ้วย จากนั้นถ้วยจะหมุนผ่านช่องระบายและวางปริมาตรลงในเครื่องบรรจุถุงด้านล่าง
วิธีนี้นำเสนอข้อดีข้อเสียทางกลที่ชัดเจน ตัวเติมปริมาตรให้ความเร็วสูงและความเรียบง่ายทางกลขั้นสูงสุด เนื่องจากขาดโหลดเซลล์ที่ซับซ้อนและอัลกอริธึมของเครื่องชั่ง อย่างไรก็ตาม มีความแม่นยำต่ำกว่าเมื่อเทียบกับการชั่งน้ำหนักแบบกราวิเมตริก หากความหนาแน่นของผลิตภัณฑ์ของคุณผันผวน น้ำหนักถุงสุดท้ายก็จะผันผวน คุณต้องแน่ใจว่าความหนาแน่นของผลิตภัณฑ์ของคุณยังคงมีความสม่ำเสมอสูงจึงจะใช้ถ้วยวัดปริมาตรได้อย่างมีประสิทธิภาพ
ของเหลวในบรรจุภัณฑ์ต้องใช้ระบบปั๊มแบบพิเศษ ซอส เครื่องปรุงรส และสารเคมีเหลวต้องการการควบคุมปริมาตรที่แม่นยำ ปั๊มแบบลูกสูบจะดึงของเหลวตามปริมาตรที่กำหนดเข้าไปในกระบอกสูบขณะตีกรรเชียง จากนั้นลูกสูบจะดันของเหลวลงไปผ่านท่อขึ้นรูปเข้าไปในถุงในจังหวะเดินหน้า วาล์วโรตารีจะควบคุมการไหลของของเหลวเพื่อให้แน่ใจว่าของเหลวจะเคลื่อนที่ไปในทิศทางเดียวเท่านั้น
การหยดเป็นความเสี่ยงที่ใหญ่ที่สุดในบรรจุภัณฑ์ของเหลว คุณต้องใช้หัวฉีดปิดเชิงบวกที่ปลายท่อเติม หัวฉีดเหล่านี้จะปิดผนึกอย่างสมบูรณ์ระหว่างรอบโดยใช้ตัวกระตุ้นแบบนิวแมติก ป้องกันไม่ให้ของเหลวหยดเข้าไปในบริเวณซีล ของเหลวในบริเวณซีลช่วยรับประกันการซีลที่ล้มเหลวและถุงรั่ว การตัดแบบสะอาดเป็นสิ่งจำเป็นสำหรับการใช้งานของเหลว สำหรับผลิตภัณฑ์ที่มีความหนืดสูงหรือของเหลวที่มีอนุภาคเช่นซัลซ่า ถังจะต้องกวนอย่างต่อเนื่องเพื่อให้ของแข็งแขวนลอย
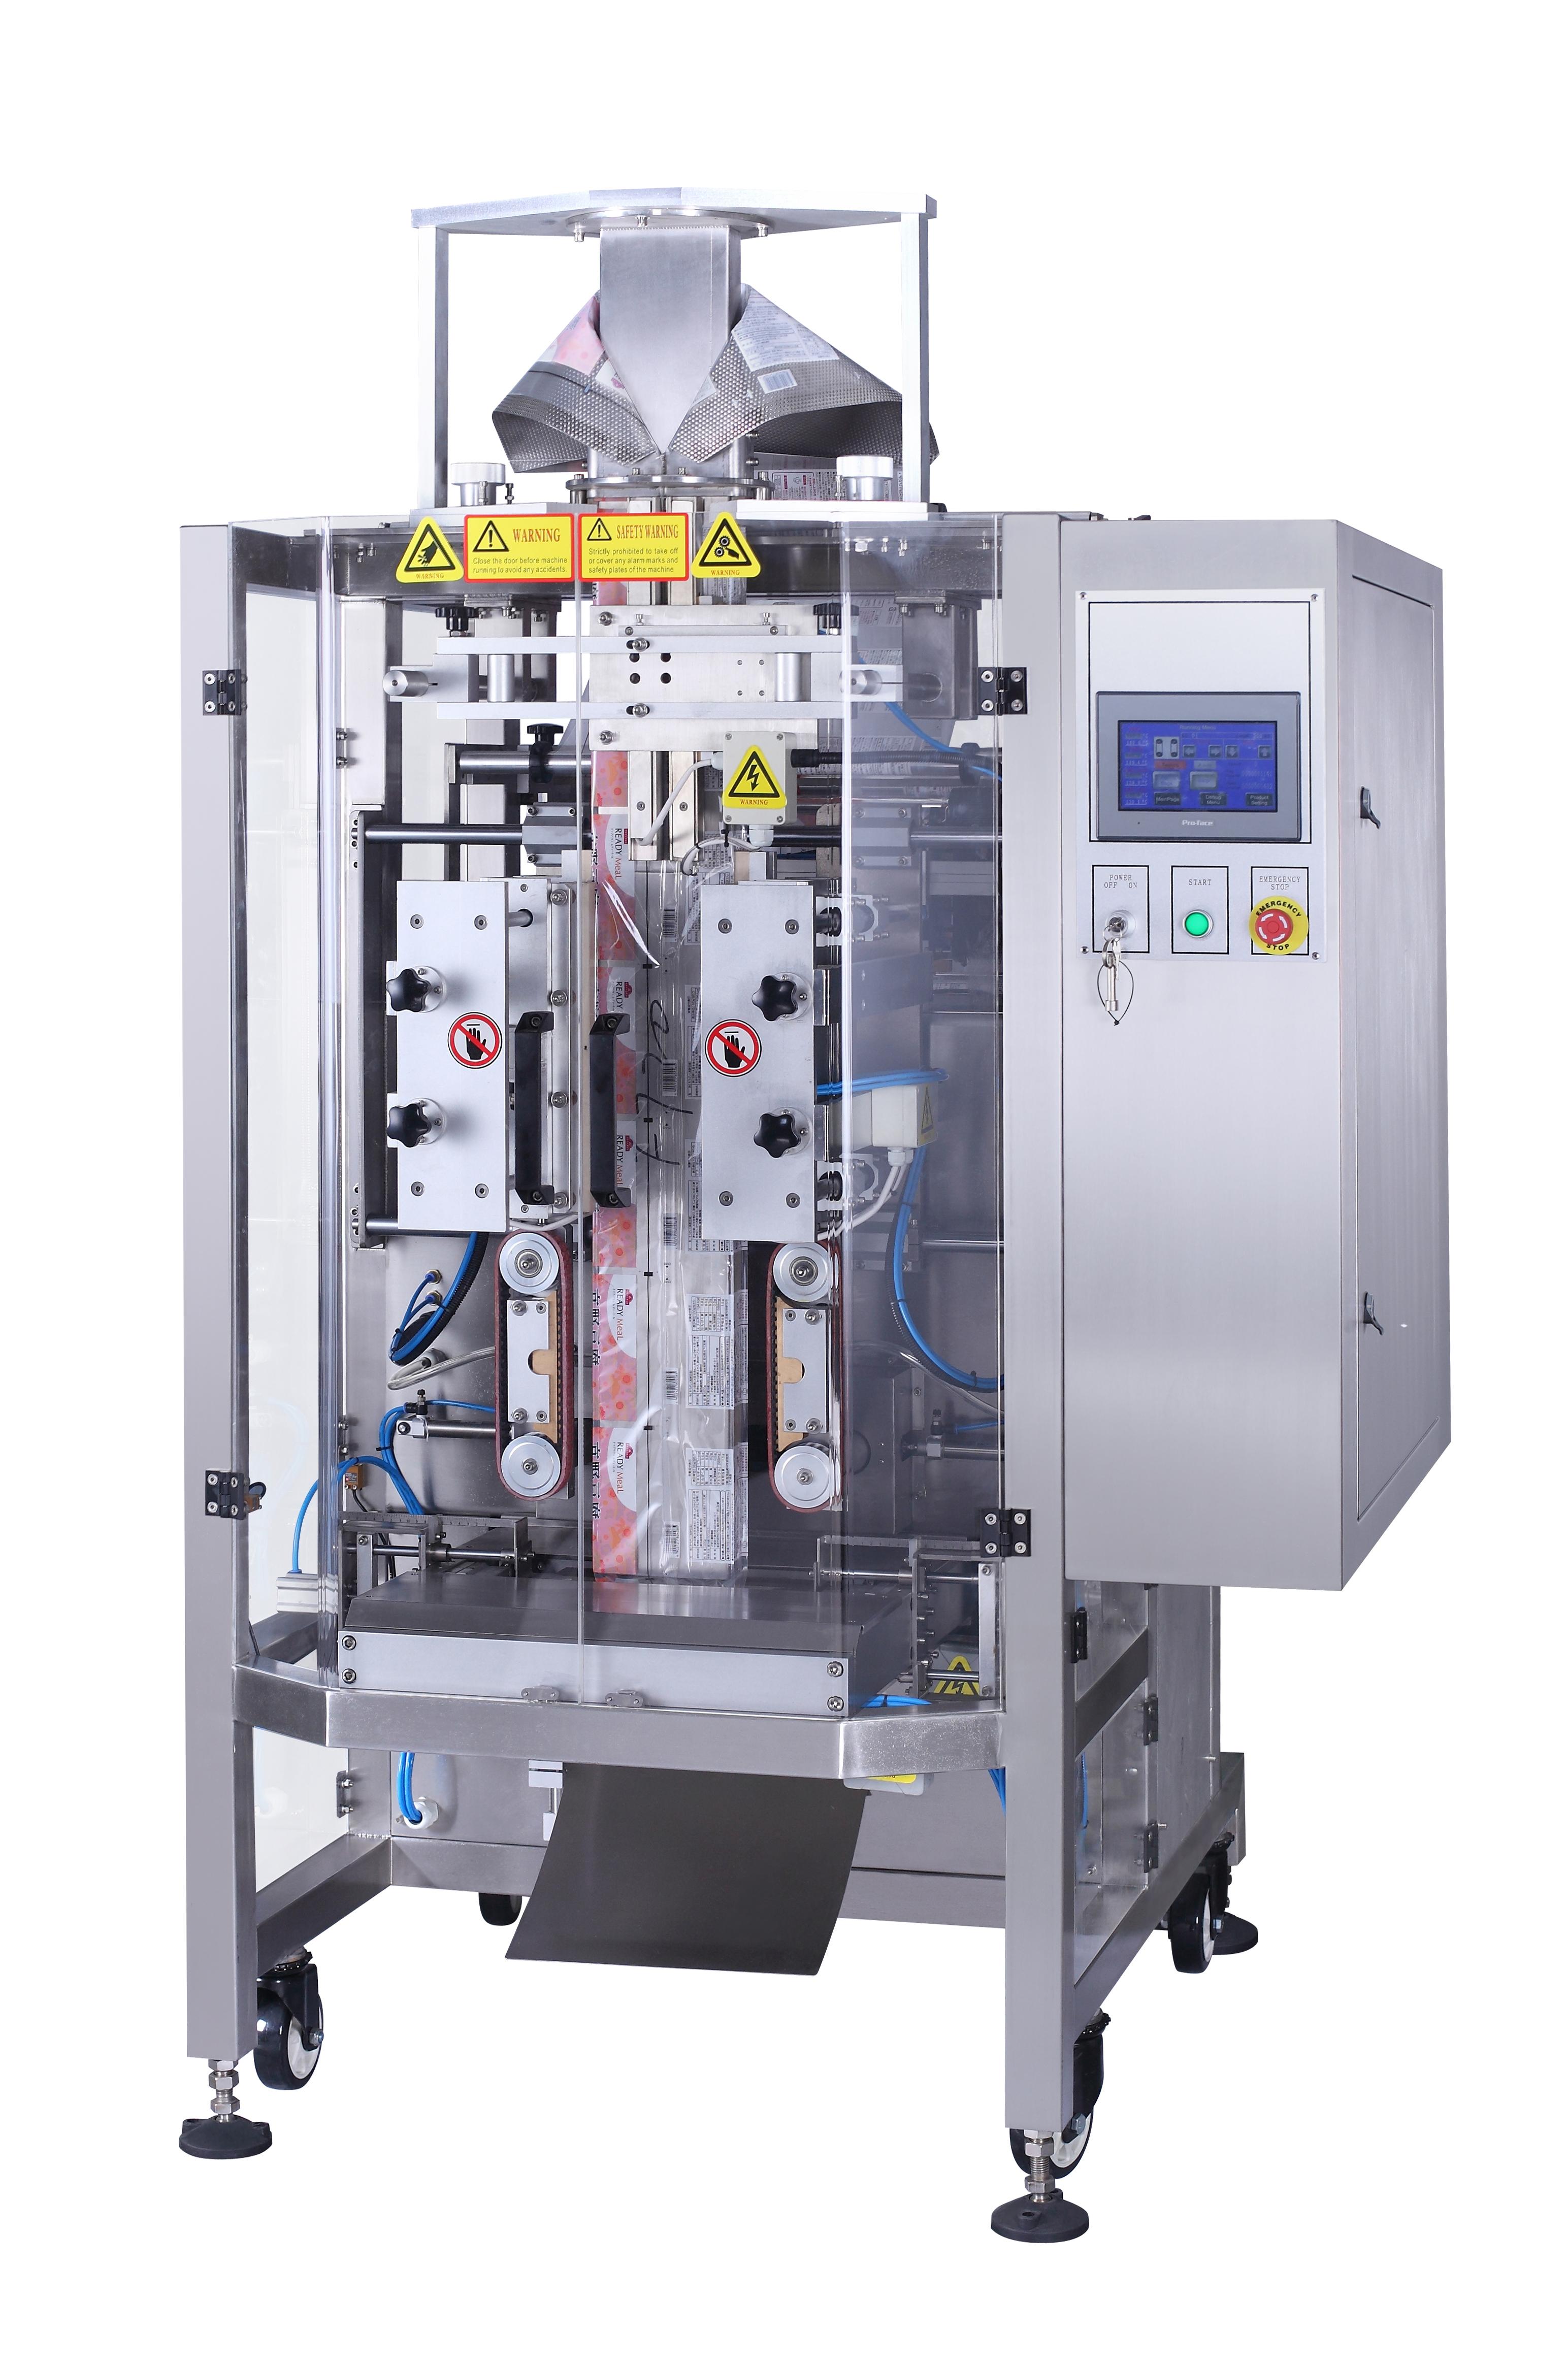
การรวมระบบเครื่องกลและซอฟต์แวร์จะต้องไม่มีที่ติ คุณต้องกำหนดเวลาให้ผลิตภัณฑ์หล่นลงตรงกับการปิดปากจับซีล หากขากรรไกรปิดเร็วเกินไป จะทำให้ผลิตภัณฑ์บดขยี้ หากปิดช้าเกินไป คุณจะสูญเสียรอบเวลาอันมีค่าไป เวลาที่สมบูรณ์แบบต้องอาศัยการตั้งโปรแกรม PLC ที่แม่นยำและเซอร์โวมอเตอร์ที่ตอบสนองซึ่งขับเคลื่อนแคร่ขากรรไกร
ก เครื่องบรรจุภัณฑ์ความเร็วสูง มักใช้เทคโนโลยีการเคลื่อนที่ต่อเนื่อง การเคลื่อนไหวเป็นระยะๆ จะหยุดฟิล์มทุกครั้งที่มีการซีล ซึ่งเป็นการจำกัดปริมาณงาน การเคลื่อนไหวอย่างต่อเนื่องทำให้ฟิล์มเคลื่อนลงอย่างต่อเนื่องในขณะที่กรามเคลื่อนที่ในแนวตั้งด้วย วงจรการจ่ายยาต้องสอดคล้องกับการเคลื่อนไหวที่รวดเร็วและไม่หยุดนิ่งนี้ ฟิลเลอร์ที่เชื่องช้าไม่สามารถจับคู่กับเครื่องบรรจุถุงแบบเคลื่อนที่ต่อเนื่องได้ ฟิลเลอร์จะต้องปล่อยผลิตภัณฑ์ในกลุ่มที่แน่นและรวดเร็วเพื่อให้พอดีกับระหว่างกรามที่เคลื่อนไหว
คุณต้องตรวจสอบฟิสิกส์ของผลิตภัณฑ์ที่ตกลงผ่านท่อขึ้นรูป แรงโน้มถ่วงทำหน้าที่สม่ำเสมอ แต่แรงต้านของอากาศเปลี่ยนแปลงทุกสิ่งภายในพื้นที่จำกัดของท่อ สินค้าที่มีความหนาแน่นตกลงอย่างรวดเร็วในกระจุกที่แน่นหนา ผลิตภัณฑ์น้ำหนักเบาหรือตามหลักอากาศพลศาสตร์จะกระพือปีกและกระจายออกไปในระหว่างการดรอป การแพร่กระจายนี้ทำให้ค่าใช้จ่ายผลิตภัณฑ์ยืดเยื้อ เพิ่มความเสี่ยงที่ผลิตภัณฑ์ต่อท้ายจะติดอยู่ในซีล
ระยะเวลาในการตกตะกอนที่นานขึ้นจะทำให้การดำเนินการทั้งหมดของคุณช้าลง ผลิตภัณฑ์แอโรไดนามิกอาจต้องมีประตูกั้นภายในท่อ ประตูนิวแมติกเหล่านี้จะจับผลิตภัณฑ์ลงครึ่งหนึ่ง จัดกลุ่มใหม่เป็นกลุ่มที่แน่นหนา และปล่อยลงในถุงในระยะที่สั้นลง สายพานแบบดึงลงสุญญากาศยังช่วยควบคุมความเร็วฟิล์มให้ตรงกับเวลาที่ตกตะกอน คุณต้องออกแบบวิศวกรรมดรอปไดนามิกเพื่อรักษาปริมาณงาน
ระบบที่ป้อนด้วยแรงโน้มถ่วงต้องการพื้นที่แนวตั้งจำนวนมาก เครื่องชั่งน้ำหนักแบบหลายหัวตั้งอยู่สูงเหนือเครื่องบรรจุถุง ผลิตภัณฑ์จะต้องตกจากเครื่องชั่ง ผ่านกรวยเปลี่ยนผ่าน และลงจากท่อขึ้นรูป คุณต้องวัดความสูงของเพดานก่อนระบุอุปกรณ์ การขาดระยะห่างในแนวดิ่งยังคงเป็นความล้มเหลวในการบูรณาการร่วมกัน ซึ่งบังคับให้พืชต้องเจาะรูบนหลังคาหรือละทิ้งโครงการ
คุณมักจะต้องการการรองรับเชิงโครงสร้างเหนือเครื่องบรรจุถุง ชั้นลอยเป็นแพลตฟอร์มสำหรับปรับขนาดและเข้าถึงได้อย่างปลอดภัยสำหรับผู้ปฏิบัติงานเพื่อดำเนินการสุขอนามัย ลิฟต์กระพ้อหรือสายพานลำเลียงแบบลาดเอียงต้องขนส่งผลิตภัณฑ์ตามขนาดที่กำหนด คุณต้องวางแผนรอยทางลอจิสติกส์สำหรับส่วนประกอบเหล่านี้ทั้งหมด พื้นที่วางระบบทั้งหมดมีขนาดใหญ่กว่าเครื่องบรรจุถุงเพียงอย่างเดียวมาก
ผลิตภัณฑ์ที่โดสจะกำหนดตัวเลือกฟิล์มของคุณ ซึ่งเป็นตัวกำหนดเทคโนโลยีการซีลของคุณ ลามิเนตหลายชั้นต้องมีการปิดผนึกด้วยความร้อนอย่างต่อเนื่อง ขากรรไกรจะรักษาอุณหภูมิที่ตั้งไว้โดยใช้เครื่องทำความร้อนแบบคาร์ทริดจ์และเทอร์โมคัปเปิลเพื่อละลายชั้นเคลือบหลุมร่องฟันด้านใน ฟิล์มที่ไม่รองรับ เช่น โพลีเอทิลีน (PE) จำเป็นต้องมีการซีลแบบอิมพัลส์ ปากคีบแรงกระตุ้นจะร้อนขึ้นทันทีผ่านสายริบบิ้นและเย็นลงในขณะที่ปิดซีลไว้
ผลิตภัณฑ์ที่เป็นของเหลวหรือมีฝุ่นมากจะทำให้การปิดผนึกยุ่งยาก ผงสามารถเคลือบชั้นฟิล์มด้านในเพื่อป้องกันไม่ให้พลาสติกหลอมละลาย ของเหลวสามารถกระเซ็นเข้าไปในบริเวณซีลได้ คุณต้องมีฟิล์มกั้นเฉพาะเพื่อรับมือกับสภาวะเหล่านี้ คุณต้องมีโปรไฟล์ขากรรไกรแบบพิเศษด้วย ปากฟันเลื่อยจะดันผ่านการปนเปื้อนเล็กน้อยได้ดีกว่าปากแบนโดยการใช้แรงกดที่เข้มข้นที่ยอดของฟันปลา การผสมผสานที่ลงตัวทำให้มั่นใจได้ว่าซีลสุญญากาศ
การออกแบบที่ถูกสุขลักษณะถือเป็นสิ่งสำคัญในสภาพแวดล้อมด้านอาหารและยา คุณต้องประเมินพิกัดการป้องกันทางเข้า (IP) ของตู้ไฟฟ้าและมอเตอร์ทุกตัว IP65 ป้องกันการฉีดน้ำแรงดันต่ำ IP69K ทนต่อการชะล้างด้วยแรงดันสูงและอุณหภูมิสูง ทั้งหน่วยจ่ายสารและเครื่องบรรจุถุงต้องเป็นไปตามข้อกำหนดด้านสุขอนามัยเฉพาะของโรงงานของคุณ
การรวมอุปกรณ์สองชิ้นที่แยกจากกันจะทำให้การปฏิบัติตามข้อกำหนดยุ่งยาก กฎระเบียบของ FDA, FSMA หรือ USDA ใช้กับทั้งระบบ แคตแพน รางเปลี่ยน และขายึดจะต้องมีการเชื่อมอย่างต่อเนื่องที่ถูกสุขลักษณะ ต้องไม่มีจุดจับ พื้นผิวเรียบในแนวนอน หรือมีรอยเปื้อนซึ่งแบคทีเรียสามารถสะสมได้ ระบบบูรณาการทั้งหมดจะต้องผ่านการตรวจสอบสุขอนามัยที่เข้มงวดก่อนเริ่มการผลิต
ระบบควบคุมที่เป็นอิสระทำให้เกิดปัญหาคอขวดในการสื่อสาร เมื่อเครื่องบรรจุและบรรจุถุงใช้ PLC ที่แตกต่างกัน จะต้องแลกเปลี่ยนสัญญาณ 'handshake' แบบเดินสาย เครื่องบรรจุจะส่งสัญญาณว่า 'ฉันพร้อมที่จะทิ้งแล้ว' เครื่องบรรจุถุงจะส่งสัญญาณว่า 'ฉันพร้อมที่จะรับแล้ว' ไปมานี้ทำให้เกิดความล่าช้าเป็นมิลลิวินาทีในวงจร
ความล่าช้าเหล่านี้ประกอบขึ้นเป็นพันๆ รอบ ทำให้คุณสูญเสียปริมาณงานจำนวนมาก ระบุระบบควบคุมแหล่งเดียวทุกครั้งที่เป็นไปได้ หากคุณต้องใช้ PLC แยกกัน จำเป็นต้องมีโปรโตคอลการสื่อสารทางอุตสาหกรรมที่เป็นมาตรฐาน EtherNet/IP หรือ PROFINET ให้การแลกเปลี่ยนข้อมูลที่รวดเร็วและเชื่อถือได้มากกว่าลอจิกรีเลย์แบบเดินสาย การสื่อสารที่ราบรื่นช่วยลดความล่าช้าในการจับมือและช่วยให้ เครื่องจักร VFFS ทำงานที่ขีดจำกัดทางกลที่แท้จริง
ฝุ่นเป็นอันตรายต่อการปฏิบัติงานอย่างมากในการใช้งานที่เป็นผง อนุภาคที่ลอยอยู่ในอากาศจะเคลือบเซ็นเซอร์แบบออปติคัล ทำให้เกิดการอ่านค่าที่ผิดพลาดและทำให้เครื่องทำงานผิดปกติ ฝุ่นเกาะอยู่ในโซนซีล ทำลายความสมบูรณ์ของซีล ไฟฟ้าสถิตทำให้ปัญหาแย่ลงอย่างมาก ไฟฟ้าสถิตทำให้ผงเกาะติดกับด้านในของท่อขึ้นรูปและแผ่นใยด้านในของฟิล์ม รับประกันการปนเปื้อนของซีล
คุณต้องใช้กลยุทธ์การลดผลกระทบอย่างแข็งขัน ปิดหัวจ่ายให้สนิทเพื่อกักเก็บอนุภาคที่ลอยอยู่ในอากาศ ติดตั้งช่องดูดฝุ่นใกล้กับช่องทางเปลี่ยนเพื่อดึงแรงดันลบบนฝุ่น ติดตั้งแถบกำจัดไฟฟ้าสถิตบนแคร่เลื่อนฟิล์ม แท่งเหล่านี้จะแตกตัวเป็นไอออนในอากาศและทำให้ประจุไฟฟ้าสถิตเป็นกลางก่อนที่ฟิล์มจะก่อตัวเป็นท่อรอบๆ คอเสื้อ
คุณไม่สามารถเชื่อถือน้ำหนักการให้ยาเริ่มต้นโดยสุ่มสี่สุ่มห้าได้ ที่ ระบบจ่ายสารอัตโนมัติ ต้องมีการตรวจสอบความถูกต้องอย่างต่อเนื่อง เครื่องตรวจสอบน้ำหนักบนสายพานขั้นปลายจะชั่งน้ำหนักถุงปิดผนึกทุกถุงเมื่อออกจากเครื่อง พวกเขาคัดแยกถุงที่ไม่ยอมรับได้โดยอัตโนมัติโดยใช้ตัวดันแบบนิวแมติก ที่สำคัญกว่านั้นคือจะป้อนข้อมูลกลับไปยังตัวเติมเพื่อปรับน้ำหนักเป้าหมายแบบไดนามิกหากแนวโน้มเบี่ยงเบนไป
การบูรณาการเชิงพื้นที่ของอุปกรณ์ตรวจสอบถือเป็นสิ่งสำคัญ เครื่องตรวจจับโลหะหรือระบบเอ็กซเรย์จะต้องติดตั้งได้อย่างลงตัวในสายการผลิต คุณสามารถวางเครื่องตรวจจับโลหะบริเวณลำคอไว้ระหว่างระบบจ่ายสารและเครื่องบรรจุถุงเพื่อตรวจสอบผลิตภัณฑ์ในลักษณะตกอย่างอิสระ หรือคุณสามารถตรวจสอบถุงที่ทำเสร็จแล้วได้ทันทีหลังจากปิดผนึกบนสายพานลำเลียง การรวมซอฟต์แวร์ช่วยให้มั่นใจได้ว่าถุงที่ปนเปื้อนจะถูกติดตามผ่านระบบบันทึกกะและถูกปฏิเสธอย่างน่าเชื่อถือ
ห้ามรับการส่งมอบโดยปราศจากการทดสอบการยอมรับจากโรงงาน (FAT) อย่างเข้มงวด การทดสอบเครื่องบรรจุถุงและเครื่องบรรจุแยกกันไม่ได้พิสูจน์อะไรเลย คุณต้องทดสอบว่าเป็นระบบบูรณาการเต็มรูปแบบในโรงงานของผู้ผลิต สรุปรายการตรวจสอบ FAT ที่เข้มงวดก่อนที่จะลงนามในใบสั่งซื้อเพื่อให้ผู้ขายรับผิดชอบ
ดำเนินการตามวัตถุดิบการผลิตจริง ไม่ใช่สิ่งทดแทน
ใช้โครงสร้างฟิล์มและความกว้างม้วนที่แน่นอนที่คุณจะใช้ในโรงงาน
ทดสอบระบบด้วยความเร็วการผลิตตามสัญญาเป็นเวลาต่อเนื่องหนึ่งชั่วโมง
ตรวจสอบเวลาการเปลี่ยนแปลงโดยการเปลี่ยนท่อขึ้นรูปและเครื่องมือตวง
ดำเนินการขั้นตอนการรื้อถอนสุขาภิบาลเต็มรูปแบบเพื่อตรวจสอบการออกแบบที่ถูกสุขลักษณะ
ดำเนินการทันทีต่อไปนี้เพื่อระบุสายการบรรจุของคุณ:
บันทึกความหนาแน่นรวม คุณลักษณะการไหล และน้ำหนักเป้าหมายที่แน่นอนของผลิตภัณฑ์ของคุณก่อนติดต่อผู้จำหน่าย
วัดระยะห่างในแนวดิ่งและข้อจำกัดรอยเท้าของโรงงานของคุณที่สถานที่ติดตั้งเฉพาะ
กำหนดถุงต่อนาทีที่ต้องการ (BPM) และอัตราสิ้นเปลืองวัสดุสูงสุดที่ยอมรับได้
ขอการทดสอบการใช้งานผลิตภัณฑ์จริงจากผู้ผลิตอุปกรณ์ที่ได้รับการคัดเลือกโดยใช้ฟิล์มการผลิตจริงของคุณบน เครื่องซีลปากถุงแบบฟอร์มแนวตั้ง.
ตอบ: ระบบปริมาตรจะวัดผลิตภัณฑ์ตามพื้นที่ทางกายภาพโดยใช้ถ้วยหรือช่อง ระบบกราวิเมตริกจะวัดผลิตภัณฑ์ตามน้ำหนักจริงโดยใช้โหลดเซลล์ อุปกรณ์กราวิเมตริกให้ความแม่นยำที่สูงกว่าสำหรับผลิตภัณฑ์ที่มีความหนาแน่นต่างกัน อุปกรณ์วัดปริมาตรให้ความเร็วรอบที่เร็วขึ้นและความเรียบง่ายทางกลไกสำหรับผลิตภัณฑ์ที่มีความสม่ำเสมอสูง
ตอบ: แม้ว่าบางครั้งโครงฐานเครื่องจักรจะสามารถปรับให้เข้ากับการใช้งานได้ แต่การจัดการทั้งสองอย่างต้องใช้หัวจ่าย การขึ้นรูปท่อ และโปรไฟล์กรามซีลที่แตกต่างกันโดยสิ้นเชิง ผงต้องมีสว่านและการควบคุมฝุ่น ของเหลวจำเป็นต้องมีปั๊มและหัวฉีดปิดเชิงบวก การเปลี่ยนแปลงบ่อยครั้งระหว่างทั้งสองเป็นสิ่งที่ทำไม่ได้อย่างมาก
ตอบ: เครื่องชั่งน้ำหนักแบบหลายหัวจะคำนวณการผสมน้ำหนักที่เหมาะสมที่สุดในเสี้ยววินาทีสำหรับถังหลายถัง เนื่องจากระบบจะประเมินหลายตัวเลือกพร้อมกัน เครื่องบรรจุถุงจึงไม่ต้องรอให้เครื่องชั่งตัวใดตัวหนึ่งตกลงและได้น้ำหนักที่แน่นอน ความพร้อมอย่างต่อเนื่องนี้จะเพิ่มความเร็วรอบสูงสุด
ตอบ: ผลิตภัณฑ์ในบริเวณซีลมักเกิดจากปัญหาด้านเวลาระหว่างการตกหล่นของระบบจ่ายยาและการปิดกราม นอกจากนี้ยังอาจเกิดจากไฟฟ้าสถิตที่ทำให้ผลิตภัณฑ์เกาะติดกับฟิล์ม หรือการออกแบบท่อขึ้นรูปที่ไม่เหมาะสมซึ่งทำให้ผลิตภัณฑ์หล่นนานขึ้น
ตอบ: คำนวณปริมาณถุงต่อนาทีในปัจจุบันเทียบกับผลผลิตของเครื่องใหม่เพื่อหาปริมาณการผลิตที่เพิ่มขึ้นในแต่ละวัน ปัจจัยในการลดปริมาณการจ่ายวัสดุที่เกิดขึ้นจากระบบการจ่ายแบบใหม่ รวมปริมาณงานที่เพิ่มขึ้นและผลผลิตวัสดุเพื่อกำหนดผลตอบแทนจากการลงทุนในการดำเนินงานของคุณ


