
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 07.09.2026 Herkunft: Website


Der eigentliche Engpass beim automatisierten Verpacken betrifft selten den Verpackungsmechanismus selbst. Wir sehen immer wieder, dass das eigentliche Problem in der Synchronisierung zwischen der Verpackungsmaschine und dem Füller liegt. Werksleiter rüsten ihre Absackanlagen oft in der Erwartung einer enormen Durchsatzsteigerung auf, stellen dann aber fest, dass eine schnelle Absackmaschine einen langsamen oder ungenauen Abfüller nicht ausgleichen kann. Die gesamte Linie bewegt sich nur so schnell wie ihr schwächstes Glied. Nicht aufeinander abgestimmte Systeme verursachen erhebliche betriebliche Probleme. Übermäßige Produktverschwendung zerstört die Materialausbeute. Unsachgemäße Produkttropfen führen zu einer Verunreinigung der Versiegelung, was zu Ausschussausfällen und unordentlichen Nacharbeiten führt. Die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) sinkt, während die Bediener mit häufigen Ausfallzeiten wegen Reinigung und Beseitigung von Staus konfrontiert sind. Sie können diese Probleme nicht lösen, indem Sie einfach die Maschinengeschwindigkeit erhöhen. Sie müssen das gesamte System als eine einzige integrierte Einheit bewerten. Dieser technische Bewertungsrahmen hilft Werksleitern und Verpackungsingenieuren dabei, ein Absacksystem mit der richtigen Dosiertechnologie basierend auf Produktphysik, Durchsatzanforderungen, Anlagenbeschränkungen und Genauigkeitstoleranzen zu koppeln.
Die Produktphysik bestimmt den Füllstoff: Der physikalische Zustand des Produkts (Pulver, Granulat, Flüssigkeit, unregelmäßiger Feststoff, zerbrechlich) ist der nicht verhandelbare Ausgangspunkt für die Auswahl eines automatischen Dosiersystems.
Synchronisierung ist von entscheidender Bedeutung: Eine Hochgeschwindigkeitsverpackungsmaschine ist nur so effizient wie die Einschwingzeit und die Zyklusgeschwindigkeit ihrer gepaarten Dosiereinheit.
Genauigkeit vs. Give-away: Durch die Investition in eine hochpräzise Dosierung (z. B. eine Kombinationswaage) wird die Produktverschwendung reduziert, wodurch höhere Anfangsinvestitionen bei großvolumigen Betrieben direkt ausgeglichen werden.
Integrationsrisiken: Unabhängige SPS zwischen Füller und Verpackungsmaschine können zu Zeitverzögerungen führen. Für eine optimale OEE sind einheitliche oder nahtlos integrierte Steuerungen erforderlich.
Sie müssen strenge Basismetriken festlegen, bevor Sie Geräte bewerten. Säcke pro Minute (BPM) dienen als Standarddurchsatzmetrik, der theoretische BPM lässt jedoch häufig reale Anlagenbedingungen außer Acht. Sie müssen Ziel-OEE-Prozentsätze definieren. OEE berücksichtigt Verfügbarkeit, Leistung und Qualität. Auch akzeptable Umrüstzeiten spielen für die tatsächliche Tagesleistung eine große Rolle. Eine Maschine, die mit 150 BPM läuft, deren Reinigung zwischen den Produktläufen jedoch vier Stunden dauert, wird eine geringere Tagesleistung erzielen als eine Maschine mit 100 BPM, die in zwanzig Minuten reinigt.
Die Durchsatzerwartungen müssen die gesamte Systemzykluszeit berücksichtigen. Die mechanische Grenze der Schlauchbeutelmaschine bedeutet nichts, wenn der Füller hinterherhinkt. Sie müssen die tatsächliche Zykluszeit berechnen, indem Sie alle aufeinanderfolgenden Aktionen im Prozess addieren.
Wiege- und Dosierdauer im Füllkopf.
Produktlaufzeit beim Fallen durch die Übergangsrutsche und das Formrohr.
Backenbetätigung und Siegelverweilzeit, die zum Schmelzen der Folienschichten erforderlich ist.
Folienzug und Entladespiel, um den fertigen Beutel aus der Siegelzone zu bewegen.
Ein 120-BPM-Bagger in Kombination mit einem 60-BPM-Füller ergibt genau 60 BPM. Um den Durchsatz zu maximieren, müssen die Zyklusgeschwindigkeiten perfekt aufeinander abgestimmt sein.
Eine Überfüllung der Säcke zerstört die Materialausbeute. Sie müssen den Umfang dieses Giveaways über ein Geschäftsjahr berechnen. Schon wenige Gramm pro Beutel summieren sich in Großanlagen zu massiven Materialverlusten. Verfolgen Sie das durchschnittliche Überfüllgewicht pro Sack und multiplizieren Sie es mit Ihrem täglichen Produktionsvolumen. Strenge Gewichtstoleranzen rechtfertigen eine fortschrittliche Dosiertechnik. Präzisionsgeräte erreichen das Zielgewicht konstant und reduzieren so die Standardabweichung Ihrer Füllgewichte. Sie können Ihr Ziel näher am Etikettengewicht festlegen und so Ihren Materialbestand schützen.
| Überfüllung pro Sack (Gramm) | Liniengeschwindigkeit (BPM) | Schichten pro Tag (8 Stunden) | Jährlicher Materialverlust (Pfund) |
|---|---|---|---|
| 2g | 60 | 1 | 3.960 Pfund |
| 2g | 120 | 2 | 15.840 Pfund |
| 5g | 60 | 1 | 9.900 Pfund |
| 5g | 120 | 2 | 39.600 Pfund |
Im Dichtungsbereich eingeschlossenes Produkt führt zu Undichtigkeiten. Undichtigkeiten beeinträchtigen die Frische des Produkts und verursachen sekundäre Verschmutzungen in den Versandkartons. Nachlaufendes Produkt bleibt der Hauptverursacher. Wenn der Produktabfall zu lange dauert, fallen Stücke durch, während sich die Backen schließen. Ein falscher Zeitpunkt des Tropfens führt garantiert zu einer Verunreinigung der Dichtung. Sie müssen den Erfolg anhand spezifischer Fehlerraten definieren und einen Dichtungsausfall von weniger als 0,1 % anstreben.
Um dies zu erreichen, ist ein perfektes Timing zwischen dem Produktabfall und der Backenbetätigung erforderlich. Das Produkt muss die Siegelzone vollständig freigeben, bevor die Backen aufeinandertreffen. Die Bediener überprüfen dies mithilfe von Vakuum-Wasserbadtests oder Bersttests in der Fabrikhalle. Saubere Dichtungen sorgen für Produktsicherheit und verlängern die Haltbarkeit. Wenn Sie sehen, dass sich Produkt in der horizontalen Versiegelung verfängt, wissen Sie sofort, dass Ihr Dosierzyklus nicht mit dem Folienzug übereinstimmt.
Im Bereich der festen Lebensmittel dominieren Mehrkopfwaagen. Sie kümmern sich um Snacks, Tiefkühlkost, Hardware und frische Produkte. Die Mechanik ist auf mehrere kreisförmig angeordnete Wiegebehälter angewiesen. Das Produkt wird über einen Verteilungskegel oben zugeführt und über vibrierende radiale Zufuhrwannen in diese Eimer verteilt. Jeder Eimer wiegt seinen Inhalt unabhängig mithilfe hochempfindlicher Wägezellen.
Der interne Algorithmus führt schnelle Berechnungen durch. Es wertet die Gewichte in allen verfügbaren Buckets aus und wählt die spezifische Bucket-Kombination aus, die dem Zielgewicht entspricht. Dieser Vorgang geschieht in Sekundenbruchteilen. A Die Kombinationsskala minimiert Streuverluste und sorgt gleichzeitig für hohe Geschwindigkeiten. Es bleibt die genaueste Lösung für unregelmäßige Feststoffe. Für klebrige Produkte wie Gummibärchen oder frisches Geflügel spezifizieren Ingenieure Eimeroberflächen mit Noppen, um zu verhindern, dass das Produkt am Metall haften bleibt.
Empfindliche Gegenstände erfordern eine schonende Behandlung. Backwaren, spröde Snacks und Cracker können einem normalen Fall durch die Schwerkraft nicht standhalten. Durch die hohe Aufprallgeschwindigkeit wird das Produkt zertrümmert und es entstehen unzulässige Mengen an Staub und Krümeln im Beutel. Standardmäßige Mehrkopfwaagen lassen das Produkt für diese Anwendungen oft zu weit und zu schnell fallen. Sie müssen den Dosierungsprozess ändern, um die Produktintegrität zu schützen.
Für die Integration sind spezielle Komponenten erforderlich. Abgewinkelte Formrohre reduzieren die vertikale Fallgeschwindigkeit, indem sie das Produkt zum Gleiten statt zum freien Fall zwingen. Staging-Mechanismen fangen das Produkt schrittweise ein und geben es wieder frei. Spezielle Linearwaagen schieben das Produkt sanft in den Behälter vertikale Verpackungsmaschine . Ingenieure beschichten die Übergangsrutschen häufig mit Polyurethan, um die Aufprallenergie zu absorbieren. Eine schonende Handhabung verhindert übermäßige Krümel- und Bruchstückebildung.
Pulver verhalten sich aufgrund ihrer physikalischen Eigenschaften unterschiedlich. Frei fließende Pulver wie Kristallzucker lassen sich leicht bewegen und fallen vorhersehbar ab. Nicht frei fließende Pulver wie Mehl, Molkenprotein oder Gewürze neigen dazu, im Trichter zu verklumpen, Brücken zu bilden und Löcher zu bilden. Sie müssen zwischen diesen beiden Kategorien unterscheiden, da das physikalische Verhalten die spezifische erforderliche Bohrwerkzeugausrüstung vorgibt.
Das Schneckenwerkzeug besteht aus einer servoangetriebenen Schnecke und einem umgebenden Trichter. Sie müssen diese Komponenten für das jeweilige Pulver anpassen. Frei fließende Pulver erfordern Schleuderplatten am Boden der Schnecke, um ein unkontrolliertes Tropfen zwischen den Zyklen zu verhindern. Nicht frei fließende Pulver benötigen unabhängige Rührblätter, die sich im Trichter drehen, um das Pulver nach unten in die Schneckenflügel zu drücken. Mit den richtigen Werkzeugen wird bei jedem Zyklus eine gleichmäßige und genaue Dosierung gewährleistet, ohne dass Pulver in die Versiegelungszone gelangt.
Die volumetrische Abfüllung eignet sich gut für Produkte mit gleichbleibender Schüttdichte. Reis, Bohnen und bestimmte Tiernahrung passen perfekt in diese Kategorie. Das System misst nach Volumen und nicht nach Gewicht. Rotierende Teleskopbecher füllen sich mit Produkt, während sie unter dem Trichter hindurchlaufen. Eine stationäre Bürste kratzt die Oberseite des Becherspiegels ab. Die Becher drehen sich dann über einer Auslassöffnung und lassen das Volumen in die darunter liegende Verpackungsmaschine fallen.
Diese Methode stellt einen klaren mechanischen Kompromiss dar. Volumetrische Füller bieten hohe Geschwindigkeit und extreme mechanische Einfachheit. Ihnen fehlen die komplexen Wägezellen und Algorithmen einer Waage. Allerdings bieten sie im Vergleich zum gravimetrischen Wägen eine geringere Genauigkeit. Wenn Ihre Produktdichte schwankt, schwankt auch das Endgewicht des Beutels. Sie müssen sicherstellen, dass Ihre Produktdichte sehr konstant bleibt, um volumetrische Becher effektiv nutzen zu können.
Das Verpacken von Flüssigkeiten erfordert spezielle Pumpsysteme. Soßen, Gewürze und chemische Flüssigkeiten erfordern eine präzise Volumenkontrolle. Kolbenpumpen fördern beim Rückhub ein bestimmtes Flüssigkeitsvolumen in einen Zylinder. Der Kolben drückt dann beim Vorwärtshub die Flüssigkeit durch das Formrohr nach unten in den Beutel. Drehventile lenken den Flüssigkeitsfluss so, dass er sich nur in eine Richtung bewegt.
Tropfenbildung ist das größte Risiko bei Flüssigkeitsverpackungen. Am Ende des Füllrohrs müssen Sie zwangsläufig schließende Düsen verwenden. Diese Düsen dichten zwischen den Zyklen mithilfe pneumatischer Antriebe vollständig ab. Sie verhindern, dass Flüssigkeit in den Dichtungsbereich tropft. Flüssigkeit in der Siegelzone ist die Garantie dafür, dass die Siegelung fehlschlägt und der Beutel undicht wird. Bei Flüssigkeitsanwendungen sind saubere Trennschnitte zwingend erforderlich. Bei hochviskosen Produkten oder Flüssigkeiten mit Partikeln wie Salsa muss der Trichter kontinuierlich gerührt werden, um die Feststoffe in Schwebe zu halten.
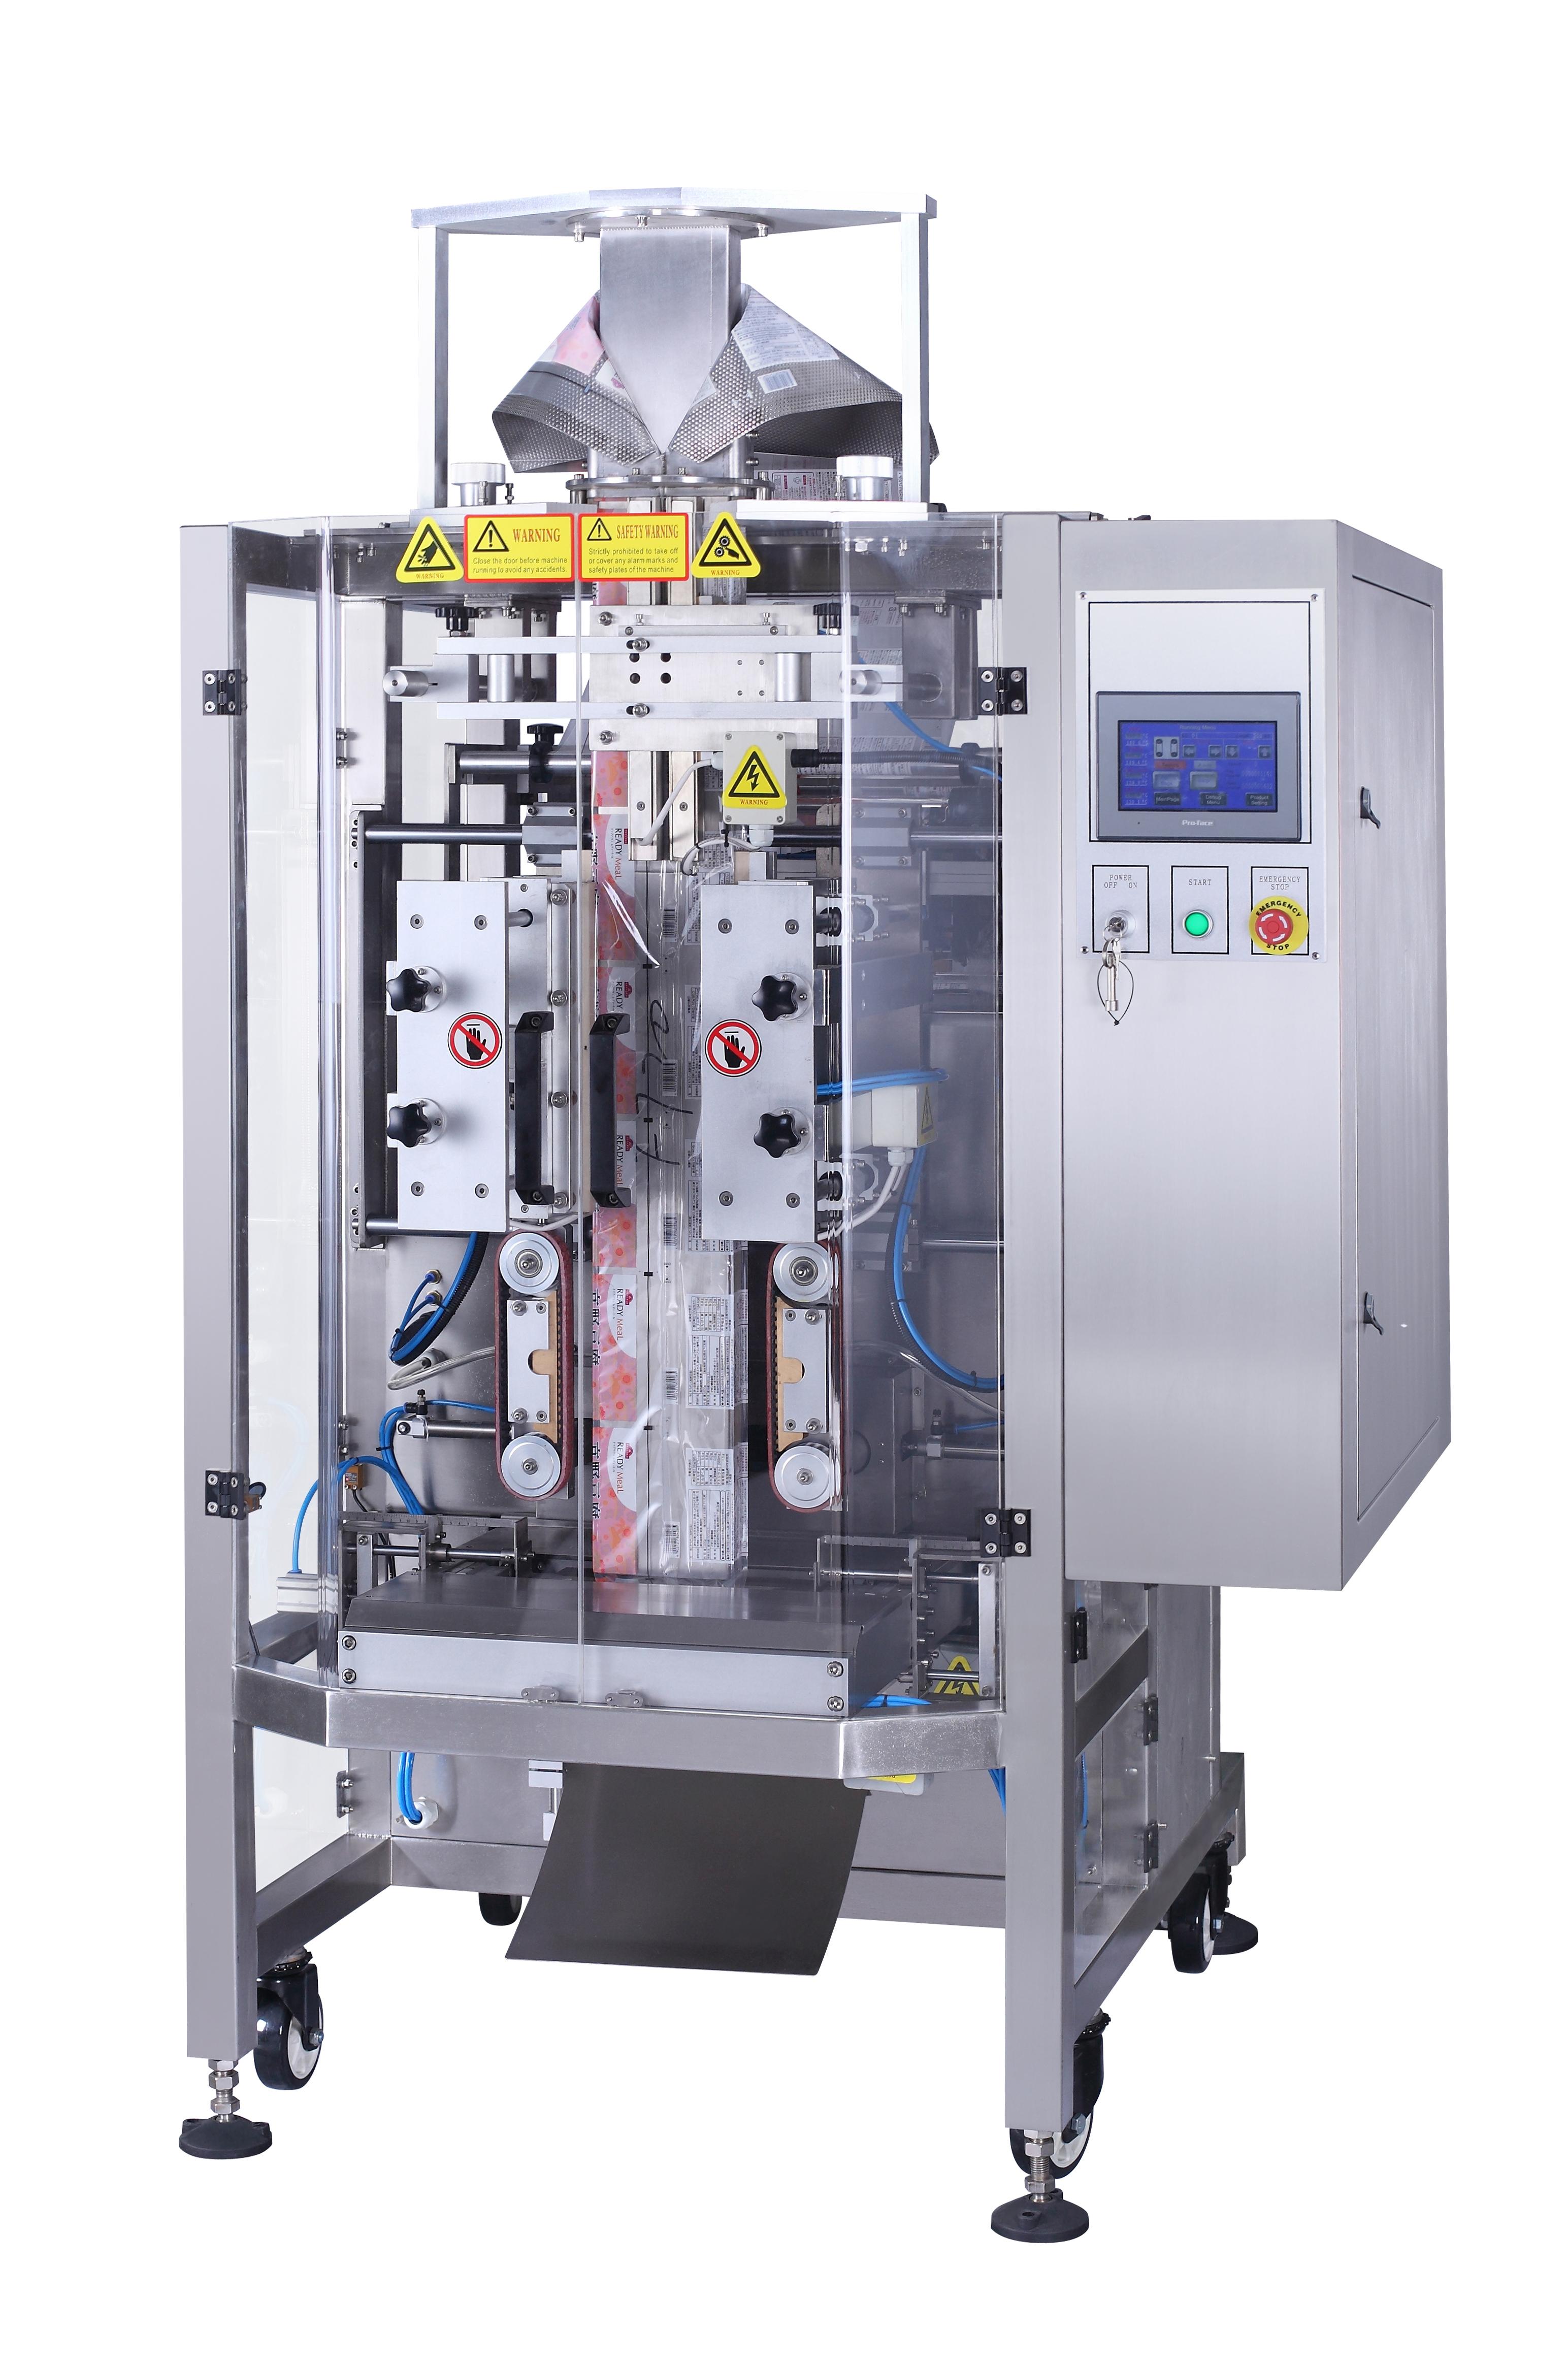
Die Integration von Mechanik und Software muss einwandfrei sein. Sie müssen den Produktabfall genau zum Zeitpunkt des Schließens der Siegelbacken abstimmen. Wenn die Backen zu früh schließen, zerkleinern sie das Produkt. Wenn sie zu spät schließen, verlieren Sie wertvolle Zykluszeit. Für ein perfektes Timing sind eine präzise SPS-Programmierung und reaktionsschnelle Servomotoren erforderlich, die den Backenschlitten antreiben.
A Hochgeschwindigkeitsverpackungsmaschinen nutzen häufig die Technologie der kontinuierlichen Bewegung. Die intermittierende Bewegung stoppt die Folie bei jeder Versiegelung und begrenzt so den Durchsatz. Durch die kontinuierliche Bewegung bewegt sich der Film ständig nach unten, während sich die Backen vertikal mit ihm bewegen. Der Dosierzyklus muss mit dieser schnellen, ununterbrochenen Bewegung Schritt halten. Schwerfällige Abfüllmaschinen können nicht mit kontinuierlich arbeitenden Abfüllmaschinen kombiniert werden. Der Füller muss das Produkt in einer dichten, schnellen Gruppe ausstoßen, damit es zwischen die beweglichen Backen passt.
Sie müssen die Physik des Produkts untersuchen, das durch das Formrohr fällt. Die Schwerkraft wirkt gleichmäßig, aber der Luftwiderstand verändert alles im geschlossenen Raum der Röhre. Dichte Produkte bilden schnell eine dichte Gruppe. Leichte oder aerodynamische Produkte flattern und breiten sich beim Fallen aus. Diese Ausbreitung verlängert die Produktfüllung und erhöht das Risiko, dass sich nachlaufendes Produkt in der Dichtung verfängt.
Längere Einschwingzeiten verlangsamen Ihren gesamten Betrieb. Für aerodynamische Produkte sind möglicherweise Stufentore innerhalb der Röhre erforderlich. Diese pneumatischen Tore fangen das Produkt auf halber Höhe auf, gruppieren es zu einer dichten Gruppe und lassen es über eine kürzere Strecke in den Beutel fallen. Vakuum-Abziehbänder können auch dabei helfen, die Filmgeschwindigkeit entsprechend der Absetzzeit zu steuern. Sie müssen die Tropfendynamik so gestalten, dass der Durchsatz aufrechterhalten wird.
Schwerkraftgespeiste Systeme erfordern einen erheblichen vertikalen Platzbedarf. Mehrkopfwaagen sitzen hoch über der Verpackungsmaschine. Das Produkt muss von der Waage durch den Übergangstrichter in das Formrohr fallen. Sie müssen Ihre Deckenhöhe messen, bevor Sie die Ausrüstung angeben. Mangelnde vertikale Durchfahrtshöhe bleibt ein häufiger Integrationsfehler, der Anlagen dazu zwingt, Löcher in ihr Dach zu schneiden oder das Projekt abzubrechen.
Sie benötigen häufig strukturelle Unterstützung über der Verpackungsmaschine. Mezzanine bieten eine maßstabsgetreue Plattform und einen sicheren Zugang für Bediener zur Durchführung von Hygienemaßnahmen. Becherwerke oder Schrägförderer müssen das Produkt bis zur Waage transportieren. Sie müssen den logistischen Fußabdruck für alle diese Komponenten planen. Die Gesamtfläche des Systems ist viel größer als die der Verpackungsmaschine allein.
Das dosierte Produkt bestimmt die Wahl Ihrer Folie und diese wiederum bestimmt Ihre Versiegelungstechnologie. Mehrschichtige Laminate erfordern eine ständige Heißsiegelung. Die Backen halten mithilfe von Heizpatronen und Thermoelementen eine eingestellte Temperatur aufrecht, um die innere Versiegelungsschicht zu schmelzen. Trägerlose Folien wie Polyethylen (PE) erfordern eine Impulsversiegelung. Die Impulsbacken erwärmen sich über ein Flachbandkabel sofort und kühlen ab, während die Dichtung geschlossen bleibt.
Flüssige oder stark staubende Produkte erschweren die Abdichtung. Pulver können die innere Folienschicht überziehen und so verhindern, dass der Kunststoff verschmilzt. Flüssigkeiten können in den Dichtungsbereich hochspritzen. Um diesen Bedingungen gerecht zu werden, benötigen Sie spezielle Barrierefolien. Sie benötigen außerdem spezielle Backenprofile. Gezahnte Backen durchdringen kleinere Verunreinigungen besser als flache Backen, indem sie konzentrierten Druck auf die Spitzen der Verzahnungen ausüben. Die richtige Kombination gewährleistet eine hermetische Abdichtung.
Hygienisches Design ist in Lebensmittel- und Pharmaumgebungen von entscheidender Bedeutung. Sie müssen die Schutzart (IP) jedes elektrischen Gehäuses und Motors bewerten. IP65 schützt vor Wasserstrahlen mit geringem Druck. IP69K widersteht Hochdruck- und Hochtemperatur-Waschvorgängen. Sowohl die Dosiereinheit als auch die Verpackungsmaschine müssen den spezifischen Hygieneanforderungen Ihrer Einrichtung entsprechen.
Die Integration zweier separater Geräte erschwert die Einhaltung der Vorschriften. Für das gesamte System gelten die FDA-, FSMA- oder USDA-Vorschriften. Auffangwannen, Übergangsrutschen und Montagehalterungen müssen über hygienische durchgehende Schweißnähte verfügen. Es dürfen keine Fangstellen, flache horizontale Flächen oder freiliegende Fäden vorhanden sein, in denen sich Bakterien ansiedeln können. Das gesamte integrierte System muss vor Produktionsbeginn strenge Hygienekontrollen bestehen.
Unabhängige Steuerungssysteme führen zu Kommunikationsengpässen. Wenn der Abfüller und die Absackmaschine unterschiedliche speicherprogrammierbare Steuerungen (SPS) verwenden, müssen sie festverdrahtete „Handshake“-Signale austauschen. Der Füller sendet ein Signal mit der Meldung „Ich bin bereit zum Abwerfen“. Der Abfüller sendet ein Signal mit der Meldung „Ich bin bereit zum Empfangen“. Dieses Hin und Her führt zu Verzögerungen im Millisekundenbereich im Zyklus.
Diese Verzögerungen verstärken sich über Tausende von Zyklen und führen zu erheblichen Durchsatzverlusten. Geben Sie wann immer möglich ein Single-Source-Steuerungssystem an. Wenn Sie separate SPS verwenden müssen, benötigen Sie standardisierte industrielle Kommunikationsprotokolle. EtherNet/IP oder PROFINET ermöglichen einen schnelleren und zuverlässigeren Datenaustausch als festverdrahtete Relaislogik. Nahtlose Kommunikation eliminiert Handshake-Verzögerungen und ermöglicht eine Damit die VFFS-Maschine an ihrer tatsächlichen mechanischen Grenze läuft.
Bei Pulveranwendungen stellt Staub eine erhebliche Betriebsgefahr dar. In der Luft befindliche Partikel bedecken optische Sensoren und führen zu falschen Messwerten und Maschinenstörungen. Staub setzt sich in der Dichtungszone ab und beeinträchtigt die Integrität der Dichtung. Statische Elektrizität verschlimmert das Problem exponentiell. Durch statische Aufladung haften Pulver an der Innenseite des Formrohrs und an der Innenbahn der Folie, was eine Verunreinigung der Dichtung zur Folge hat.
Sie müssen aktive Schadensbegrenzungstaktiken umsetzen. Umschließen Sie die Dosierköpfe vollständig, um luftgetragene Partikel einzudämmen. Installieren Sie Staubabsaugöffnungen in der Nähe des Übergangstrichters, um einen Unterdruck auf den Staub auszuüben. Montieren Sie Stangen zur Beseitigung statischer Elektrizität am Folienabwickelwagen. Diese Stäbe ionisieren die Luft und neutralisieren die statische Ladung, bevor sich der Film zu einem Schlauch um den Kragen bildet.
Sie können dem anfänglichen Dosierungsgewicht nicht blind vertrauen. Der Das automatische Dosiersystem erfordert eine kontinuierliche Validierung. Nachgeschaltete Kontrollwaagen wiegen jeden einzelnen verschlossenen Beutel beim Austritt aus der Maschine. Sie scheiden Beutel außerhalb der Toleranz automatisch mithilfe pneumatischer Schieber aus. Noch wichtiger ist, dass sie Daten an den Abfüller zurückmelden, um das Zielgewicht dynamisch anzupassen, wenn der Trend abweicht.
Entscheidend ist die räumliche Integration der Prüfgeräte. Metalldetektoren oder Röntgensysteme müssen sich nahtlos in die Linie einfügen. Zwischen dem Dosiersystem und der Absackmaschine können Sie Halsmetalldetektoren platzieren, um das Produkt im freien Fall zu prüfen. Alternativ können Sie den fertigen Beutel direkt nach dem Verschließen auf dem Auslaufband inspizieren. Durch die Softwareintegration wird sichergestellt, dass kontaminierte Beutel über Schieberegister verfolgt und zuverlässig aussortiert werden.
Nehmen Sie niemals eine Lieferung ohne einen strengen Factory Acceptance Test (FAT) an. Das getrennte Testen der Verpackungsmaschine und des Füllers beweist nichts. Sie müssen sie als vollständig integriertes System beim Hersteller testen. Erstellen Sie vor der Unterzeichnung der Bestellung eine strenge FAT-Checkliste, um den Lieferanten zur Rechenschaft zu ziehen.
Führen Sie das eigentliche Produktionsmaterial aus, keinen Ersatz.
Verwenden Sie genau den Folienaufbau und die Rollenbreite, die Sie in der Anlage verwenden werden.
Testen Sie das System eine Stunde lang ununterbrochen mit der vertraglich vereinbarten Produktionsgeschwindigkeit.
Überprüfen Sie die Umrüstzeiten, indem Sie Formrohre und Dosierwerkzeuge austauschen.
Führen Sie vollständige sanitäre Abbauverfahren durch, um das hygienische Design zu überprüfen.
Ergreifen Sie die folgenden Sofortmaßnahmen, um Ihre Verpackungslinie zu spezifizieren:
Dokumentieren Sie die genaue Schüttdichte, Fließeigenschaften und Zielgewichte Ihres Produkts, bevor Sie sich an Anbieter wenden.
Messen Sie den vertikalen Freiraum und die Platzbedarfsbeschränkungen Ihrer Einrichtung am jeweiligen Installationsort.
Definieren Sie Ihre erforderlichen Beutel pro Minute (BPM) und die maximal akzeptablen Materialabfallmargen.
Fordern Sie einen physischen Produktlauftest bei ausgewählten Geräteherstellern an, indem Sie Ihren tatsächlichen Produktionsfilm auf einem verwenden Vertikale Schlauchbeutelmaschine.
A: Volumetrische Systeme messen das Produkt anhand des physischen Raums mithilfe von Bechern oder Hohlräumen. Gravimetrische Systeme messen das Produkt mithilfe von Wägezellen anhand des tatsächlichen Gewichts. Gravimetrische Geräte bieten eine höhere Genauigkeit für Produkte mit unterschiedlichen Schüttdichten. Volumetrische Geräte bieten schnellere Zyklusgeschwindigkeiten und mechanische Einfachheit für sehr gleichmäßige Produkte.
A: Während der Grundrahmen der Maschine manchmal angepasst werden kann, erfordert die Handhabung beider Systeme völlig unterschiedliche Dosierköpfe, Formrohre und Siegelbackenprofile. Pulver benötigen Schnecken und Staubkontrolle. Flüssigkeiten benötigen Pumpen und formschlüssige Düsen. Häufige Wechsel zwischen beiden sind höchst unpraktisch.
A: Mehrkopfwaagen berechnen optimale Gewichtskombinationen in Sekundenbruchteilen über mehrere Eimer hinweg. Da mehrere Optionen gleichzeitig ausgewertet werden, muss der Abpacker nie darauf warten, dass sich eine einzelne Waage stabilisiert und das genaue Gewicht erreicht. Diese kontinuierliche Bereitschaft maximiert die Zyklusgeschwindigkeit.
A: Produkt in der Siegelzone wird normalerweise durch Zeitprobleme zwischen dem Absenken des Dosiersystems und dem Schließen der Backe verursacht. Es kann auch durch statische Elektrizität verursacht werden, die dazu führt, dass das Produkt an der Folie haftet, oder durch eine unsachgemäße Konstruktion des Formrohrs, die die Produktfallzeit verlängert.
A: Berechnen Sie Ihre aktuellen Beutel pro Minute mit der Leistung der neuen Maschine, um die tägliche Produktionssteigerung zu ermitteln. Berücksichtigen Sie die durch das neue Dosiersystem erzielte Reduzierung der Materialverluste. Kombinieren Sie den erhöhten Durchsatz und die Materialausbeute, um Ihre betriebliche Kapitalrendite zu ermitteln.


