
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-07 Origen: Sitio


El verdadero cuello de botella en el envasado automatizado rara vez tiene que ver con el mecanismo de ensacado en sí. Constantemente vemos que el verdadero problema radica en la sincronización entre la ensacadora y la llenadora. Los gerentes de planta a menudo actualizan sus equipos de ensacado esperando ganancias masivas en el rendimiento, solo para descubrir que una ensacadora rápida no puede compensar un llenado lento o inexacto. Toda la línea se mueve tan rápido como su eslabón más débil. Los sistemas no coincidentes crean graves dolores de cabeza operativos. La pérdida excesiva de productos destruye el rendimiento material. Las caídas inadecuadas del producto provocan la contaminación de los sellos, lo que provoca bolsas rechazadas y retrabajos complicados. La eficacia general del equipo (OEE) se desploma mientras los operadores enfrentan frecuentes tiempos de inactividad para limpiar y eliminar atascos. No se pueden resolver estos problemas simplemente aumentando la velocidad de la máquina. Debe evaluar todo el sistema como una única unidad integrada. Este marco de evaluación técnica ayuda a los gerentes de planta e ingenieros de empaque a combinar un sistema de ensacado con la tecnología de dosificación correcta basada en la física del producto, los requisitos de rendimiento, las limitaciones de las instalaciones y las tolerancias de precisión.
La física del producto dicta el relleno: El estado físico del producto (polvo, gránulo, líquido, sólido irregular, frágil) es el punto de partida no negociable para seleccionar un sistema de dosificación automática.
La sincronización es fundamental: una máquina envasadora de alta velocidad es tan eficiente como el tiempo de estabilización y la velocidad del ciclo de su unidad de dosificación emparejada.
Precisión frente a obsequio: invertir en dosificación de alta precisión (como una báscula combinada) reduce el obsequio de producto, compensando directamente los mayores gastos de capital iniciales en operaciones de gran volumen.
Riesgos de integración: Los PLC independientes entre la llenadora y la ensacadora pueden provocar retrasos en el tiempo; Se requieren controles unificados o perfectamente integrados para una OEE óptima.
Debe establecer métricas de referencia estrictas antes de evaluar el equipo. Las bolsas por minuto (BPM) sirven como métrica de rendimiento estándar, pero el BPM teórico a menudo ignora las condiciones reales de la planta. Debe definir porcentajes de OEE objetivo. OEE representa disponibilidad, rendimiento y calidad. Los tiempos de cambio aceptables también desempeñan un papel fundamental en la producción diaria real. Una máquina que funciona a 150 BPM pero tarda cuatro horas en limpiar entre tiradas de producto producirá una producción diaria menor que una máquina de 100 BPM que limpia en veinte minutos.
Las expectativas de rendimiento deben tener en cuenta todo el tiempo del ciclo del sistema. El límite mecánico de la ensacadora no significa nada si la llenadora se queda atrás. Debe calcular el tiempo de ciclo real sumando cada acción secuencial en el proceso.
Duración del pesaje y dosificación en el interior del cabezal de llenado.
Tiempo de tránsito del producto cayendo por el conducto de transición y el tubo de formación.
Tiempo de actuación de la mandíbula y tiempo de permanencia del sellado necesarios para fundir las capas de película.
Espacio para tirar y descargar la película para sacar la bolsa terminada de la zona de sellado.
Una ensacadora de 120 BPM combinada con una llenadora de 60 BPM produce exactamente 60 BPM. Debe igualar perfectamente las velocidades del ciclo para maximizar el rendimiento.
El llenado excesivo de bolsas destruye el rendimiento del material. Debes calcular el volumen de este sorteo durante un año fiscal. Incluso unos pocos gramos por bolsa suponen una pérdida masiva de material en instalaciones de gran volumen. Realice un seguimiento del peso promedio de sobrellenado por bolsa y multiplíquelo por su volumen de producción diario. Las estrictas tolerancias de peso justifican una tecnología de dosificación avanzada. Los equipos de precisión alcanzan el peso objetivo de manera constante, lo que reduce la desviación estándar de los pesos de llenado. Puede establecer su objetivo más cerca del peso de la etiqueta, protegiendo su inventario de materiales.
| Sobrellenado por bolsa (gramos) | Velocidad de línea (BPM) | Turnos por día (8 horas) | Pérdida anual de material (libras) |
|---|---|---|---|
| 2g | 60 | 1 | 3,960 libras |
| 2g | 120 | 2 | 15,840 libras |
| 5g | 60 | 1 | 9,900 libras |
| 5g | 120 | 2 | 39,600 libras |
El producto atrapado en el área del sello provoca fugas. Las fugas arruinan la frescura del producto y causan problemas secundarios en las cajas de envío. El producto final sigue siendo el principal culpable. Si la caída del producto tarda demasiado, los trozos caen mientras las mandíbulas se cierran. Un momento de caída inadecuado garantiza la contaminación del sello. Debe definir el éxito utilizando tasas de defectos específicas, apuntando a menos del 0,1 % de fallas en el sello.
Lograr esto requiere una sincronización perfecta entre la caída del producto y el accionamiento de la mandíbula. El producto debe limpiar completamente la zona de sellado antes de que las mordazas se unan. Los operadores verifican esto mediante pruebas en baño de agua al vacío o pruebas de rotura en el piso de la planta. Los sellos limpios garantizan la seguridad del producto y prolongan la vida útil. Si ve producto atrapado en el sello horizontal, inmediatamente sabrá que su ciclo de dosificación está desfasado con la extracción de la película.
Las pesadoras multicabezal dominan el sector de los alimentos sólidos. Manejan bocadillos, alimentos congelados, ferretería y productos frescos. La mecánica se basa en múltiples cubos de pesaje dispuestos en círculo. El producto se introduce en la parte superior a través de un cono de dispersión y se distribuye en estos cubos mediante platos alimentadores radiales vibratorios. Cada cubo pesa su contenido de forma independiente mediante células de carga altamente sensibles.
El algoritmo interno realiza cálculos rápidos. Evalúa los pesos en todos los depósitos disponibles y selecciona la combinación específica de depósitos que equivale al peso objetivo. Este proceso ocurre en fracciones de segundo. A La báscula combinada minimiza el desperdicio mientras mantiene altas velocidades. Sigue siendo la solución más precisa para sólidos irregulares. Para productos pegajosos como gomitas o aves frescas, los ingenieros especifican superficies de cubo con hoyuelos para evitar que el producto se adhiera al metal.
Los artículos delicados requieren un manejo cuidadoso. Los productos horneados, los bocadillos quebradizos y las galletas saladas no pueden sobrevivir a una caída de gravedad estándar. La alta velocidad del impacto destroza el producto, creando niveles inaceptables de polvo y migas dentro de la bolsa. Las pesadoras estándar de cabezales múltiples a menudo dejan caer el producto demasiado lejos y demasiado rápido para estas aplicaciones. Debe modificar el proceso de dosificación para proteger la integridad del producto.
La integración requiere componentes especializados. Los tubos formadores en ángulo reducen la velocidad de caída vertical al obligar al producto a deslizarse en lugar de caer libremente. Los mecanismos de preparación capturan y liberan el producto en pasos. Pesadoras lineales especializadas deslizan el producto suavemente en el maquina envasadora vertical . Los ingenieros suelen cubrir los conductos de transición con poliuretano para absorber la energía del impacto. Un manejo cuidadoso evita el exceso de migas y trozos rotos.
Los polvos se comportan de manera diferente según sus propiedades físicas. Los polvos que fluyen libremente, como el azúcar granulada, se mueven con facilidad y caen de manera predecible. Los polvos que no fluyen libremente, como la harina, la proteína de suero o las especias, tienden a acumularse, formarse puentes y formarse agujeros dentro de la tolva. Debe diferenciar entre estas dos categorías porque el comportamiento físico dicta las herramientas de barrena específicas requeridas.
Las herramientas de barrena consisten en un tornillo servoaccionado y un embudo circundante. Debe personalizar estos componentes para el polvo específico. Los polvos de flujo libre requieren placas giratorias en la parte inferior del sinfín para evitar el goteo incontrolado entre ciclos. Los polvos que no fluyen libremente necesitan paletas de agitación independientes que giran dentro de la tolva para forzar el polvo hacia las aletas del sinfín. El uso de herramientas adecuadas garantiza una dosis constante y precisa en cada ciclo sin fugas de polvo en la zona del sello.
El llenado volumétrico funciona bien para productos con una densidad aparente constante. El arroz, los frijoles y ciertos alimentos para mascotas encajan perfectamente en esta categoría. El sistema mide por volumen en lugar de por peso. Vasos telescópicos giratorios se llenan de producto a su paso por debajo de la tolva. Un cepillo estacionario raspa la parte superior del nivel de la taza. Luego, las copas giran sobre un puerto de descarga y dejan caer el volumen en la ensacadora que se encuentra debajo.
Este método presenta una clara compensación mecánica. Las llenadoras volumétricas ofrecen alta velocidad y extrema simplicidad mecánica. Carecen de las complejas células de carga y algoritmos de una báscula. Sin embargo, proporcionan una precisión menor en comparación con el pesaje gravimétrico. Si la densidad de su producto fluctúa, el peso final de la bolsa fluctuará. Debe asegurarse de que la densidad del producto se mantenga muy constante para utilizar vasos volumétricos de forma eficaz.
El envasado de líquidos requiere sistemas de bombeo especializados. Las salsas, condimentos y líquidos químicos exigen un control volumétrico preciso. Las bombas de pistón aspiran un volumen específico de líquido hacia un cilindro en la carrera de espalda. Luego, el pistón empuja el líquido hacia abajo a través del tubo de formación hacia la bolsa en la carrera de avance. Las válvulas rotativas dirigen el flujo del líquido para garantizar que solo se mueva en una dirección.
El goteo es el mayor riesgo en los envases de líquidos. Debe utilizar boquillas de cierre positivo al final del tubo de llenado. Estas boquillas sellan completamente entre ciclos mediante actuadores neumáticos. Evitan que cualquier líquido gotee en la zona del sello. El líquido en la zona de sellado garantiza un sellado defectuoso y una bolsa con fugas. Los cortes limpios son obligatorios para aplicaciones líquidas. Para productos muy viscosos o líquidos con partículas como salsa, la tolva requiere agitación continua para mantener los sólidos suspendidos.
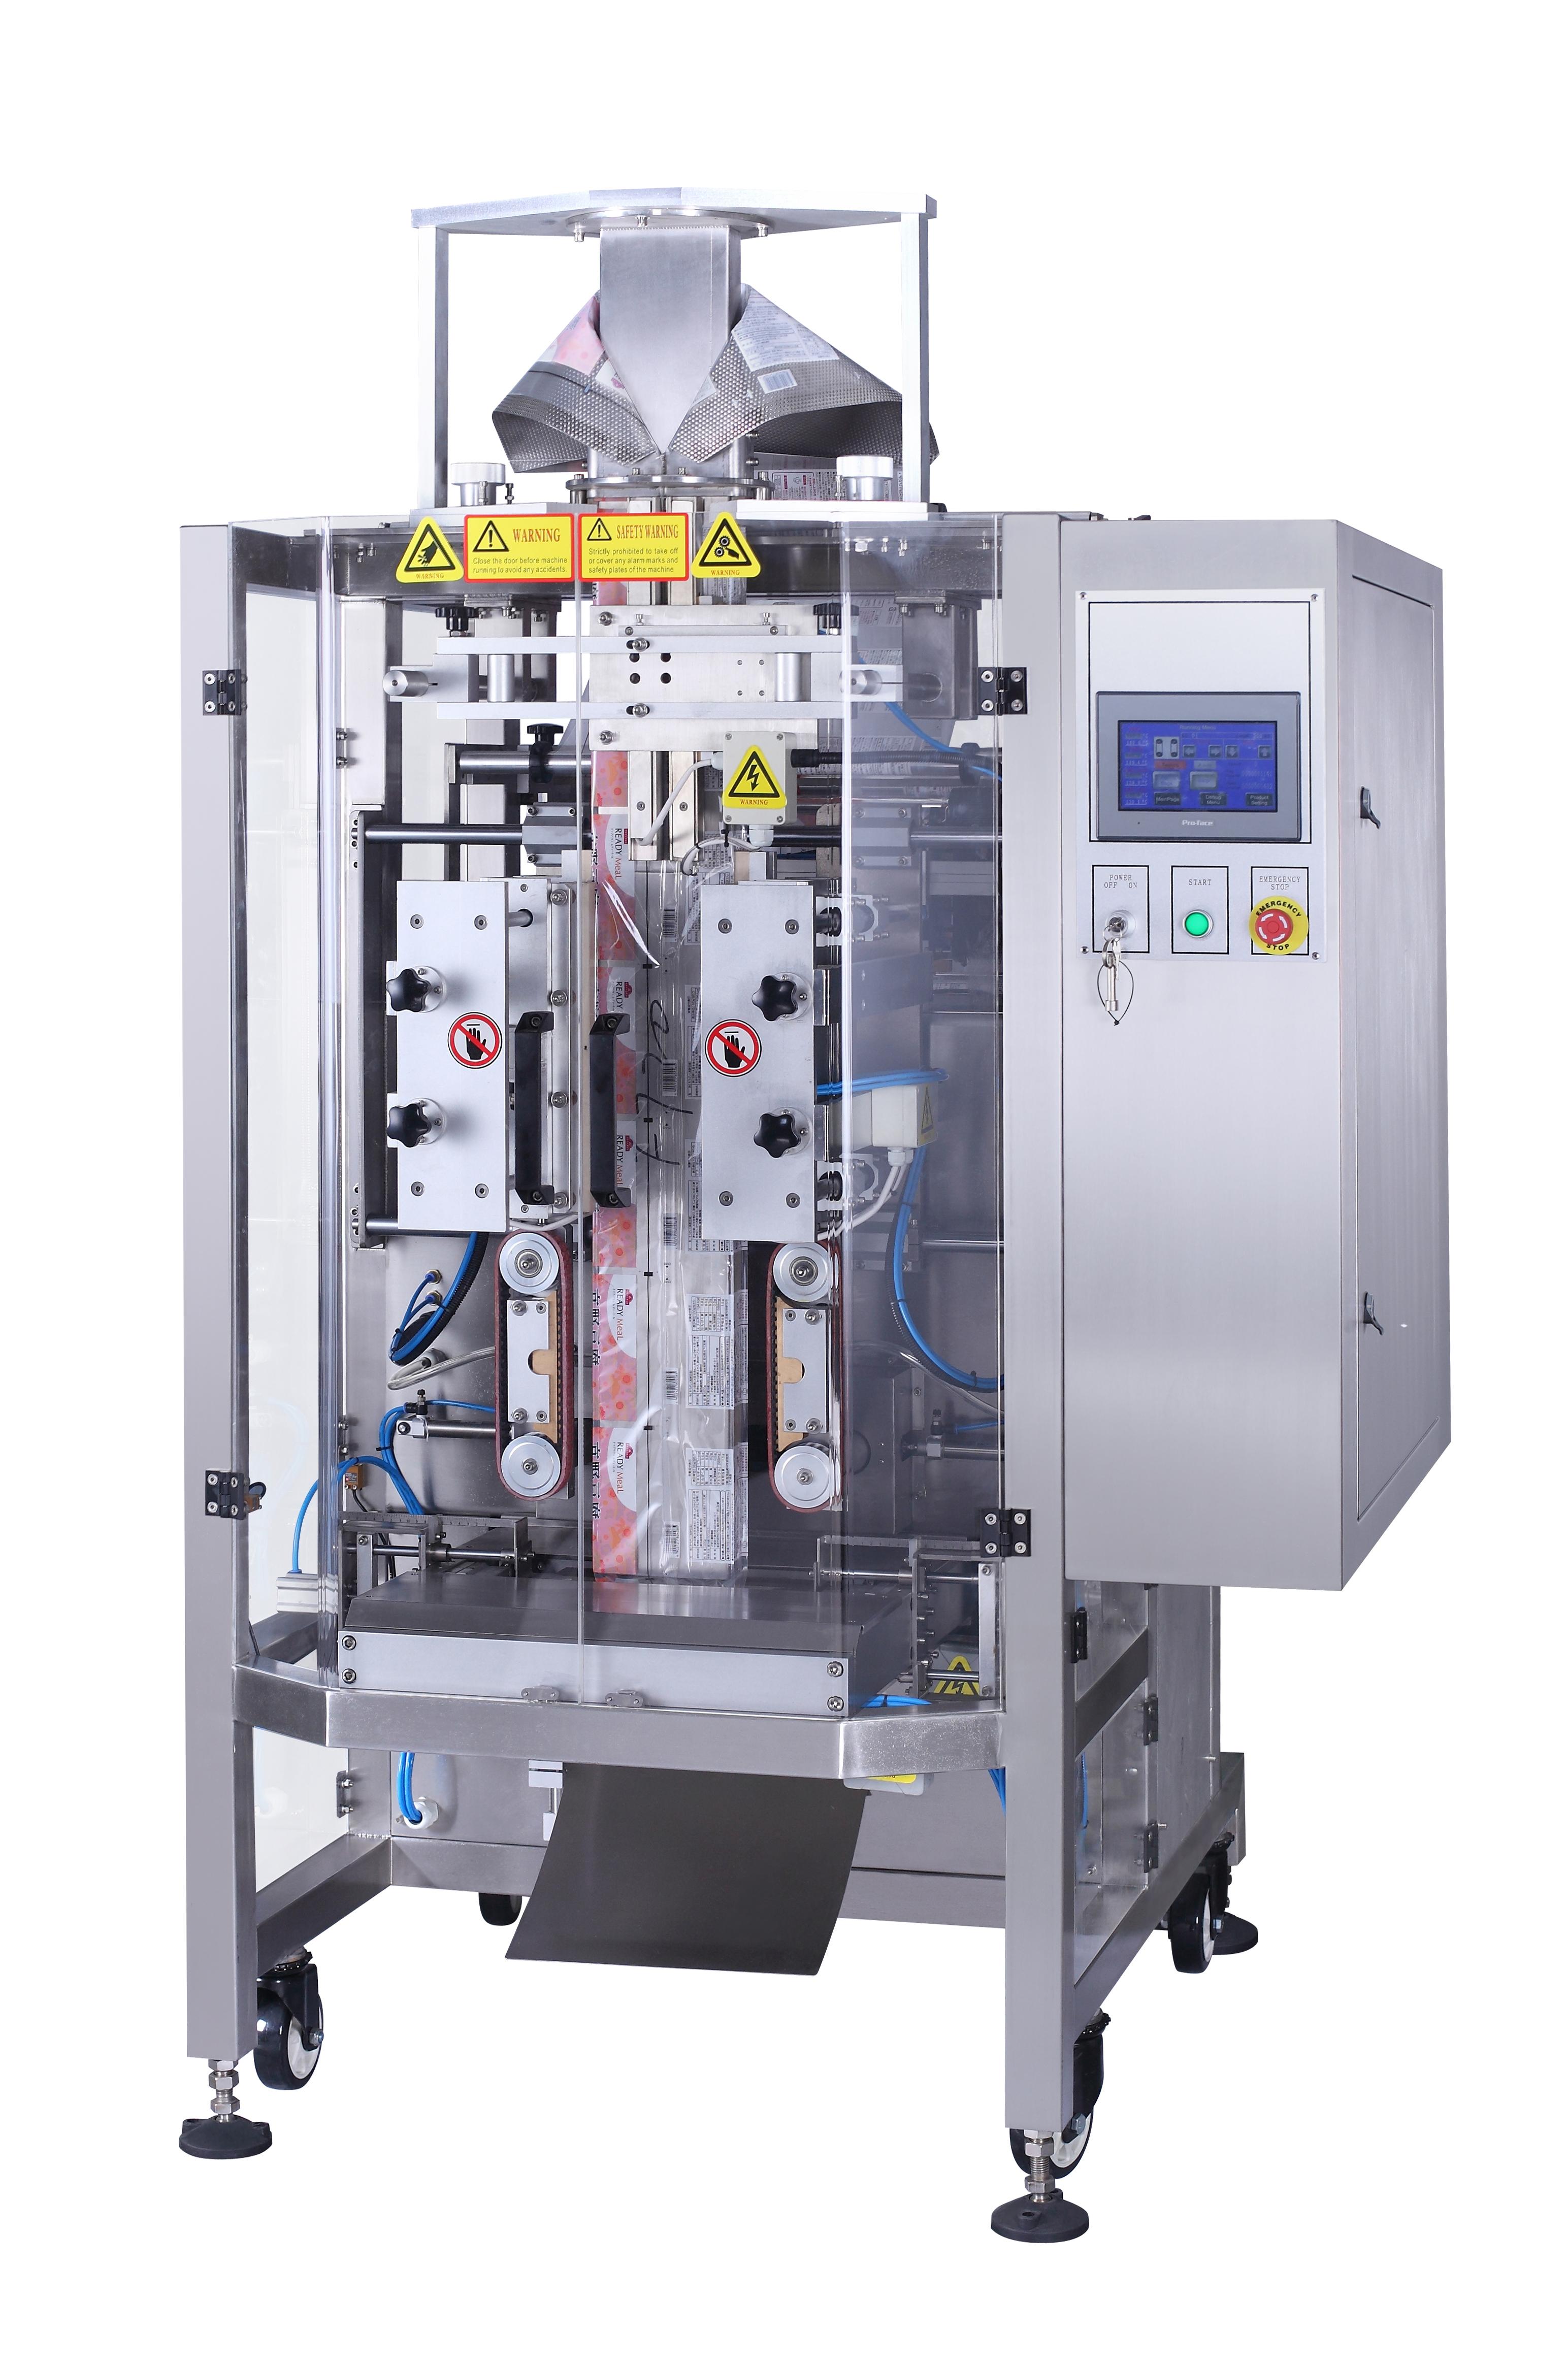
La integración mecánica y de software debe ser perfecta. Debe sincronizar la caída del producto exactamente con el cierre de las mordazas de sellado. Si las mandíbulas se cierran demasiado pronto, aplastan el producto. Si cierran demasiado tarde, perderá un valioso tiempo de ciclo. La sincronización perfecta requiere una programación PLC precisa y servomotores sensibles que impulsen el carro de las mordazas.
A La máquina envasadora de alta velocidad a menudo utiliza tecnología de movimiento continuo. El movimiento intermitente detiene la película en cada sello, lo que limita el rendimiento. El movimiento continuo mantiene la película moviéndose hacia abajo constantemente mientras las mandíbulas se desplazan verticalmente con ella. El ciclo de dosificación debe seguir el ritmo de este movimiento rápido e ininterrumpido. Las llenadoras lentas no pueden combinarse con las ensacadoras de movimiento continuo. La llenadora debe descargar el producto en un grupo apretado y rápido para que quepa entre las mandíbulas móviles.
Debe examinar la física del producto que cae a través del tubo de formación. La gravedad actúa uniformemente, pero la resistencia del aire cambia todo dentro del espacio confinado del tubo. Los productos densos caen rápidamente en un grupo apretado. Los productos ligeros o aerodinámicos revolotean y se extienden durante la caída. Esta extensión alarga la carga del producto, aumentando el riesgo de que el producto quede atrapado en el sello.
Los tiempos de asentamiento más prolongados ralentizan toda la operación. Los productos aerodinámicos pueden requerir compuertas de paso dentro del tubo. Estas compuertas neumáticas atrapan el producto hasta la mitad, lo reagrupan en un grupo apretado y lo dejan caer a una distancia más corta dentro de la bolsa. Las correas desplegables al vacío también pueden ayudar a controlar la velocidad de la película para que coincida con el tiempo de asentamiento. Debe diseñar la dinámica de caída para mantener el rendimiento.
Los sistemas alimentados por gravedad exigen un espacio vertical significativo. Las pesadoras de cabezales múltiples se encuentran muy por encima de la ensacadora. El producto debe caer desde la báscula, a través del embudo de transición y descender por el tubo de formación. Debe medir la altura del techo antes de especificar el equipo. La falta de espacio libre vertical sigue siendo una falla de integración común que obliga a las plantas a hacer agujeros en el techo o abandonar el proyecto.
A menudo se necesita soporte estructural encima de la ensacadora. Los entrepisos proporcionan una plataforma de escala y un acceso seguro para que los operadores realicen saneamiento. Los elevadores de cangilones o transportadores inclinados deben transportar el producto hasta la báscula. Debe planificar la huella logística de todos estos componentes. La huella total del sistema es mucho mayor que la de la ensacadora por sí sola.
El producto dosificado dicta su elección de película, la cual dicta su tecnología de sellado. Los laminados multicapa requieren un termosellado constante. Las mordazas mantienen una temperatura establecida mediante calentadores de cartucho y termopares para derretir la capa selladora interna. Las películas sin soporte, como el polietileno (PE), requieren sellado por impulso. Las mordazas de impulso se calientan instantáneamente a través de un alambre plano y se enfrían mientras mantienen el sello cerrado.
Los productos líquidos o con mucho polvo complican el sellado. Los polvos pueden cubrir la capa de película interna, evitando que el plástico se funda. Los líquidos pueden salpicar la zona de sellado. Necesita películas de barrera específicas para manejar estas condiciones. También necesita perfiles de mandíbula especializados. Las mandíbulas dentadas eliminan la contaminación menor mejor que las planas al aplicar presión concentrada en los picos de las estrías. La combinación correcta garantiza sellos herméticos.
El diseño higiénico es fundamental en entornos alimentarios y farmacéuticos. Debe evaluar las clasificaciones de protección de ingreso (IP) de cada gabinete eléctrico y motor. IP65 protege contra chorros de agua a baja presión. IP69K resiste lavados a alta presión y alta temperatura. Tanto la unidad dosificadora como la ensacadora deben cumplir con los requisitos sanitarios específicos de su instalación.
La integración de dos equipos separados complica el cumplimiento. Las regulaciones de la FDA, FSMA o USDA se aplican a todo el sistema. Las bandejas colectoras, los conductos de transición y los soportes de montaje deben tener soldaduras sanitarias continuas. No puede haber puntos de captura, superficies horizontales planas o hilos expuestos donde se puedan albergar bacterias. Todo el sistema integrado debe pasar rigurosas inspecciones de higiene antes de que comience la producción.
Los sistemas de control independientes crean cuellos de botella en la comunicación. Cuando el llenador y el ensacador utilizan diferentes controladores lógicos programables (PLC), deben intercambiar señales cableadas de 'apretón de manos'. El llenador envía una señal que dice 'Estoy listo para tirar'. El ensacador envía una señal que dice 'Estoy listo para recibir'. Este ida y vuelta introduce retrasos de milisegundos en el ciclo.
Estos retrasos se agravan a lo largo de miles de ciclos, lo que provoca una pérdida significativa de rendimiento. Especifique un sistema de control de fuente única siempre que sea posible. Si debe utilizar PLC independientes, exija protocolos de comunicación industrial estandarizados. EtherNet/IP o PROFINET proporcionan un intercambio de datos más rápido y confiable que la lógica de relé cableada. La comunicación fluida elimina los retrasos en el protocolo de enlace y permite una máquina VFFS para funcionar a su verdadero límite mecánico.
El polvo es un peligro operativo enorme en las aplicaciones de polvo. Las partículas en el aire recubren los sensores ópticos, provocando lecturas falsas y fallas en las máquinas. El polvo se deposita en la zona del sello, arruinando la integridad del mismo. La electricidad estática empeora exponencialmente el problema. La estática hace que los polvos se adhieran al interior del tubo formador y a la red interna de la película, lo que garantiza la contaminación del sello.
Debe implementar tácticas de mitigación activa. Encierre completamente los cabezales dosificadores para contener las partículas en el aire. Instale puertos de extracción de polvo cerca del embudo de transición para ejercer presión negativa sobre el polvo. Monte barras de eliminación de estática en el carro de desenrollado de la película. Estas barras ionizan el aire y neutralizan la carga estática antes de que la película forme un tubo alrededor del collar.
No se puede confiar ciegamente en el peso de dosificación inicial. El El sistema de dosificación automática requiere una validación continua. Las controladoras de peso posteriores pesan cada bolsa sellada cuando sale de la máquina. Rechazan automáticamente las bolsas fuera de tolerancia mediante empujadores neumáticos. Más importante aún, envían datos al llenador para ajustar el peso objetivo dinámicamente si la tendencia cambia.
La integración espacial de los equipos de inspección es crucial. Los detectores de metales o los sistemas de rayos X deben encajar perfectamente en la línea. Se pueden colocar detectores de metales de garganta entre el sistema de dosificación y la ensacadora para inspeccionar el producto en caída libre. Alternativamente, puede inspeccionar la bolsa terminada inmediatamente después de sellarla en el transportador de descarga. La integración del software garantiza que cualquier bolsa contaminada sea rastreada a través de registros de turnos y rechazada de manera confiable.
Nunca acepte una entrega sin una rigurosa Prueba de Aceptación de Fábrica (FAT). Probar la ensacadora y la llenadora por separado no prueba nada. Debe probarlos como un sistema totalmente integrado en el piso del fabricante. Describa una lista de verificación estricta de FAT antes de firmar la orden de compra para responsabilizar al proveedor.
Ejecute el material de producción real, no un sustituto.
Utilice la estructura de película y el ancho del rollo exactos que utilizará en la planta.
Probar el sistema a la velocidad de producción contratada durante una hora continua.
Verifique los tiempos de cambio intercambiando tubos formadores y herramientas de dosificación.
Ejecutar procedimientos completos de desmontaje de saneamiento para verificar el diseño higiénico.
Tome las siguientes acciones inmediatas para especificar su línea de embalaje:
Documente la densidad aparente exacta de su producto, las características de flujo y los pesos objetivo antes de contactar a los proveedores.
Mida el espacio libre vertical y las limitaciones de huella de sus instalaciones en el sitio de instalación específico.
Defina sus bolsas por minuto requeridas (BPM) y los márgenes máximos aceptables de desperdicio de material.
Solicite una prueba física del producto a los fabricantes de equipos preseleccionados utilizando su película de producción real en un máquina de formado, llenado y sellado vertical.
R: Los sistemas volumétricos miden el producto por espacio físico mediante tazas o cavidades. Los sistemas gravimétricos miden el producto según su peso real mediante células de carga. Los equipos gravimétricos proporcionan mayor precisión para productos con diferentes densidades aparentes. Los equipos volumétricos ofrecen velocidades de ciclo más rápidas y simplicidad mecánica para productos altamente uniformes.
R: Si bien el bastidor base de la máquina a veces se puede adaptar, el manejo de ambos requiere cabezales dosificadores, tubos formadores y perfiles de mandíbula de sellado completamente diferentes. Los polvos necesitan sinfines y control de polvo. Los líquidos necesitan bombas y boquillas de cierre positivo. Los cambios frecuentes entre los dos son muy poco prácticos.
R: Las pesadoras de cabezales múltiples calculan combinaciones de peso óptimas en fracciones de segundo en múltiples cubos. Debido a que evalúa múltiples opciones simultáneamente, el ensacador nunca tiene que esperar a que una sola báscula se estabilice y alcance el peso exacto. Esta preparación continua maximiza la velocidad del ciclo.
R: El producto en la zona de sellado generalmente se debe a problemas de sincronización entre la caída del sistema de dosificación y el cierre de la mandíbula. También puede ser causado por electricidad estática que hace que el producto se adhiera a la película, o por un diseño inadecuado del tubo de formación que alarga el tiempo de caída del producto.
R: Calcule sus bolsas por minuto actuales con la producción de la nueva máquina para encontrar el aumento de producción diario. Tenga en cuenta la reducción del desperdicio de material lograda por el nuevo sistema de dosificación. Combine el mayor rendimiento y el rendimiento del material para determinar el retorno operativo de su inversión.


